카토너 도입은 본체 한 대의 구매가 아니라 충진 출구부터 카토너 입구까지 제품을 끊김 없이 만들어 주는 구간을 함께 사는 판단이다.
SHIFT Automation·3분 읽기
카토너 앞에서 제품 흐름이 멈춘다
충진까지는 되어 있는데 단상자 포장만 사람이 맡는 공장은 많다. 제품을 몇 개씩 세어 잡고, 방향을 맞추고, 상자에 넣는 일이 이어진다. 이 구간을 기계로 바꾸려 할 때 처음 받는 카토너 견적은 본체 한 대를 중심으로 읽히기 쉽다. 생산 담당은 사람 손이 하던 일을 카토너가 받아 갈 것이라 생각하고, 대표는 본체 가격과 예상 생산량을 먼저 보게 된다.
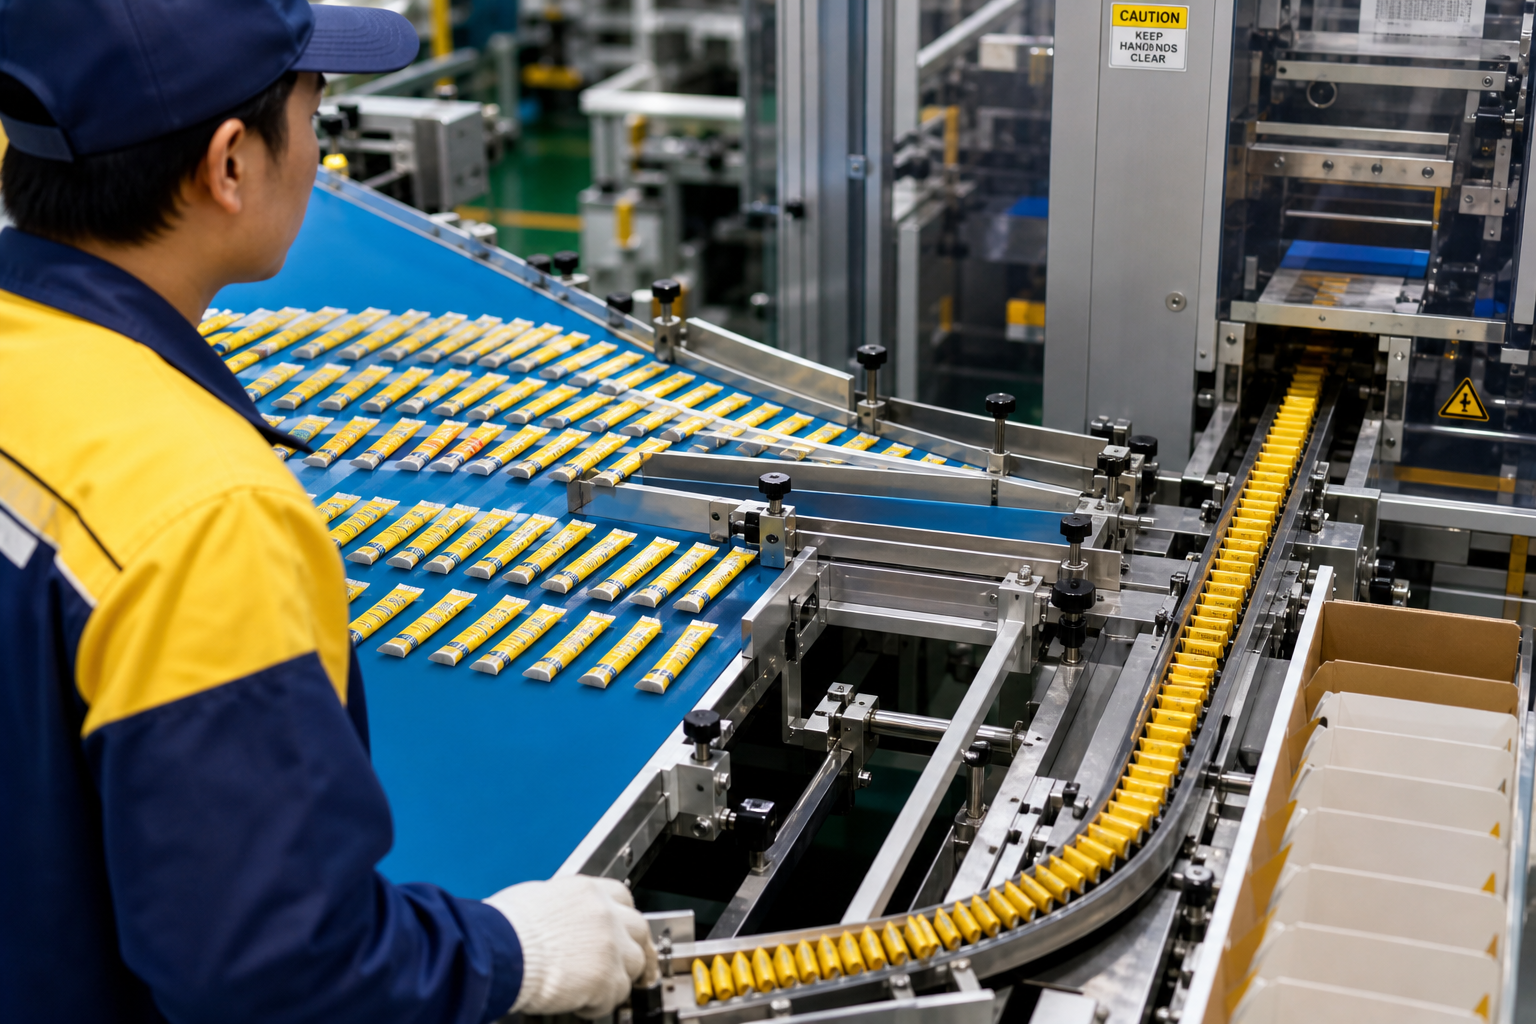
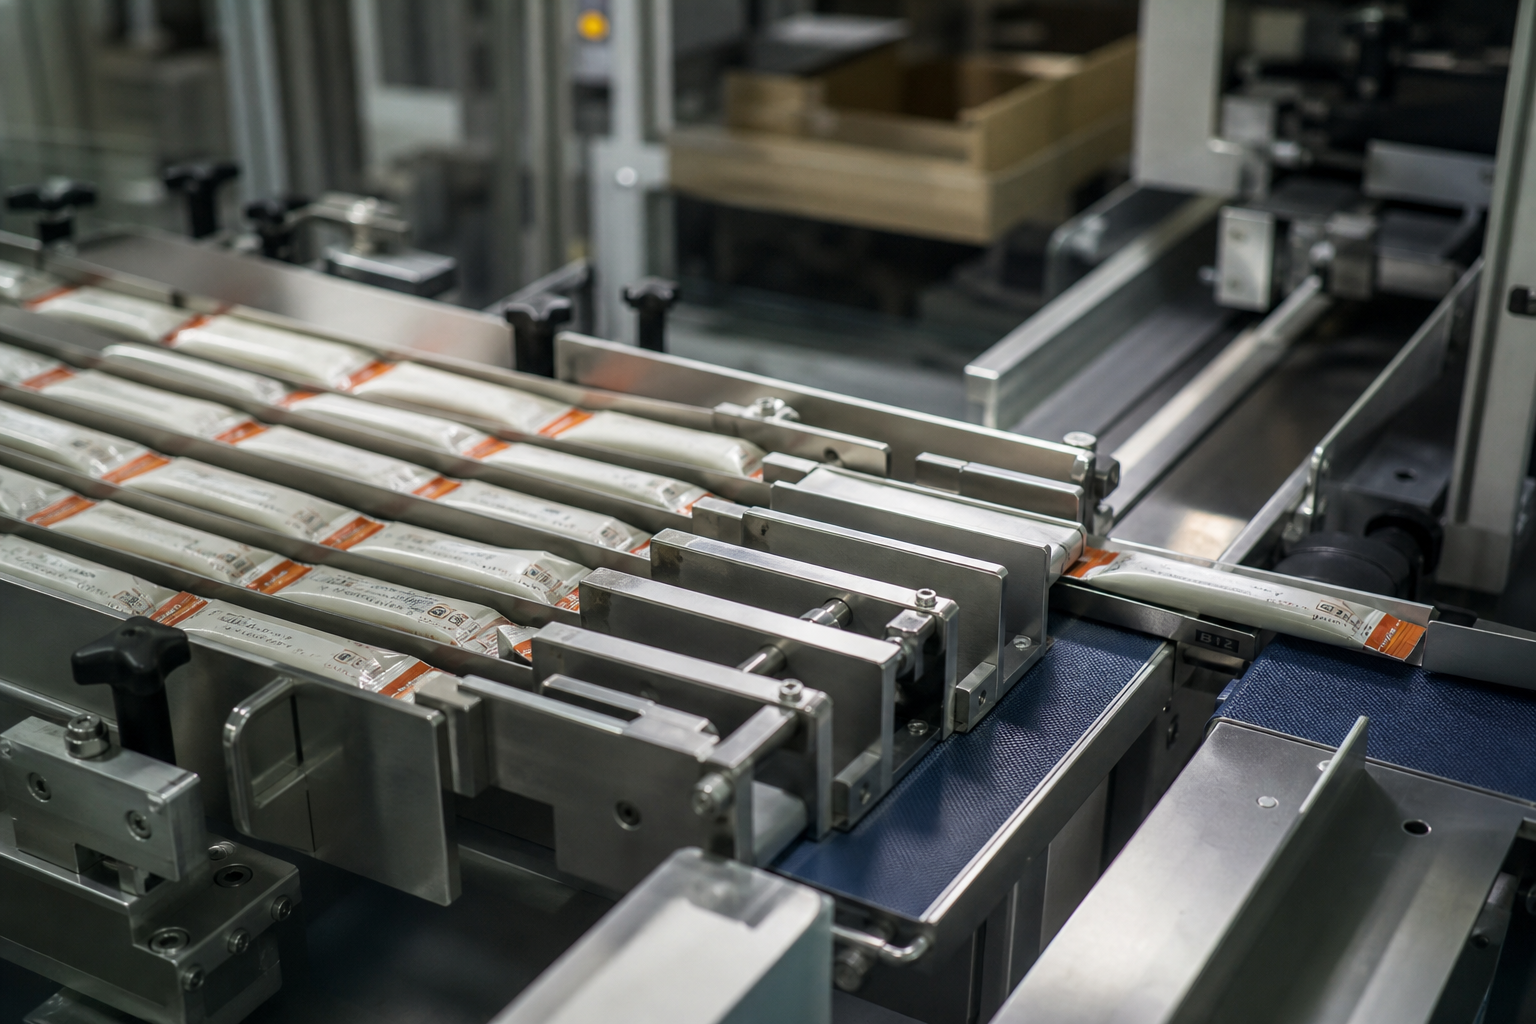
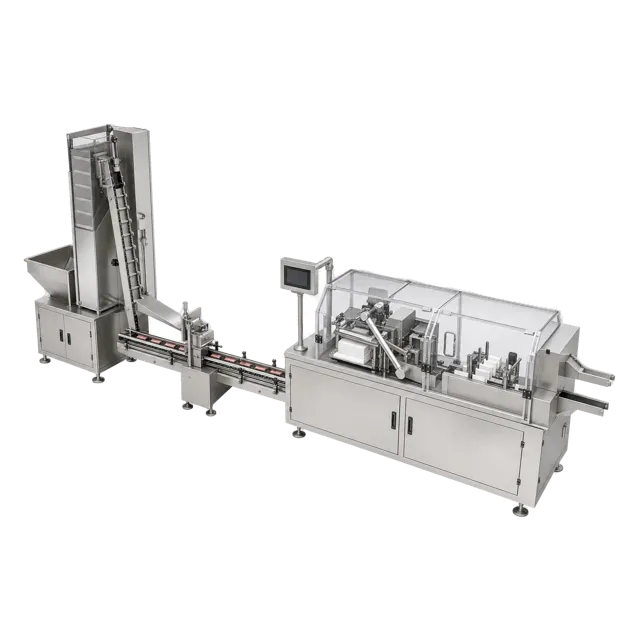
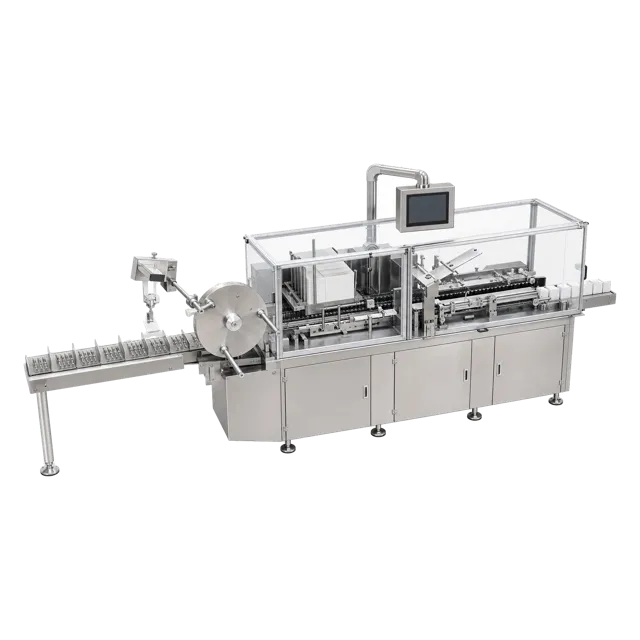
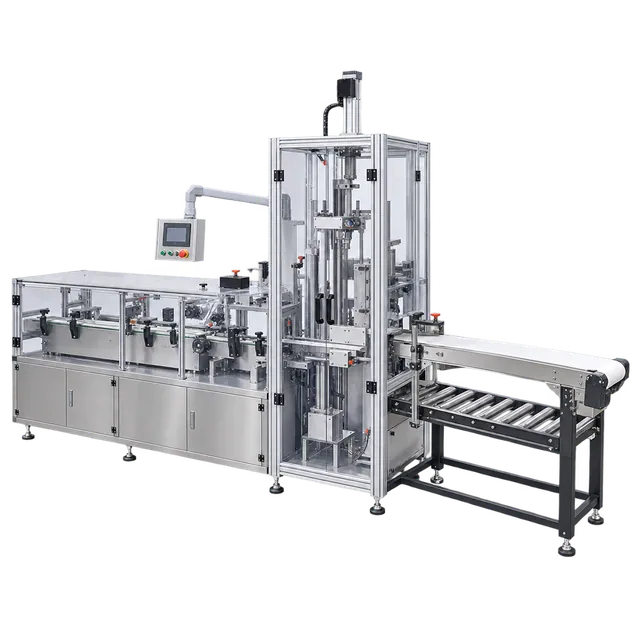
그런데 공급사가 보낸 라인 방안도를 펴 보면 카토너는 대개 그림 오른쪽 끝의 작은 네모다. 그 앞에는 충진 출구에서 나온 제품을 입수 단위로 나누는 구간, 여러 열을 한 줄로 모으는 이송·정렬 구간, 필요하면 병을 눕히는 구간이 놓인다. 카토너에 제품이 들어가는 순간만 기계화한다고 해서, 그 전까지 흩어진 제품이 저절로 같은 자세와 같은 간격으로 도착하는 것은 아니다.
본체보다 앞 공정의 비중이 커지는 이유
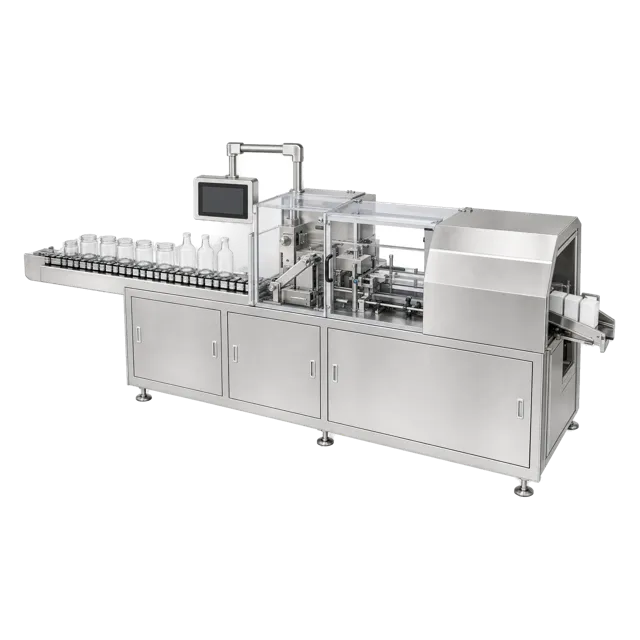
카토너는 정해진 방식으로 단상자를 펼치고 제품을 넣어 봉합하는 설비다. 반면 충진 뒤에 나오는 제품의 모습은 라인마다 다르다. 스틱 라인은 여러 열로 쏟아지는 스틱을 정렬기 여러 대가 한 줄로 모은 뒤에야 카토너로 보낼 수 있다. 앰플 라인은 턴테이블을 지나 스크류로 병을 눕히고, 설명서를 접지한 뒤 고속 카토너로 이어진다. 카토너 뒤에도 중량 선별과 작은 갑을 큰 갑에 넣는 공정이 이어진다.
그래서 어떤 견적에서는 카토너 본체보다 앞의 정렬 장치 쪽 비중이 더 크게 보인다. 이것은 본체 견적이 과하게 붙었다거나 부대 장치가 덤으로 끼었다는 뜻만은 아니다. 손이 하던 일에는 집기, 방향 맞춤, 수량 나누기가 한 동작처럼 섞여 있었지만, 자동화에서는 그 일을 각각의 구간이 나누어 맡기 때문이다. 사람을 대체할 장비를 찾는 과정에서 손이 실제로 처리하던 흐름을 빼놓으면, 가장 중요한 부분이 견적 밖에 남는다.
생산량보다 먼저 봐야 할 출구 조건
카토너 사양을 이야기하기 전에 고객 라인을 사양서 한 장에 옮겨 볼 필요가 있다. 앞 공정의 출구 열 수와 제품 치수, 한 갑에 들어갈 입수, 최대 생산량과 평균 생산량은 서로 따로 적는 정보가 아니다. 여러 열로 나오는 제품을 몇 개씩 나누어 한 줄로 보낼지에 따라 필요한 정렬 방식이 달라지고, 그 결과 카토너 입구의 조건도 달라진다.
봉합 방식도 본체의 기능 하나로만 볼 항목은 아니다. 턱끼움인지 풀칠인지, 사용할 판지가 무엇인지에 따라 단상자가 카토너에서 다뤄지는 방식이 달라진다. 설명서가 함께 들어가는 제품이라면 설명서 접지가 어느 구간에 놓이는지도 제품 흐름 안에서 봐야 한다. 견적서에 본체가, 정렬·이송 장치가, 설치·시운전이 각각 어디에 적혀 있는지 구분해 읽어야 하는 이유가 여기에 있다. 본체가에 포함된 범위와 별도 항목의 범위가 흐름의 어느 지점을 맡는지 알지 못하면 가격 비교도 제대로 되지 않는다.
한 대의 가격이 아니라 연결된 범위를 묻는다
카토너를 알아볼 때는 공급사 목록부터 펴기보다 현재 라인의 출구를 먼저 그려 보는 편이 낫다. 제품이 충진 뒤 어떤 열과 자세로 나오며, 누가 몇 개를 한 갑으로 만들고, 어느 지점에서 단상자와 만나는지를 따라가면 카토너 한 대로 끝나는지 아닌지가 보인다.
그다음에야 견적의 본체가와 부대비를 같은 기준으로 볼 수 있다. 설치·시운전이 어느 구간까지 걸려 있는지, 예비품과 보증 범위가 본체에만 걸리는지 앞단 장치까지 이어지는지도 함께 읽어야 한다. 무역 조건 역시 장비가 아니라 도입 범위의 어느 지점에 걸려 있는지 살펴볼 항목이다. 사람 손을 없애는 것이 목적이라면, 카토너가 상자에 넣는 장면보다 제품이 그 입구에 도착하는 장면을 먼저 확인하는 쪽이 판단을 덜 흔든다.☼KEY INSIGHT카토너 도입은 본체 한 대의 구매가 아니라 충진 출구부터 카토너 입구까지...눌러서 전체 보기접기
카토너 도입은 본체 한 대의 구매가 아니라 충진 출구부터 카토너 입구까지 제품을 끊김 없이 만들어 주는 구간을 함께 사는 판단이다.