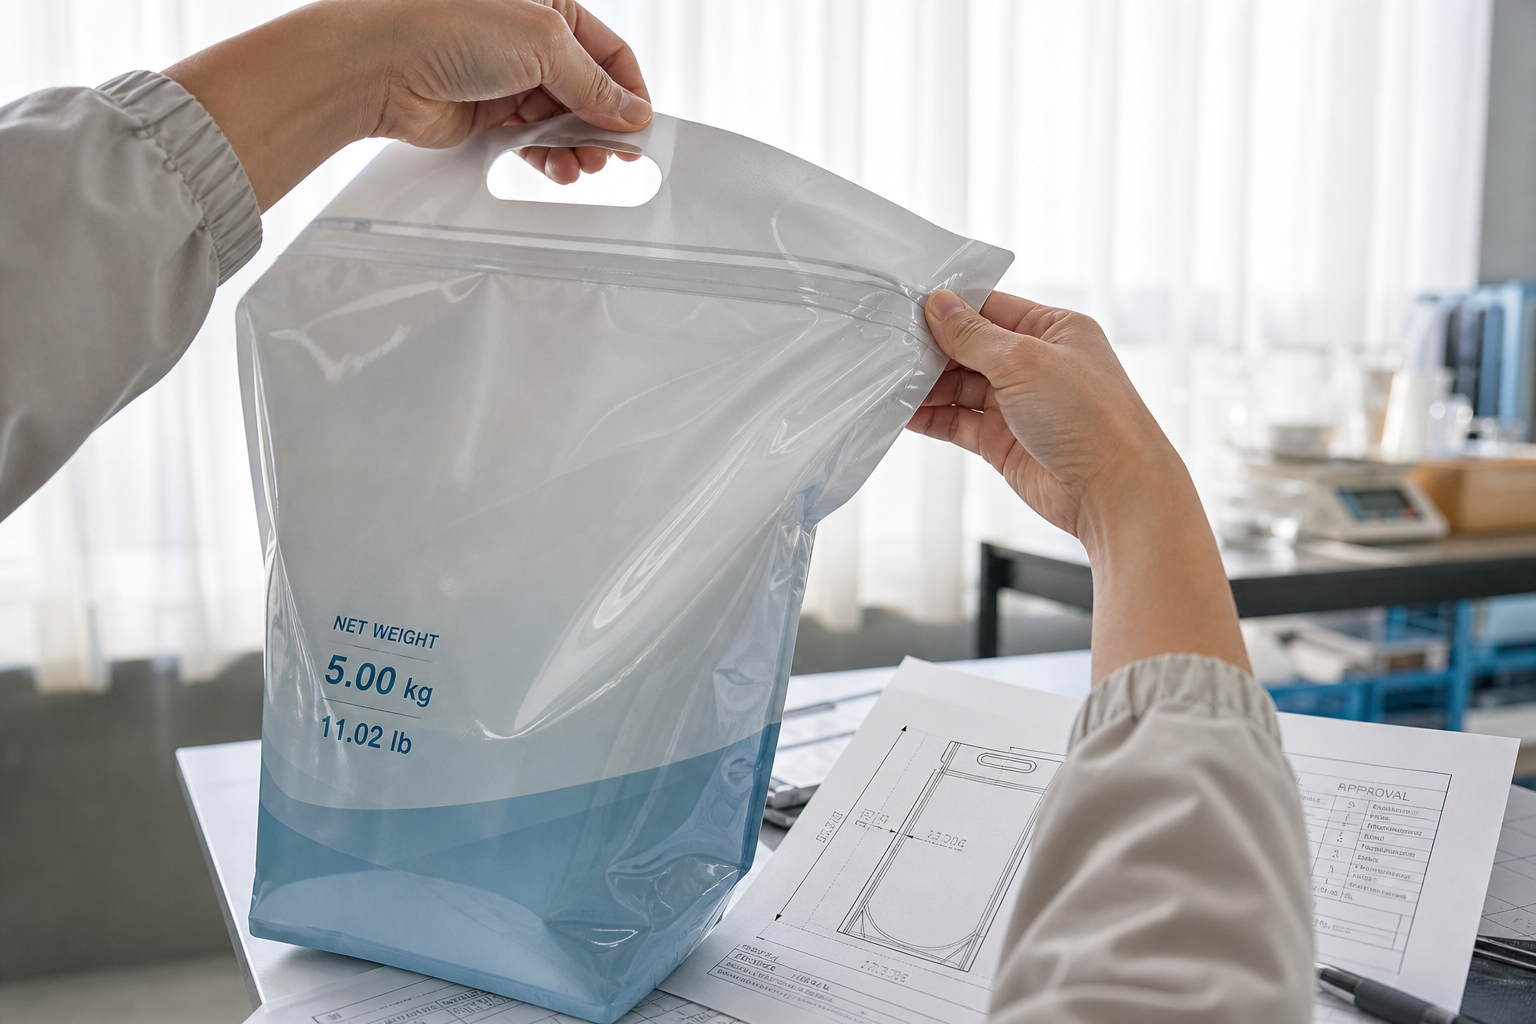
대용량 파우치에 손잡이 타공을 넣을 때 처음에는 타공 치수와 위치만 맞추면 된다고 봤다. 샘플을 손으로 들었을 때는 멀쩡했고, 금형도 도면대로 나왔다. 문제는 내용물을 채운 뒤였다. 손잡이를 잡아 올리면 하중이 타공 가장자리에서 끝나는 게 아니라 위쪽 실링부와 어깨 쪽 필름으로 밀려 들어갔다.
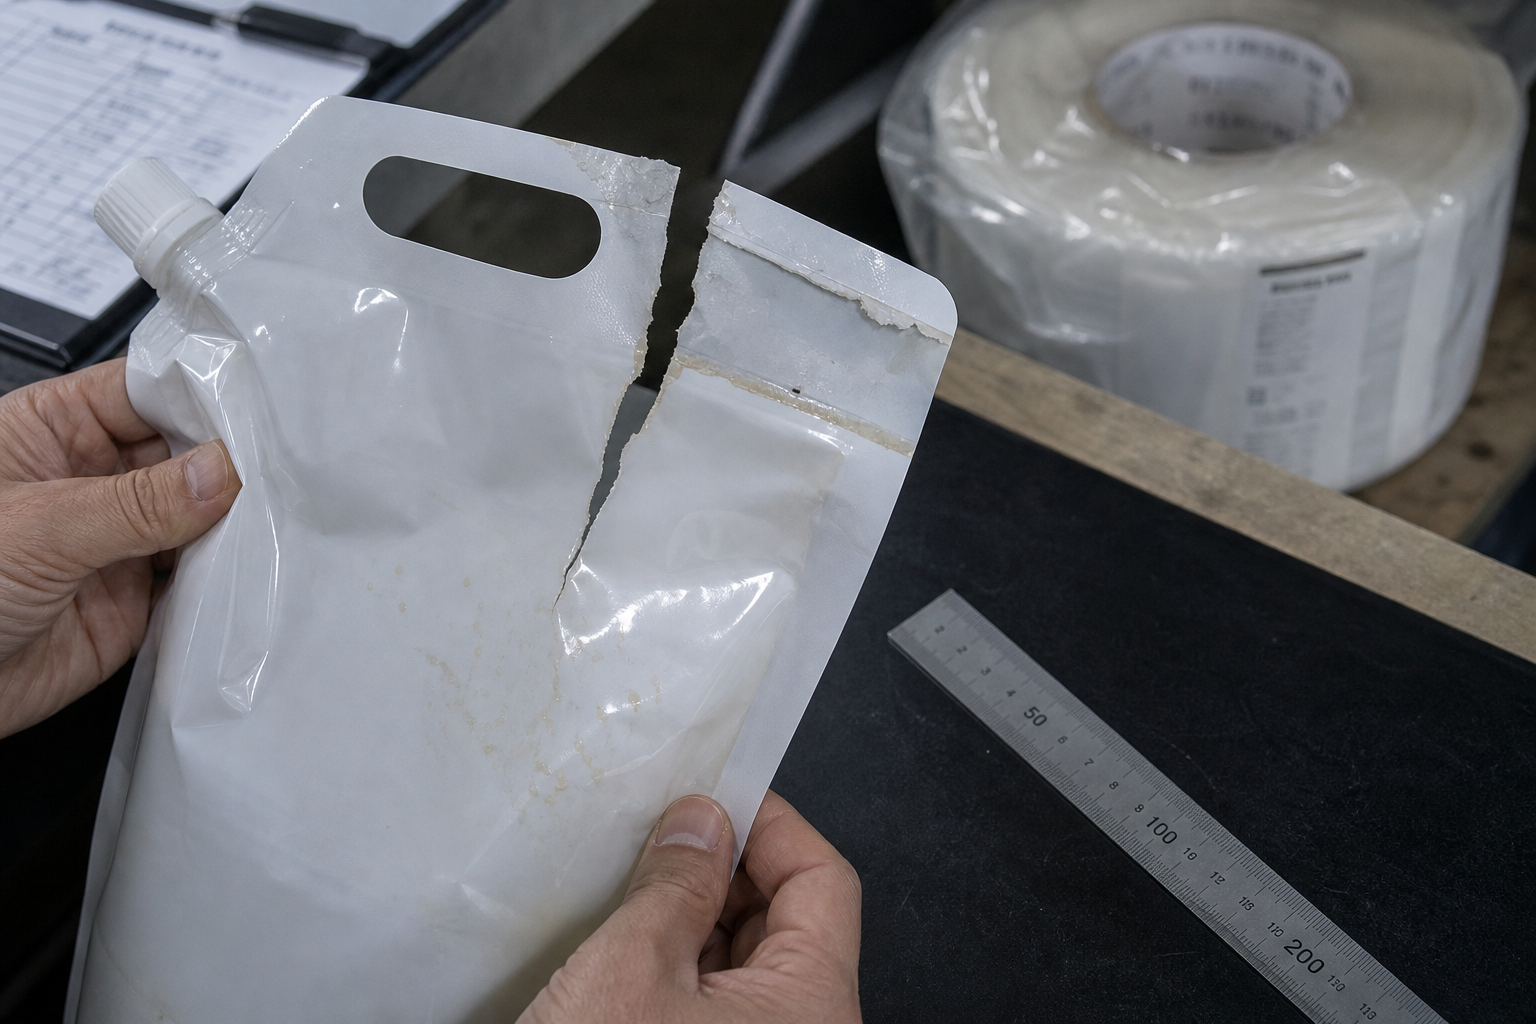
운송 뒤에 입구 근처가 찢어진 파우치를 보면 타공이 잘못 뚫린 게 아니라, 타공과 실링 사이에 남겨 둔 폭이 하중을 못 버틴 경우가 많았다. 한 번 인쇄와 권취가 끝난 재고는 타공 위치만 고쳐 쓸 수도 없었다. 금형 발주 전에 파우치를 실제 충전 중량으로 들어 보고, 그 힘이 걸리는 자리를 도면에 남겼더니 다음 시운전에서는 이 문제로 라인을 세우지 않았다.
타공 위치와 파우치 형상을 먼저 맞춘다
- 타공 중심이 파우치 상단, 측면, 지퍼와 떨어진 거리를 도면에 숫자로 적는다.
- 완성 파우치를 접거나 세웠을 때 손잡이 위치가 접힘선과 겹치는지 확인한다.
- 좌우 타공이 중심선에서 같은 위치에 오는지 인쇄 기준과 함께 확인한다.
타공 위치는 평면 도면에서 맞아도 충전 후 파우치가 팽창하면 다르게 보였다. 특히 상단 여유가 좁은 구조에서는 손을 넣는 순간 필름이 실링 쪽으로 당겨졌다. 인쇄 기준만 주고 완성 형상을 같이 보지 않았던 발주에서는 좌우가 맞아 보이는데도 손잡이를 잡은 자세가 한쪽으로 기울었다. 금형 도면 위에 접힘선, 지퍼선, 실링선을 함께 올려 놓고 봐야 그 어긋남이 보였다.
하중이 걸리는 실링 폭과 보강부를 확인한다
- 타공 외곽에서 상단 실링 끝까지 남는 폭을 단면 기준으로 확인한다.
- 타공 양옆과 위쪽에 보강 필름 또는 보강 실링이 들어가는 범위를 표시한다.
- 손잡이를 들어 올릴 때 힘이 닿는 방향과 실링 방향이 어떻게 만나는지 샘플로 확인한다.
파우치를 들어 보면 손가락이 닿는 타공 아래쪽만 당겨지는 것 같지만, 무게는 결국 가장 약한 실링 끝으로 몰렸다. 주변 실링 폭을 넉넉히 잡지 않은 롤은 충전 직후에는 넘어가도 팔레트 적재와 운송 진동을 거친 뒤 찢어졌다. 이때는 공급사 쪽 필름 문제라고 돌릴 일이 아니었다. 타공선과 실링선 사이에 무엇을 남길지 사양서에 없었던 대가였다.
내용물 중량 기준으로 실제 들어 본다
- 빈 파우치가 아니라 목표 충전 중량을 넣은 샘플을 손잡이로 들어 본다.
- 최대 충전 중량과 운송 중 흔들림을 고려한 시험 조건을 발주 기록에 남긴다.
- 한 손으로 들 때와 양손으로 들 때 타공 주변에 생기는 주름을 확인한다.
빈 파우치 시험은 금형이 잘 잘리는지만 보여 줬다. 내용물을 넣으면 파우치 하단이 늘어지고, 손잡이를 든 각도도 달라졌다. 점도가 있는 내용물은 내부에서 한쪽으로 쏠리면서 한쪽 타공부에 먼저 힘을 줬다. 충전팀과 함께 실물 중량으로 들어 본 건 짧은 시간이었지만, 그 시험을 생략했을 때는 완제품을 다시 꺼내 확인하는 시간이 훨씬 길었다.
금형 도면과 양산 기준을 한 장에 남긴다
- 타공 형상, 모서리 곡률, 타공 간격을 승인 도면에 표시한다.
- 금형 기준점이 아이마크와 어떤 관계인지 권취 방향까지 포함해 확인한다.
- 초도 롤에서 검사할 타공 치수와 허용 기준을 발주서에 적는다.
금형은 한 번 만들어지면 수정이 간단한 부품처럼 보이지만, 인쇄 위치와 맞물리면 이야기가 달라졌다. 아이마크 기준을 분명히 안 적어 둔 탓에 타공은 도면상 맞는데 인쇄와의 간격이 기대와 달라 롤 전체를 다시 봐야 했던 적이 있다. 초도 샘플에서 손으로 들고, 실링 주변을 눌러 보고, 인쇄와 타공을 함께 재는 순서까지 정해 두면 승인 기준도 흔들리지 않았다.
타공 금형을 넘기기 전에 되돌릴 수 있는 것은 도면과 샘플뿐이다. 인쇄가 들어가고 롤이 감긴 뒤에는 손잡이 주변의 몇 밀리미터가 재고 전체의 문제가 된다. 그래서 금형 치수만 승인하지 않고, 그 손잡이로 실제 중량을 들었을 때 어디가 버티는지까지 확인하고 발주를 닫았다.