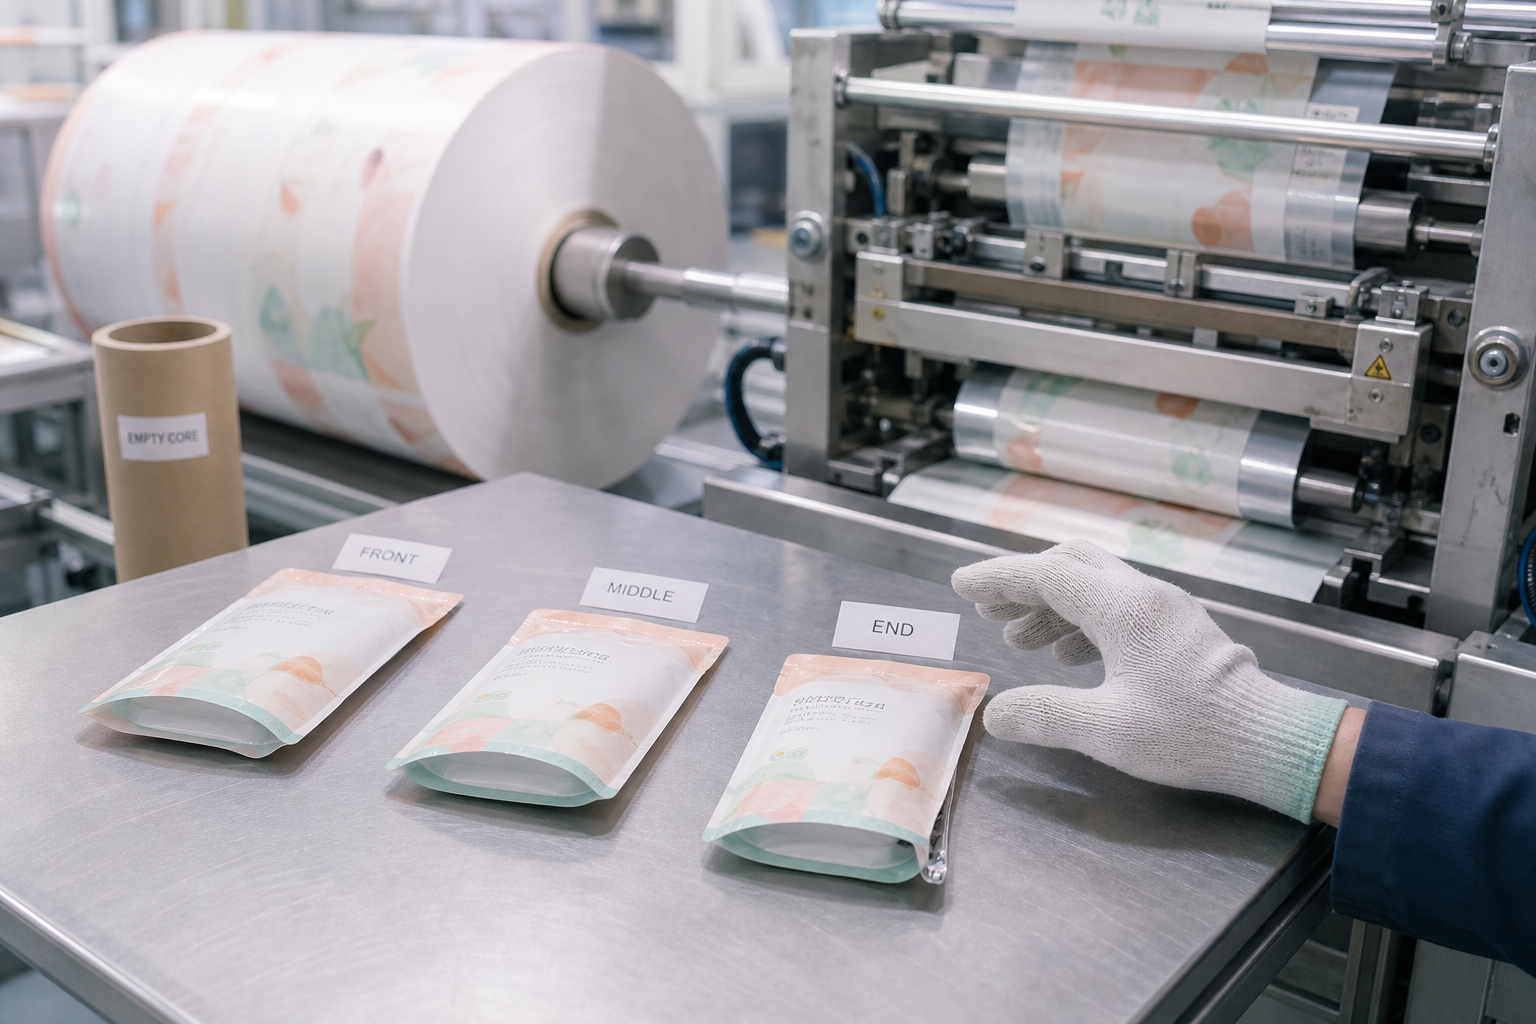
샘플 롤로 포장기를 돌릴 때는 문제가 없었다. 설정한 온도와 압력에서 실링이 붙었고, 충전 후에도 봉합부가 벌어지지 않았다. 그 결과를 보고 인쇄와 양산을 진행했는데, 양산 롤을 걸고 한참 지난 뒤부터 포장 가장자리가 간헐적으로 터지기 시작하는 경우가 있다. 처음에는 작업자의 온도 설정이나 내용물 충전량을 의심하기 쉽다. 하지만 같은 설비, 같은 제품, 같은 작업 조건에서 롤을 바꾸면 증상이 달라진다면 샘플 승인 방식부터 다시 봐야 한다.
샘플은 대개 짧은 길이에서 필요한 부분을 잘라 만든다. 반면 양산 롤은 한 롤 안에서도 권취 위치와 길이에 따라 상태가 달라질 수 있고, 실제 생산에서는 설비가 가속·감속하거나 작업자가 롤을 교체하는 상황도 더해진다. 샘플에서 한 번 나온 실링 강도를 양산 전체의 보증값처럼 받아들이면, 문제가 생긴 뒤에야 어느 구간의 필름이었는지 찾게 된다.
승인 샘플의 합격 조건이 너무 좁을 때
샘플 승인서에 ‘실링 이상 없음’처럼 결과만 남아 있으면, 나중에 양산 롤에서 무엇을 같은 방식으로 재현해야 하는지 알기 어렵다. 승인 당시 사용한 포장기, 실링 조건, 내용물 상태, 시험한 파우치의 채취 위치가 함께 기록되어야 한다. 특히 시험용으로 잘라 받은 원단인지, 실제 양산 길이로 감긴 롤에서 나온 시료인지 구분하지 않으면 두 결과를 같은 것으로 비교하게 된다.
양산에서 터짐이 확인된 뒤에는 남은 롤의 어느 부분을 검사할지도 애매해진다. 롤 초반의 시료만 다시 붙여 보고 정상이라고 판단하면, 이미 지나간 구간과 끝단의 상태는 확인되지 않는다. 승인 단계에서부터 샘플의 합격과 양산 검증을 별도 항목으로 두는 편이 현장 판단에 도움이 된다.
양산 롤에서는 같은 위치만 보면 놓치는 것
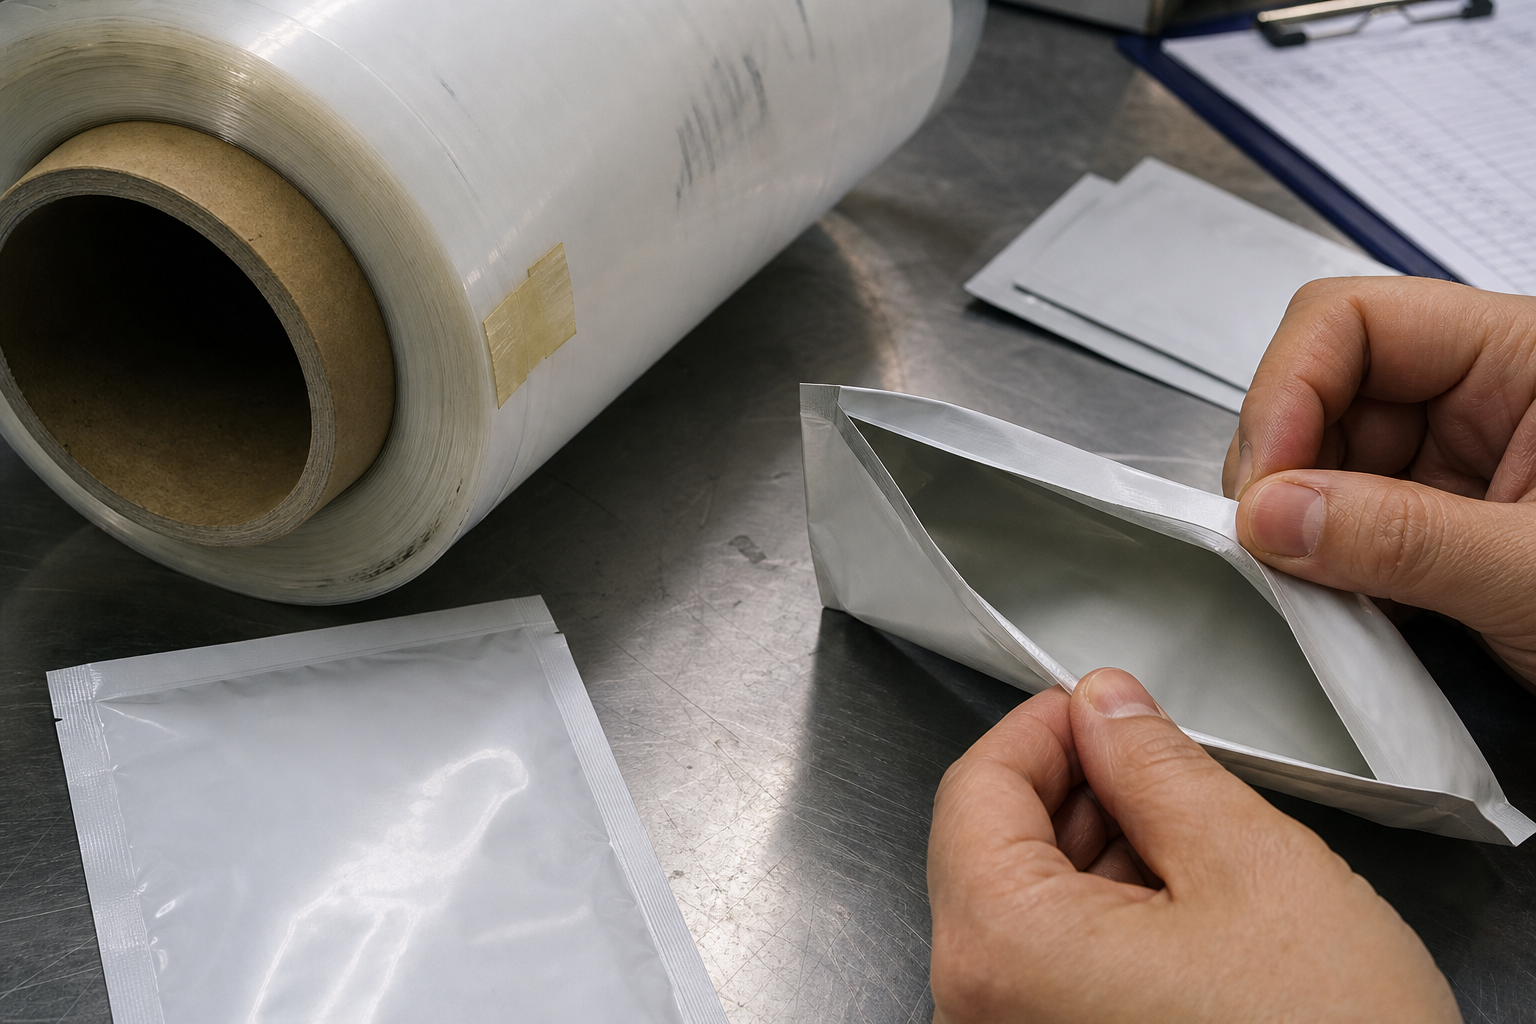
양산 입고 시에는 롤 한 개에서 시료 하나를 뽑아 확인하는 방식으로 끝내기보다, 앞부분·중간·끝부분처럼 채취 위치를 나누어 두는 것이 낫다. 실제로 포장기에 걸려 생산되는 순서와 비슷하게 보아야, 특정 구간에서만 나타나는 실링 불안정을 잡아낼 수 있다. 이때 시료는 평평하게 놓인 상태만 보지 말고, 실제 충전량과 실제 실링 조건으로 포장한 뒤 봉합부를 확인해야 한다.
실링 강도 시험 결과가 있더라도 채취 위치가 빠져 있으면 양산 롤의 편차를 설명할 근거가 없다. 반대로 위치별 결과가 남아 있으면 문제가 생겼을 때 설비 조건을 조정할 일인지, 해당 롤을 격리해 추가 확인할 일인지 판단 범위가 좁아진다. 생산 중 파열이 계속되는데도 ‘입고 검사에서는 이상 없었다’는 말만 남는 상황을 피할 수 있다.
설비 조건을 넓혀 시험하지 않으면 생기는 오해
샘플은 가장 잘 붙는 조건에서 시험되기 쉽다. 그러나 양산에서는 생산 속도, 실링 바의 온도 편차, 교대 시간, 내용물의 온도나 부착 상태가 달라진다. 따라서 양산 검증은 승인 때 사용한 기준 조건 하나만 재현하는 데 그치지 않고, 실제 생산에서 허용할 조건 범위 안에서도 봉합 상태가 유지되는지 확인하는 방식으로 정해야 한다.
여기서 중요한 것은 필름에 맞추려고 무조건 온도나 압력을 올리는 것이 아니다. 조건을 바꾼 결과를 롤 위치와 함께 남겨야 한다. 어떤 구간은 기준 조건에서 붙고 어떤 구간은 조건을 올려야 붙는다면, 생산팀에는 이미 관리해야 할 변수가 생긴 것이다. 그 사실을 양산 전에 알았는지, 파우치가 터진 뒤 알았는지가 차이를 만든다.
승인서에 남겨야 할 것은 샘플 결과가 아니다
양산 전에는 샘플 시험 조건, 양산 롤의 채취 위치, 시험 수량, 허용할 실링 상태, 이상 발생 시 보류할 범위를 한 흐름으로 정리해 두는 편이 좋다. 생산 초기에 몇 포만 확인하고 계속 돌릴지, 롤 교체 뒤 다시 확인할지 역시 설비 운전 계획과 맞춰야 한다. 품질팀만 아는 시험 기준으로 두면 작업자는 이상을 발견해도 언제 멈춰야 하는지 판단하기 어렵다.
인쇄가 들어가고 긴 롤로 권취된 뒤에는 샘플 단계의 결정을 되돌리기 어렵다. 샘플을 통과시킨 사실보다, 그 결과가 양산 롤의 어느 위치와 어떤 운전 조건까지 확인된 것인지를 남겨 두는 쪽이 더 오래 쓴다.