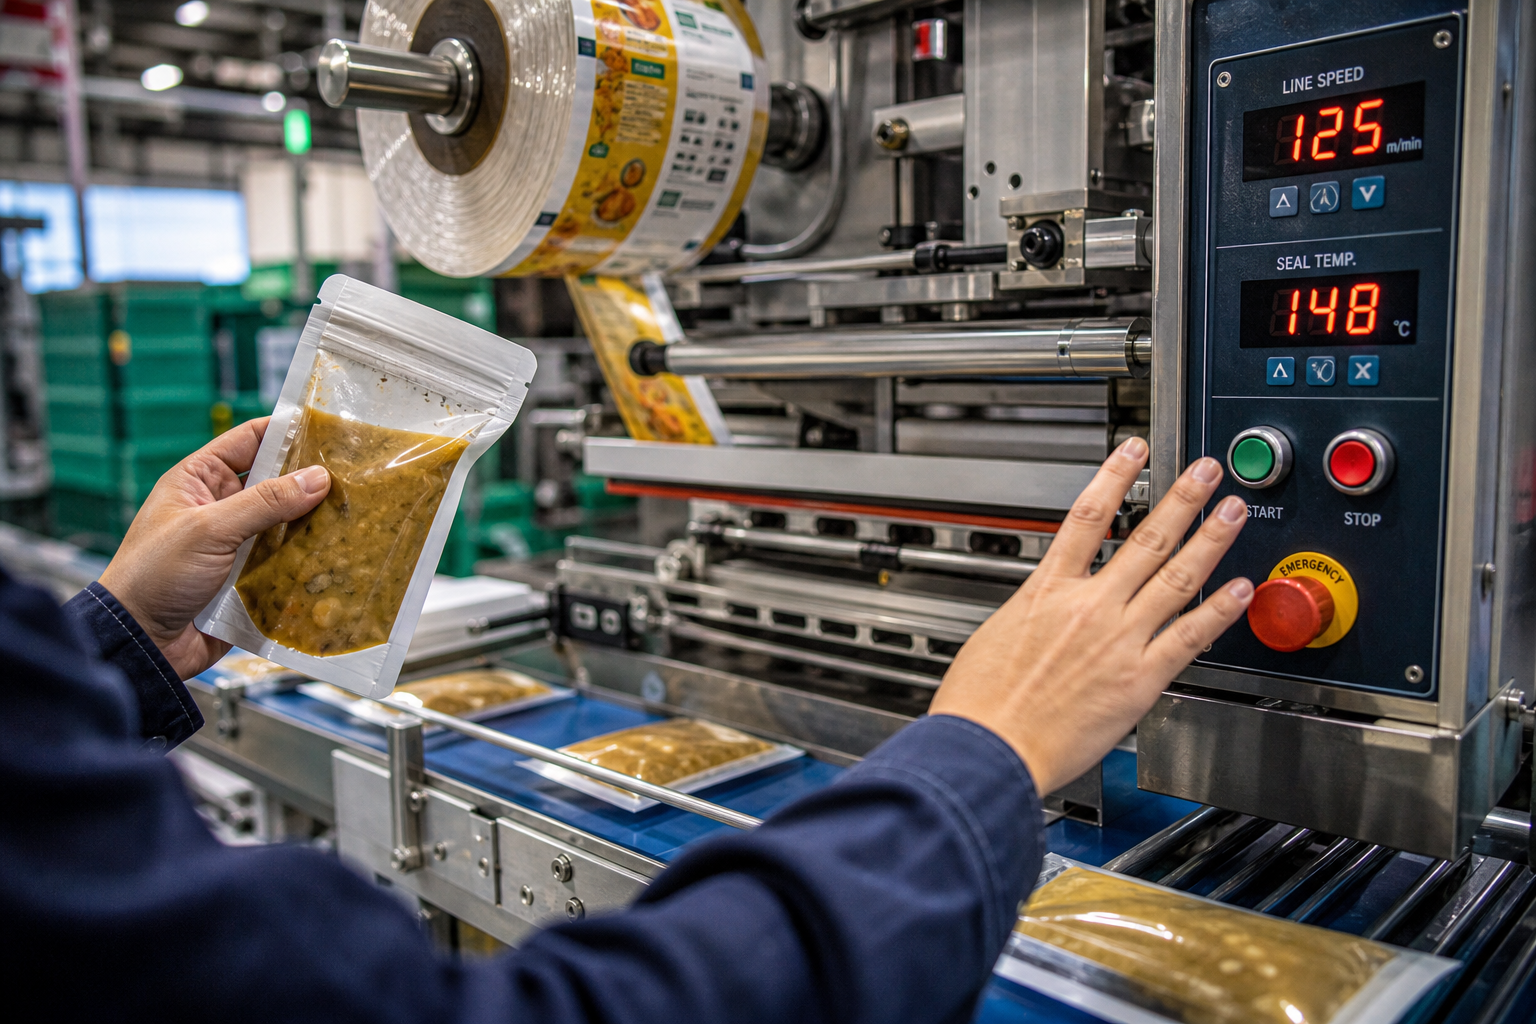
새 롤을 걸고 기존 온도와 압력, 체류시간으로 운전했는데 봉합부가 일정하지 않은 경우가 있다. 처음에는 설비 쪽을 의심한다. 히터 온도를 확인하고, 실링 바의 오염을 닦고, 장력과 필름 주행을 다시 본다. 그런데 직전 롤로 바꾸면 문제가 사라지고 새 롤을 걸면 다시 생긴다. 사양서에는 이전 자재와 같은 재질, 같은 두께가 적혀 있다면 생산 담당자는 더 난감해진다.
이때 라인을 멈춘 시간이 길어지는 이유는 단순히 온도를 몇 도 조정하는 데 있지 않다. 내용물을 넣은 상태에서 누설 여부를 보고, 속도를 낮췄다가 올리고, 봉합부 외관과 뜯김 상태를 함께 확인해야 한다. 조건을 높여 일단 붙게 만들면 필름이 눌리거나 봉합부 주변이 보기 좋지 않을 수 있다. 반대로 외관만 보고 조건을 낮게 잡으면 출하 뒤 누설로 이어질 여지도 남는다.
사양서가 같다는 말이 현장 조건까지 같다는 뜻은 아니다
구매 단계에서는 재질 구성, 두께, 폭, 인쇄, 권취 사양처럼 문서에 적기 쉬운 항목이 중심이 된다. 이 항목들은 분명 필요하다. 다만 생산 라인이 실제로 반응하는 것은 그 표기만이 아니다. 실런트 층의 관리 범위, 원단 생산 시의 세부 조건, 보관과 경과 시간, 롤마다의 상태처럼 기존 조건의 재현성에 영향을 주는 정보는 사양서에 충분히 드러나지 않는 일이 있다.
그래서 “전과 동일 사양”이라는 표현은 구매와 공급의 기준으로는 통할 수 있어도, 생산 조건을 그대로 복사해도 된다는 작업 지시가 되지는 않는다. 특히 내용물이 묻기 쉬운 충전 조건이거나, 생산 속도를 여유 없이 운영하는 라인에서는 작은 차이가 바로 실링 불량의 형태로 나타난다. 필름 자체가 불량인지, 기존 조건의 허용 폭이 좁았던 것인지도 이 시점에는 아직 구분되지 않는다.
문서에 적힌 값과 양산에서 확인할 값을 나눠 봐야 한다
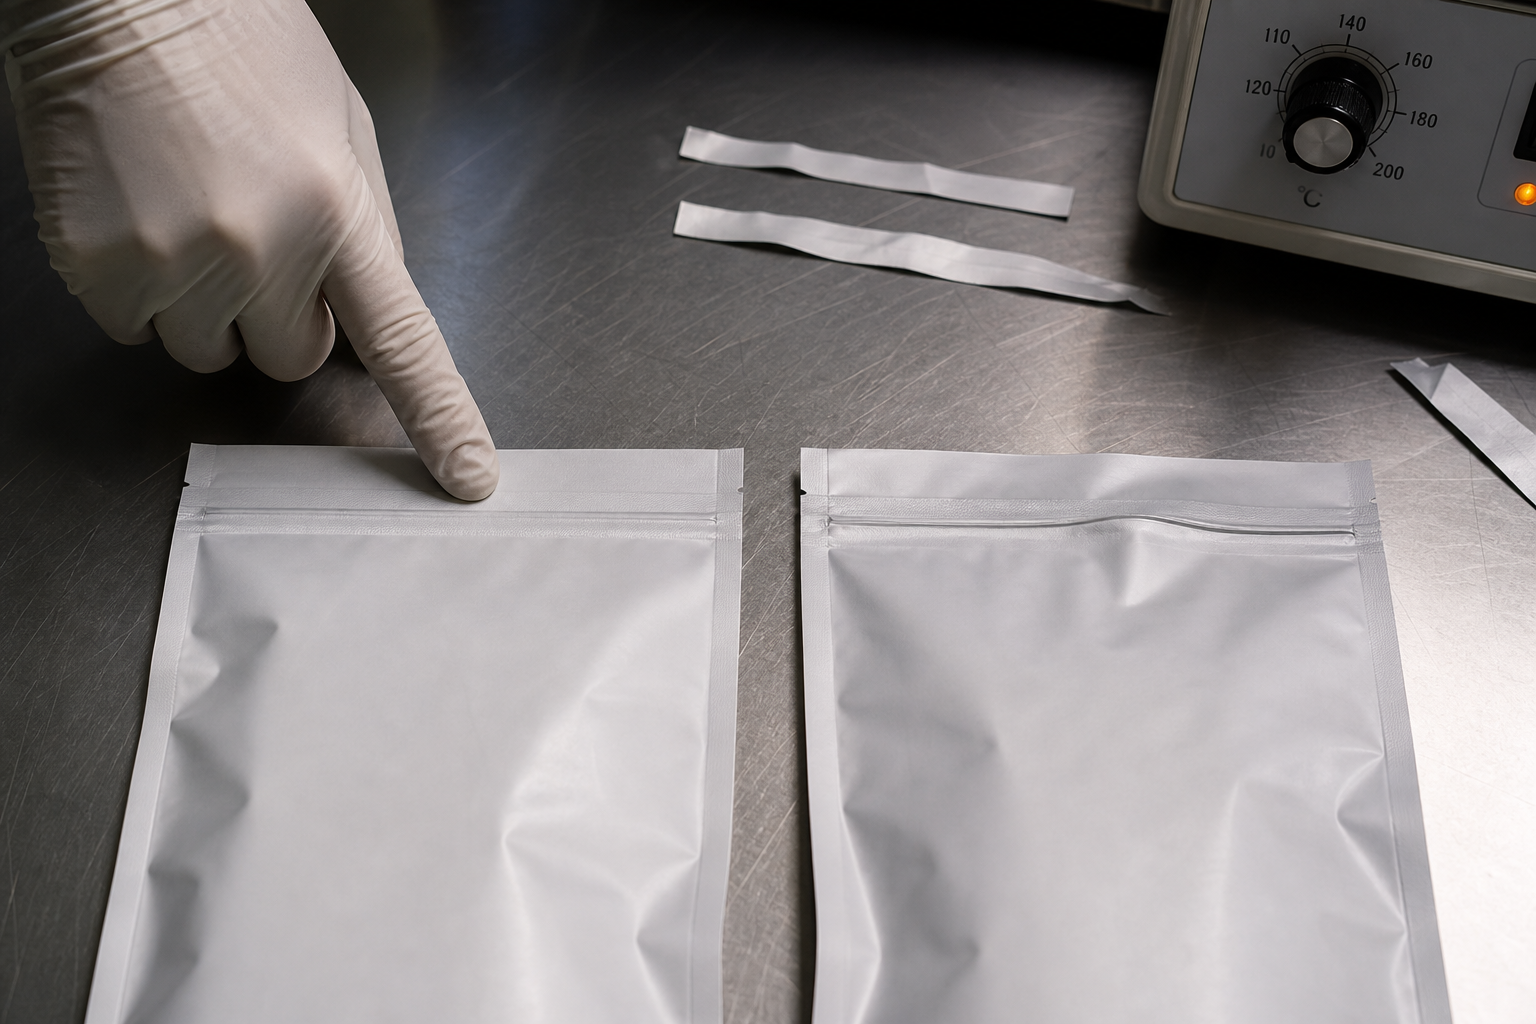
재질과 두께는 발주 사양으로 관리하되, 실링 온도·압력·체류시간은 설비와 내용물이 결합된 양산 조건으로 따로 관리하는 편이 안전하다. 이 둘을 한 문서의 같은 의미로 취급하면, 새 자재가 들어왔을 때 누가 무엇을 확인해야 하는지가 흐려진다. 구매 부서는 사양대로 입고됐다고 보고, 생산 부서는 기존 조건이 안 맞는다고 말하는 상황이 생긴다.
입고 롤을 처음 양산에 쓰기 전에는 기존 표준 조건 한 점만 보는 대신, 실제 운전 범위 안에서 조건을 움직여 봉합 상태가 안정되는 구간을 확인해 두는 방식이 현실적이다. 이 과정에서는 빈 포장만 보지 말고 실제 내용물, 실제 충전량, 목표 속도를 함께 써야 한다. 내용물이 없는 샘플에서만 붙던 조건은 라인에서 다시 의미를 잃을 수 있다.
문제 롤의 결과도 ‘실링 불량’ 한 줄로 남기기보다, 어느 속도에서 어떤 봉합 상태가 나왔고 기존 롤과 무엇이 달랐는지를 남겨야 한다. 그래야 다음 발주에서 단순히 재질과 두께를 반복 기재하는 대신, 생산 조건 검증에 필요한 협의 항목을 꺼낼 수 있다.
조건을 다시 잡는 비용은 인쇄와 양산 뒤에 커진다
조건 검증 없이 인쇄 롤 전체를 받아 양산에 투입하면 선택지는 좁아진다. 라인 속도를 낮춰 계속 생산할지, 실링 외관의 허용 기준을 다시 논의할지, 사용을 멈추고 원인을 확인할지 판단해야 한다. 어느 쪽이든 이미 잡힌 생산 일정과 충전 계획에 영향을 준다.
발주 전에 모든 변수를 사양서에 숫자로 고정할 수는 없다. 대신 고정해서 관리할 사양과, 첫 양산에서 설비·내용물과 함께 확인할 조건을 구분해 두는 것은 가능하다. 같은 사양이라는 말이 나왔을 때 기존 조건을 바로 적용할 근거가 있는지, 아니면 검증부터 해야 하는지를 먼저 가르는 것이 라인을 덜 멈추게 한다.