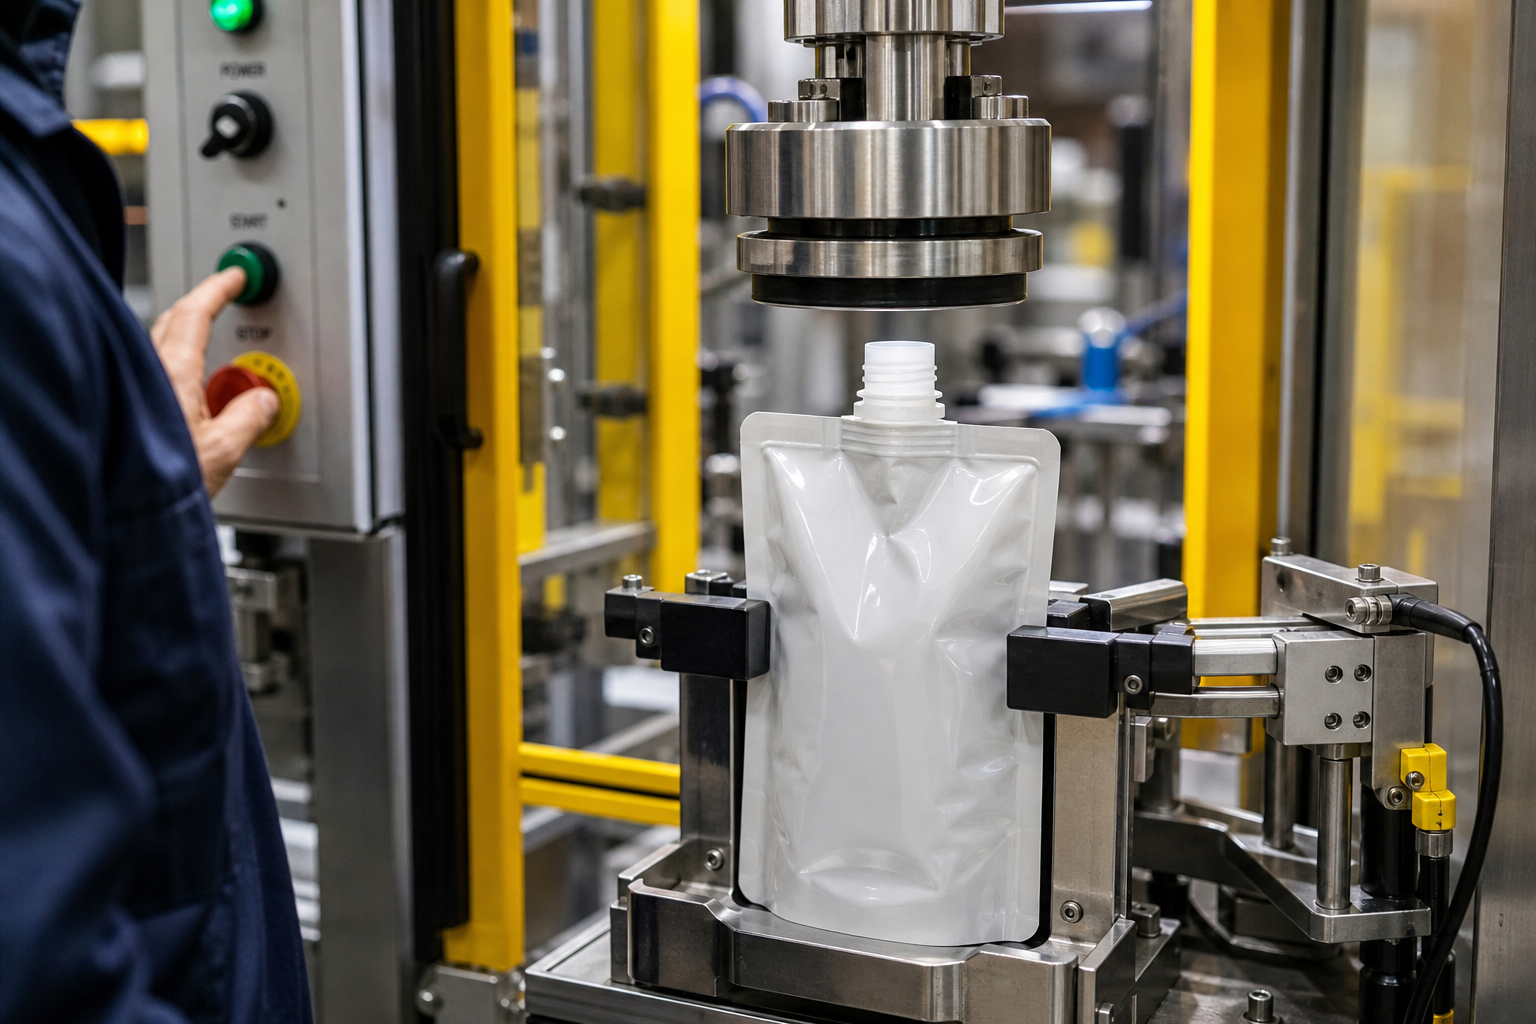
스파우트 파우치는 겉으로 같은 형태여도 설비에서 잡히는 부분이 다를 수 있다. 파우치 폭과 용량, 인쇄만 맞춰 발주한 뒤 스파우트 도면을 늦게 보면, 입고된 자재가 충진기 포켓에 들어가도 캡핑 위치에서 멈추는 일이 생긴다. 헤드가 캡을 물지 못하거나, 그리퍼가 플랜지 주변을 안정적으로 잡지 못하는 경우다.
이 문제는 완성 파우치를 손으로 보았을 때는 잘 드러나지 않는다. 설비는 스파우트의 특정 지름과 높이, 나사부 위치, 플랜지 아래의 여유를 기준으로 움직인다. 따라서 파우치 사양서와 별도로 스파우트 단품 도면을 받고, 현재 사용하는 설비 조건과 한 항목씩 대조해 두는 편이 안전하다.
먼저 받아 둘 도면과 기준값
- 스파우트 외경, 나사 외경, 전체 높이가 표시된 단품 도면을 받는다.
- 플랜지 외경과 플랜지 두께가 도면에 수치로 적혀 있는지 확인한다.
- 파우치 상단에서 스파우트 중심까지의 위치 치수를 확인한다.
- 캡이 체결된 상태와 미체결 상태의 높이를 각각 확인한다.
현장에서는 ‘몇 밀리 규격’이라는 말만으로 판단하기 쉽지만, 그 숫자가 토출구 외경인지 나사부 외경인지에 따라 설비와 만나는 지점이 달라진다. 특히 플랜지는 그리퍼나 포켓이 기대는 면이므로, 외경만 같고 두께나 단차가 달라도 자세가 흔들릴 수 있다.
파우치 제작 도면에는 스파우트가 붙는 위치만 있고 나사부 상세가 빠진 경우도 있다. 이때는 파우치 공급용 도면으로 캡핑 가능 여부를 확정하지 말고, 스파우트와 캡의 조립 도면을 따로 요청하는 것이 좋다.
캡핑 헤드와 그리퍼 조건에 대조할 항목
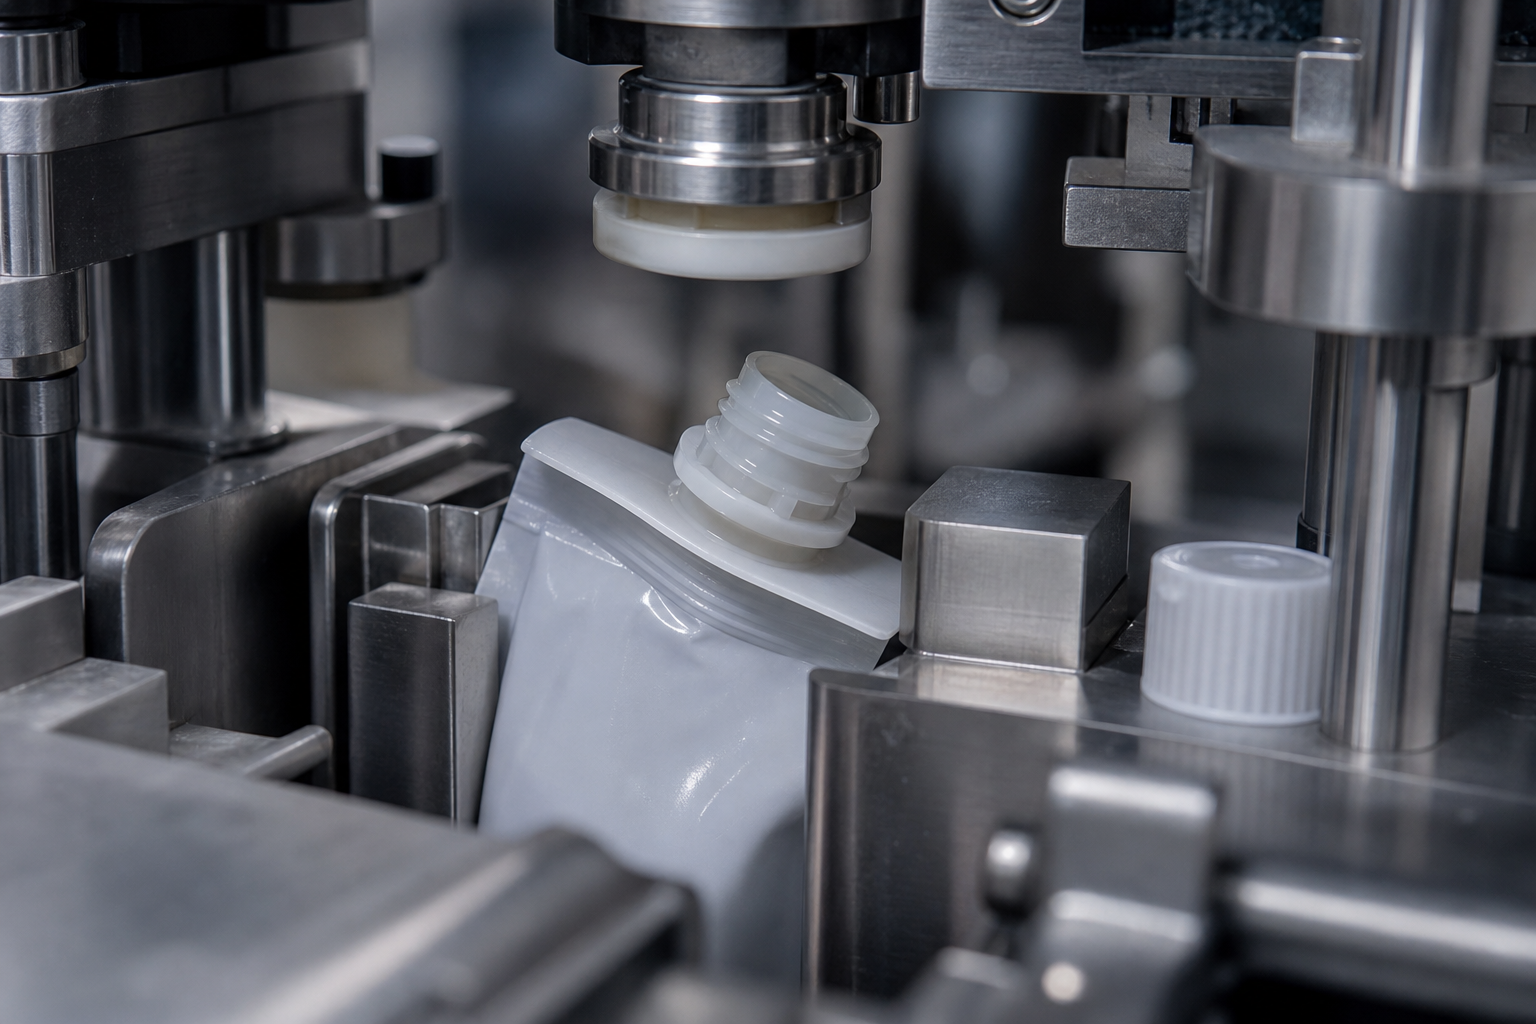
- 캡핑 헤드가 잡을 수 있는 캡 외경 범위와 캡 도면의 외경을 대조한다.
- 헤드가 내려오는 높이 범위에 스파우트와 캡의 조립 높이가 들어가는지 확인한다.
- 설비 그리퍼가 잡는 위치와 플랜지 아래 파우치 필름의 간섭 여부를 확인한다.
- 포켓의 지지면 형상과 스파우트 플랜지의 단차가 맞는지 확인한다.
캡은 스파우트에 맞아도 헤드에 맞지 않을 수 있다. 헤드가 캡 상부를 충분히 감싸지 못하면 체결 동작 중 미끄러지거나, 토크 설정을 맞추기 전에 위치가 틀어진다. 반대로 헤드가 닿는 면은 맞아도 파우치를 잡는 쪽이 불안정하면 체결 순간에 스파우트가 기울 수 있다.
여기서는 설비 매뉴얼의 허용 범위를 찾는 것만으로 끝내지 않는 편이 낫다. 현재 라인에 달린 헤드, 척, 포켓의 실제 규격과 교체 이력을 함께 확인해야 한다. 설비를 개조했거나 다른 품목용 부품을 함께 쓰는 라인이라면 문서의 기본 사양과 현장 상태가 다를 수 있다.
양산 전 실물로 확인할 동작
- 빈 파우치를 설비 포켓에 넣어 스파우트가 정해진 자세로 안착하는지 본다.
- 그리퍼가 파우치를 잡은 상태에서 플랜지와 필름을 누르거나 긁지 않는지 확인한다.
- 캡을 올린 뒤 헤드를 천천히 내려 접촉 위치가 캡 중심과 일치하는지 본다.
- 설정 토크로 체결한 시료에서 캡 기울음과 나사 물림 상태를 확인한다.
실물 확인은 가능한 한 실제 충진 조건에 가깝게 하는 것이 좋다. 내용물이 들어가면 파우치의 처짐과 무게 중심이 달라져 빈 파우치에서 보이지 않던 간섭이 나타날 수 있다. 다만 이 단계의 목적은 성능 시험을 길게 하는 것이 아니라, 설비가 해당 스파우트와 캡을 잡고 위치시키고 조일 수 있는지를 보는 데 있다.
스파우트 규격이 확정된 뒤에는 파우치 금형, 인쇄 위치, 캡 조달 조건까지 연달아 묶인다. 인쇄와 생산이 시작된 뒤에 나사 규격이나 플랜지 형상이 맞지 않는 사실을 알면, 단순히 캡핑 헤드만 바꾸는 문제로 끝나지 않을 수 있다. 발주 승인 전에 도면 대조와 실물 안착 확인을 남겨 두어야 되돌릴 범위를 줄일 수 있다.