필름 폭과 권취 방향은 발주서에서 짧게 적히지만, 양산 현장에서는 롤 하나를 설비에 걸 수 있느냐를 가르는 조건입니다. 폭이 맞지 않으면 필름이 가이드와 성형부를 안정적으로 지나가지 못하고, 권취 방향이 다르면 인쇄면이나 실런트 층이 설비가 기대한 쪽에 오지 않습니다. 롤을 걸어 보기 전까지는 이상이 드러나지 않는 경우도 많습니다.
특히 인쇄 필름은 폭만 맞춰 발주하고 권취 방향을 비워 두었을 때 문제가 커집니다. 공급된 롤이 틀렸다고 알아도 인쇄와 라미네이션, 슬리팅, 권취가 끝난 뒤라 현장에서 방향만 바꿔 해결할 수 없습니다. 설비 사양서와 포장재 발주 사양을 같은 표에 놓고, 아래 항목을 한 번에 대조하는 편이 안전합니다.
설비가 받는 필름 폭을 먼저 맞춘다
- 설비 사양서의 사용 가능 필름 폭과 발주 폭을 같은 단위로 대조한다.
- 발주 폭이 인쇄 폭인지, 슬리팅 후 완제품 폭인지 문서에 구분해 적는다.
- 폭 허용차를 설비 담당자와 공급 사양서에서 각각 확인한다.
필름 폭은 포장 완성품의 가로 치수만 보고 정하면 빠지기 쉽습니다. 성형부를 통과하는 폭, 가장자리 제어에 필요한 여유, 인쇄 위치가 모두 함께 맞아야 합니다. 설비가 허용하는 범위 안이라도 실제 사용 폭과 차이가 크면 주름이나 추적 불안정이 먼저 보일 수 있습니다.
발주서에 적힌 폭이 어느 공정 기준인지도 중요합니다. 인쇄 원단 폭과 최종 슬리팅 폭을 혼동하면, 입고 검사에서는 숫자가 맞아 보여도 설비에 거는 순간 기대했던 폭이 아닐 수 있습니다.
권취 방향은 말이 아니라 도면으로 확인한다
- 필름이 풀리는 방향을 설비에서 보는 방향으로 도면 또는 화살표로 표시한다.
- 인쇄면이 롤의 안쪽인지 바깥쪽인지 발주 사양에 명시한다.
- 실런트 층이 설비의 성형·실링 경로에서 어느 쪽을 향하는지 확인한다.
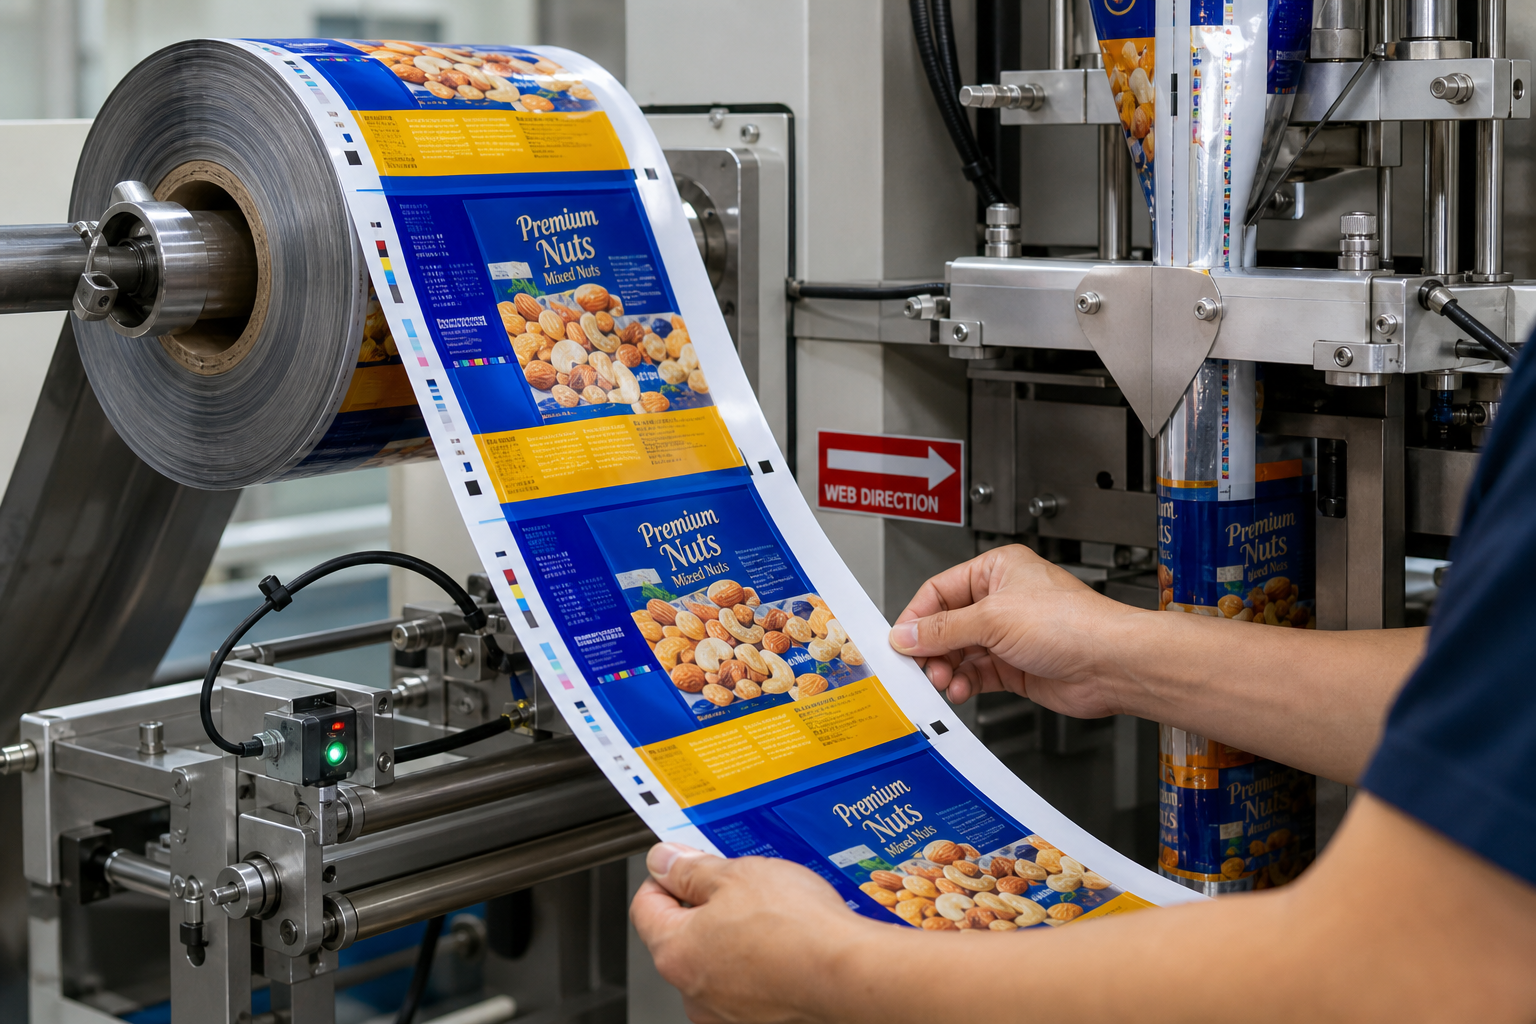
권취 방향은 ‘정방향’이나 ‘역방향’이라는 말만으로 합의하면 해석이 갈릴 수 있습니다. 작업자가 롤을 어느 위치에서 보고, 위쪽으로 풀리는지 아래쪽으로 풀리는지를 기준 그림으로 고정해야 합니다. 인쇄면과 실런트 층의 위치도 같은 그림에 표시하는 것이 좋습니다.
방향이 반대인 롤은 억지로 걸 수 있어 보여도, 인쇄가 안쪽으로 숨거나 실링면이 마주 보지 않는 상태가 될 수 있습니다. 이때는 장력이나 온도 조건을 조정하는 문제가 아니라, 처음부터 다른 방향으로 감긴 롤이 들어온 문제인지 먼저 봐야 합니다.
인쇄 기준과 설비 진행 방향을 겹쳐 본다
- 아이마크 위치가 필름 진행 방향과 설비 센서 위치에 맞는지 확인한다.
- 디자인의 상하 방향이 완성 포장 기준과 설비 진행 기준에서 같은지 확인한다.
- 반복 피치와 절단·실링 위치를 권취 방향 도면 위에 표시해 대조한다.
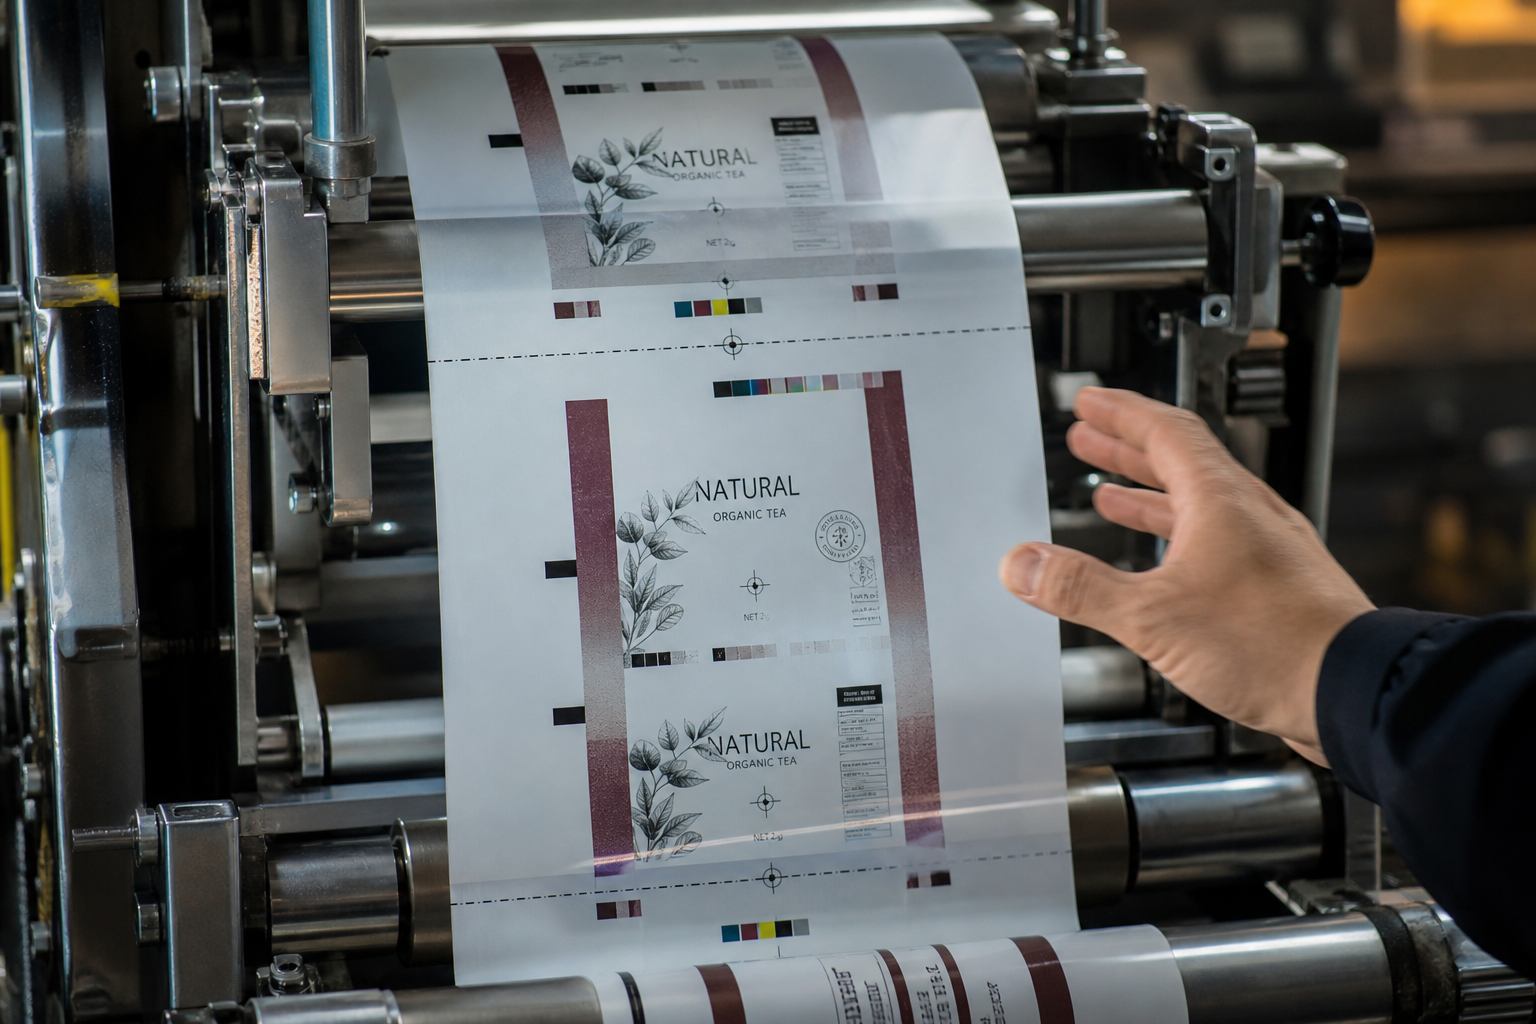
무지 필름에서는 권취 방향 차이가 바로 보이지 않을 수 있지만, 인쇄가 들어가면 아이마크와 디자인 방향이 판단 기준이 됩니다. 센서가 읽어야 할 위치에 아이마크가 오지 않거나, 절단 뒤 제품명이 뒤집혀 나오면 롤을 다시 감는 일로 끝나지 않을 수 있습니다.
인쇄 견본을 볼 때도 평면으로만 확인하지 말고, 설비를 통과해 파우치가 되는 흐름으로 접어 보는 편이 낫습니다. 이 과정에서 앞면·뒷면, 상하, 절단선의 관계가 드러납니다.
발주 전과 입고 시에 같은 기준으로 확인한다
- 발주 승인본에 필름 폭, 권취 방향, 인쇄면 위치를 한 화면에 남긴다.
- 초도 롤 또는 인쇄 견본을 설비 투입 방향으로 풀어 보며 승인한다.
- 입고 라벨의 폭·권취 표기와 발주 승인본을 대조한다.
발주 단계에서 확인한 내용이 입고 검사에서 빠지면, 같은 오류가 팔레트 단위로 라인 앞에 쌓일 수 있습니다. 구매 담당이 승인한 사양과 생산 담당이 설비에서 읽는 방향이 같은지, 문서 한 장으로 서로 확인할 수 있어야 합니다.
폭과 권취 방향은 인쇄가 들어가기 전, 그리고 롤이 최종 권취되기 전에 가장 쉽게 바로잡을 수 있습니다. 입고 후에는 검사에서 걸러도 재작업과 재생산의 문제가 되고, 설비에 건 뒤에는 가동 계획까지 흔들립니다. ‘우리 포장기에 그대로 걸 수 있는 롤인가’라는 질문으로 끝까지 대조해 두는 이유입니다.