패치 라인의 검수 기준은 공급사 자재로 장비가 움직이는지가 아니라, 실제 생산 원단으로 코팅부터 포장까지 계약 사양대로 이어지는지에 두어야 한다.
SHIFT Automation·3분 읽기
공장 검수는 통과했는데 원단을 걸자 문제가 시작됐다
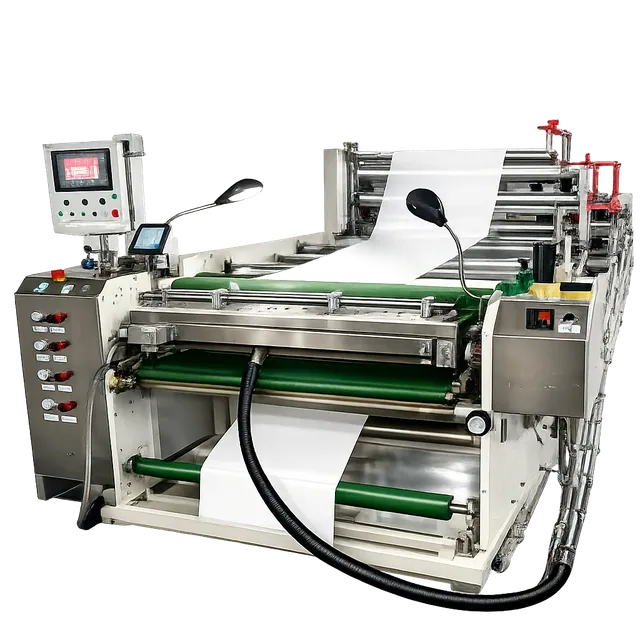
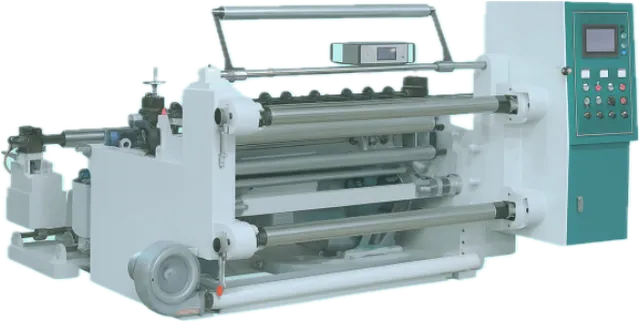
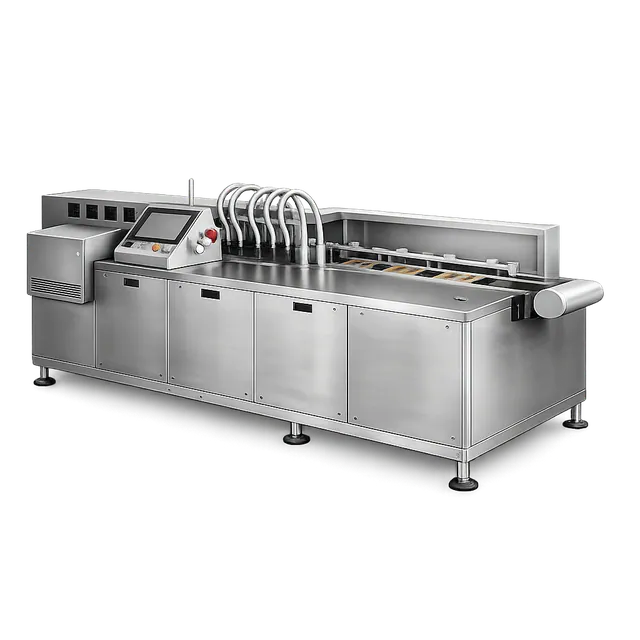
점착제를 바르고 찍어내 파우치와 단상자에 담는 패치 라인을 증설한 현장이 있었다. 기존 교반기와 코터 위에 슬리팅, 멀티 스테이션 다이컷, 파우치 인입·실링, 수직 로터리 카토너를 더하는 구성이다. 교반·용융 공정에는 180~200℃로 열매유 재킷을 데우는 1,000L 교반탱크 1대, 500L 교반탱크 2대, 열매유 저장탱크 1대가 걸려 있었다.
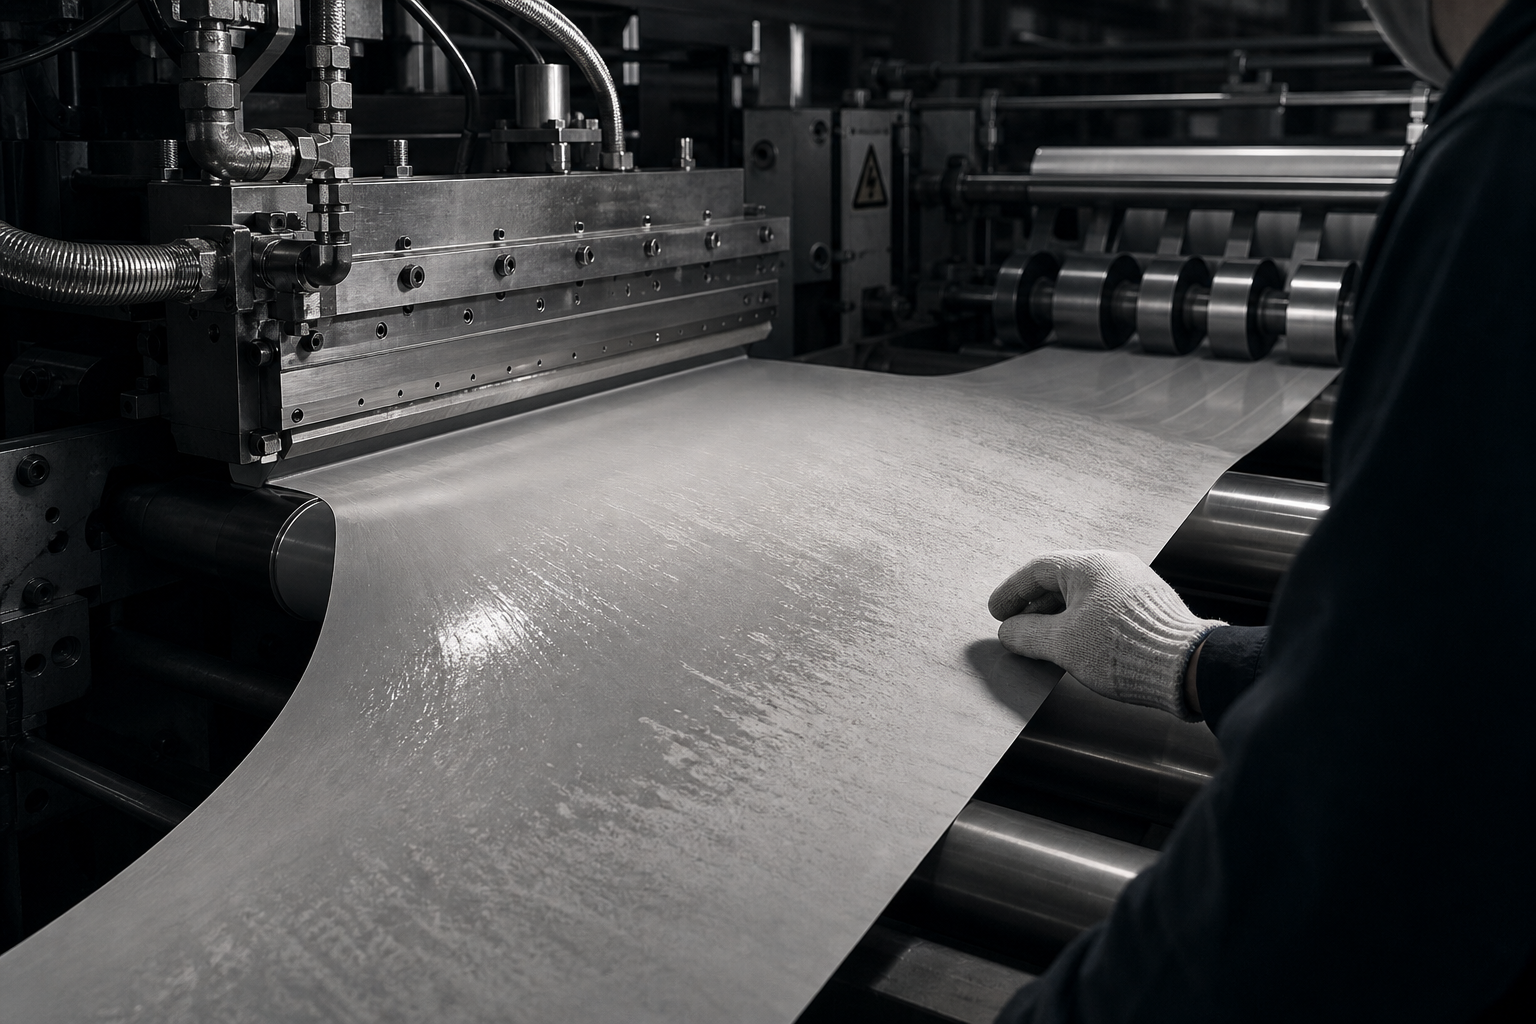
공급사 공장 검수에서는 전기와 작동 시험이 통과됐다. 장비가 기동하고, 구동부가 움직이고, 포장 공정도 돌아갔다. 여기까지만 보면 선적을 진행해도 될 것처럼 보인다. 그러나 실제 생산에 쓸 원단을 걸어 코팅하자 토출량 편차가 나타났고, 접착도 기대한 상태로 나오지 않았다. 결국 선적을 미루고 잔금을 보류한 뒤, 열에 뒤틀린 슬롯다이를 다시 제작해야 했다.
이때 문제는 검수가 실패했다는 데 있지 않다. 무엇으로 검수했는지가 처음부터 구매 판단의 중심에 놓이지 않았다는 데 있다. 공급사 자재로 움직이는 시험과 우리 원단에서 점착제가 일정하게 올라가고 다음 공정까지 안정적으로 넘어가는 시험은 같은 검수가 아니다.
패치 라인은 앞 공정의 작은 차이를 뒤에서 크게 드러낸다
코팅 토출이 일정하지 않으면 슬리팅과 타발에서 결과가 달라지고, 파우치에 넣는 단계에서도 제품의 취급성이 달라진다. 파우치 인입·실링과 카토너가 각각 정상 작동하더라도, 앞에서 만들어진 패치가 그 장비가 받도록 설계된 상태가 아니면 라인 전체의 처리 결과는 달라진다. 겉박스는 사람이 담는 공정이라 해도, 앞단의 흐름이 흔들리면 사람의 작업 부담까지 바뀐다.
그래서 패치 라인을 살 때는 장비별 성능표를 합산해 생산성을 판단하기보다, 실제 원단이 코팅·합지에서 슬리팅, 다이컷, 파우치, 단상자까지 어떻게 이어지는지를 먼저 봐야 한다. 특히 코팅 금형은 단순 부속품처럼 견적의 한 줄로 지나가기 쉽지만, 열을 받은 뒤 형상이 유지되는지에 따라 토출과 접착 결과가 달라진다. 장비 본체 가격과 별개로, 그 금형이 실제 원단 시험과 어떤 관계에 있는지를 확인해야 하는 이유다.
사양서는 한 장처럼 보이지만 서로 다른 말을 할 수 있다
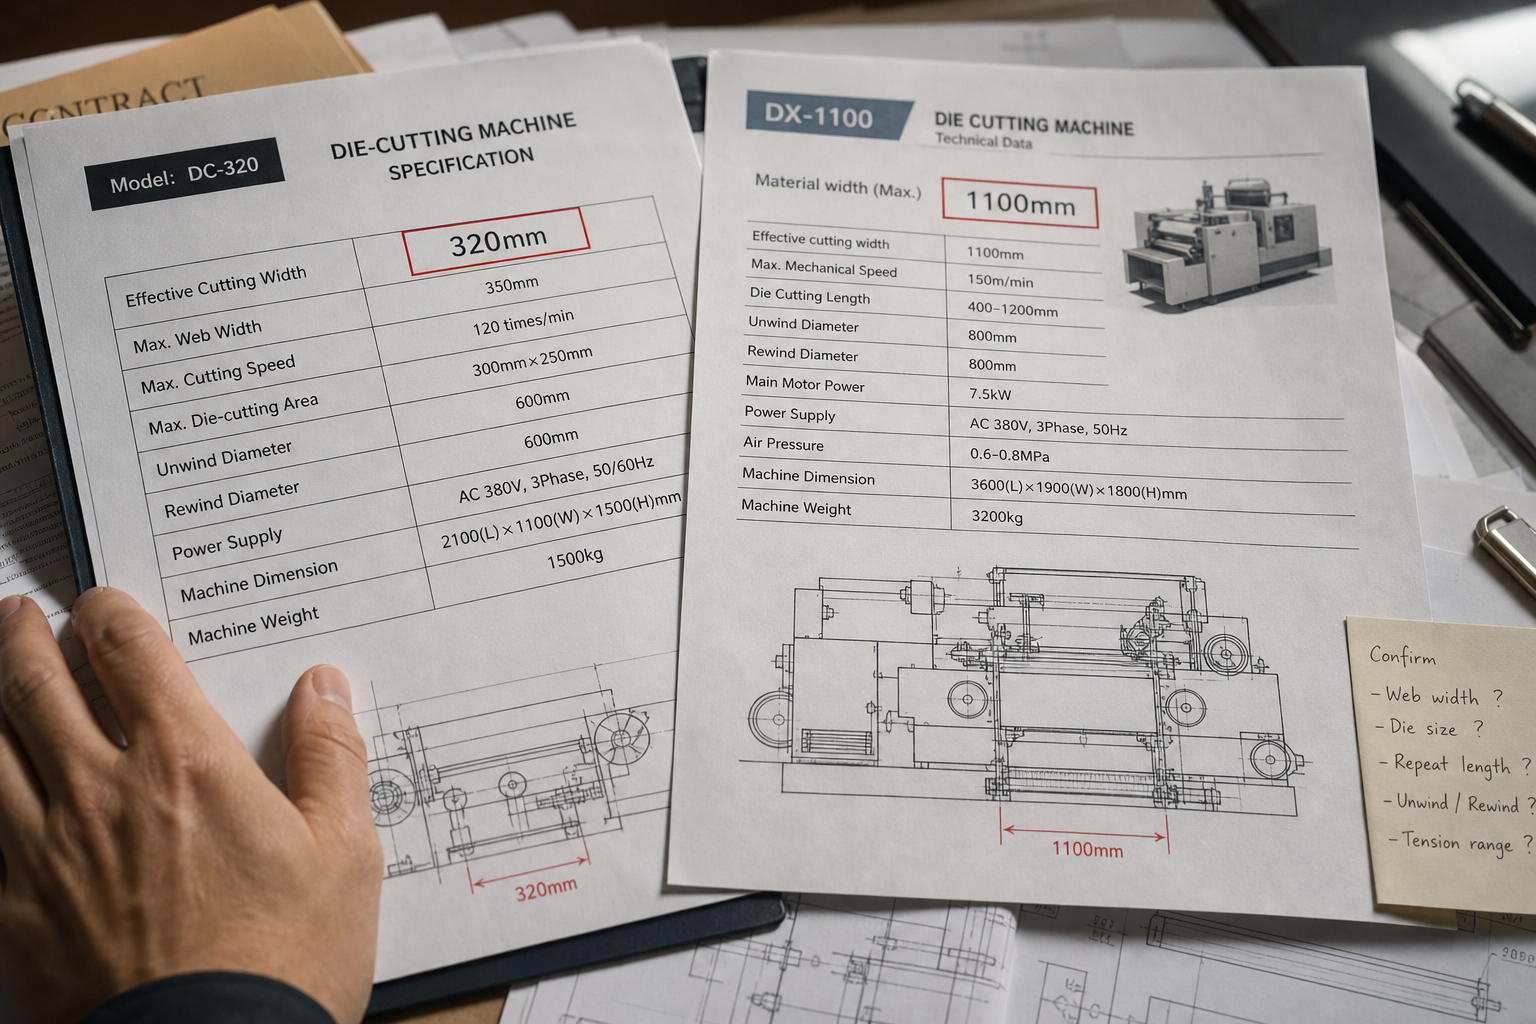
이 현장에서는 다이컷기 폭이 계약 별첨 안에서도 320mm와 1100mm로 갈려 있었다. 어느 숫자가 맞는지 장비가 도착한 뒤에 따지는 일은 피해야 한다. 폭 하나의 차이는 단순 표기 오류로 끝나지 않고, 앞 공정 원단 폭과 뒤 공정의 인입 조건을 다시 묻게 만든다.
파우치기 자료도 마찬가지였다. 사양은 가루·액체 충진기 형식으로 적혀 있었지만, 패치를 어떤 방식으로 밀어 넣는지는 서류에서 빠져 있었다. 공급사가 설명한 운전 방식과 계약서에 적힌 사양, 첨부 자료의 항목이 같은 대상을 말하는지 따로 맞춰 봐야 하는 이유다. 누락된 방식은 나중에 설치·시운전 범위인지, 추가 제작 범위인지 다툼이 생기기 쉬운 자리가 된다.
사양서를 한 장으로 맞춘다는 말은 문서를 보기 좋게 정리한다는 뜻이 아니다. 코팅 폭, 타발 폭, 원단의 이동 방향, 파우치 인입 방식처럼 다음 공정과 연결되는 조건을 계약 기준으로 하나씩 고정하는 일에 가깝다.
기계 견적 밖의 공사가 더 큰 일이 될 수 있다
장비가 공장에 들어온 뒤에는 전원이 문제로 남았다. 일부 장비는 단상 220V 50Hz, 다른 장비는 380V 50Hz였고, 코터만 380V 60Hz였다. 결국 설치 뒤 인버터 전기공사가 따로 필요해졌다. 장비는 도착했는데 바로 생산을 시작하지 못하는 상황은 이런 조건에서 생긴다.
판넬, 전기, 덕트, 철거, 에폭시, 중이층 보강, 집진 용량 증설도 기계 견적과 분리돼 있었다. 전원, 기초공사, 설치 공간은 계약상 구매자 몫인 경우가 많다. 본체가와 부대비, 설치·시운전 범위, 예비품, 보증 범위를 나눠 보지 않으면 장비 가격은 낮아 보여도 공장에 올려놓는 비용과 일정은 다르게 보일 수 있다.
공장 검수 통과는 필요한 과정이지만, 패치 라인의 인수 판단을 대신하지는 못한다. 실제 원단으로 어디까지 시험할지, 서로 다른 사양서 중 무엇을 계약 기준으로 삼을지, 전원과 공사를 누가 언제 준비할지를 발주 전에 정해 두어야 한다. 라인이 완성되는 지점은 공급사 공장 바닥이 아니라 우리 공장에서 제품이 이어져 나오는 순간이다.☼KEY INSIGHT패치 라인의 검수 기준은 공급사 자재로 장비가 움직이는지가 아니라, 실제...눌러서 전체 보기접기
패치 라인의 검수 기준은 공급사 자재로 장비가 움직이는지가 아니라, 실제 생산 원단으로 코팅부터 포장까지 계약 사양대로 이어지는지에 두어야 한다.