느린 공정을 보강했는데도 생산량이 늘지 않았다면, 추가 설비의 능력보다 라인 안에서 물건이 넘겨지는 조건을 먼저 봐야 한다.
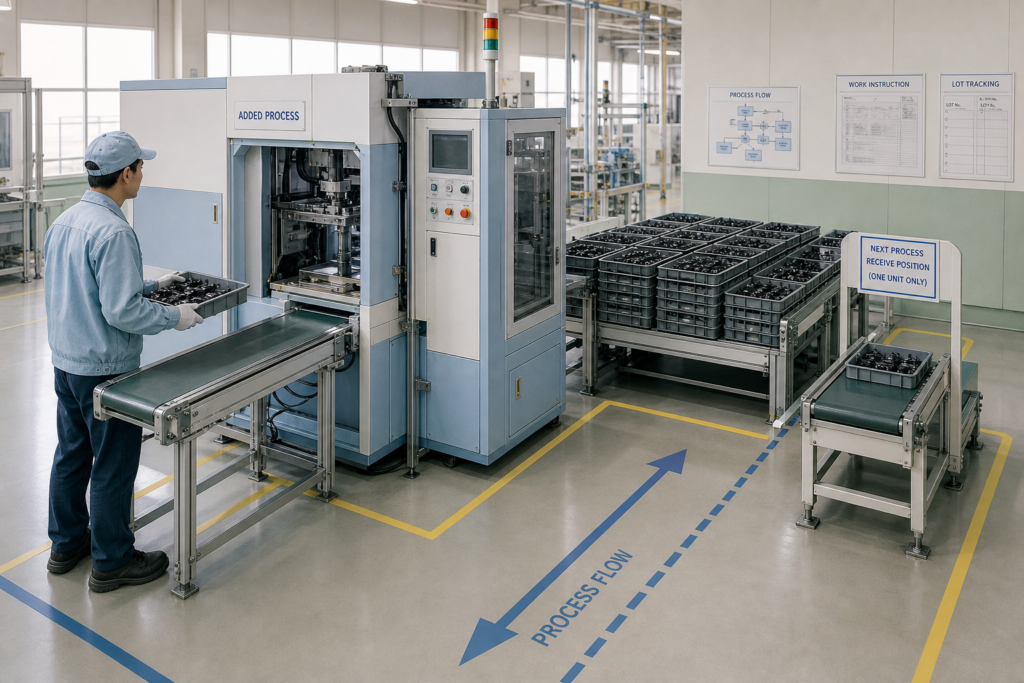
기존 라인에서 유난히 대기가 길어 보이는 공정이 있으면, 설비 한 대를 더 넣는 판단은 자연스럽다. 그런데 막상 설치를 마치고 가동해 보면 그 공정의 처리량은 늘었는데 일일 산출은 거의 변하지 않는 일이 있다. 앞에는 재공이 쌓이고, 뒤에서는 다음 공정이 기다리거나 반대로 멈춘다. 개별 설비로 보면 정상인데 라인으로 보면 더 복잡해진 경우다.
늘린 공정은 빨라졌는데 출하량은 그대로인 장면
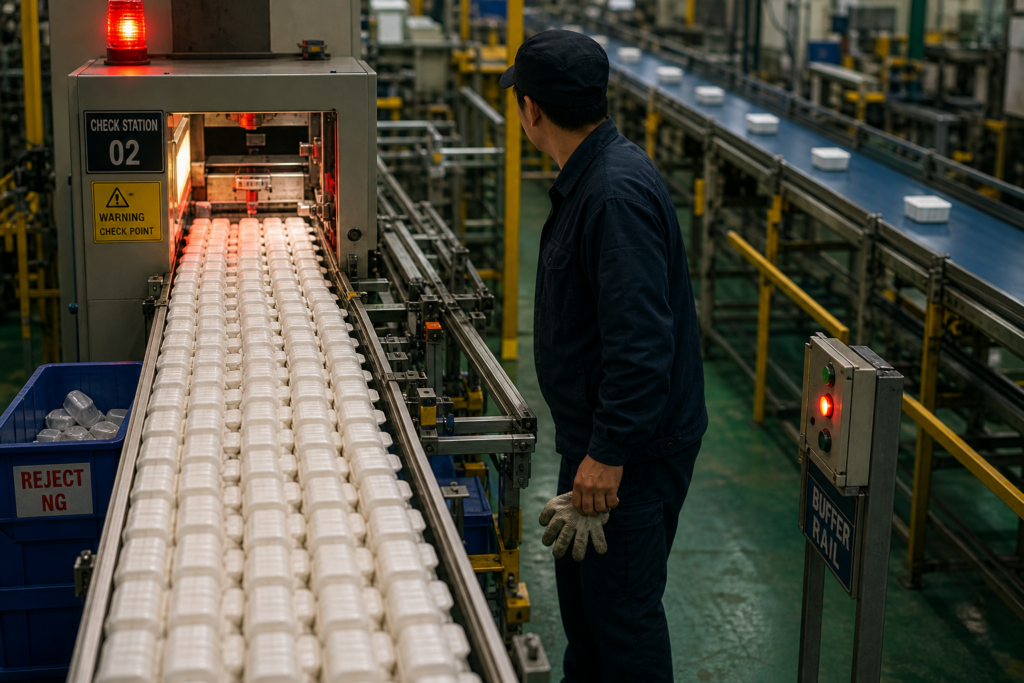
현장에서 흔히 보는 모습은 이렇다. 기존에 한 대였던 가공 공정에 같은 역할의 설비를 한 대 추가했더니, 해당 구간의 대기열은 잠시 줄어든다. 하지만 얼마 지나지 않아 추가 설비 앞에는 원자재나 반제품이 제때 오지 않고, 설비 뒤의 배출부에는 제품이 머문다. 작업자는 설비가 비는 시간을 줄이려고 투입을 서두르지만, 다음 공정의 수용 공간이 차 있으면 결국 배출을 멈춰야 한다.
이때 “새 설비 가동률이 낮으니 물량을 더 넣자”는 대응은 문제를 더 흐리기 쉽다. 라인의 최종 산출은 가장 느린 장비 한 대의 카탈로그 처리능력으로 결정되지 않는다. 어떤 구간이 실제로 흐름을 제한하는지, 그 제한이 품목 전환·검사·작업자 투입·완충재공 부족 같은 조건에 따라 이동하는지가 더 중요하다. 눈에 잘 띄던 대기열은 원인이 아니라, 앞선 정체가 드러난 결과일 수도 있다.
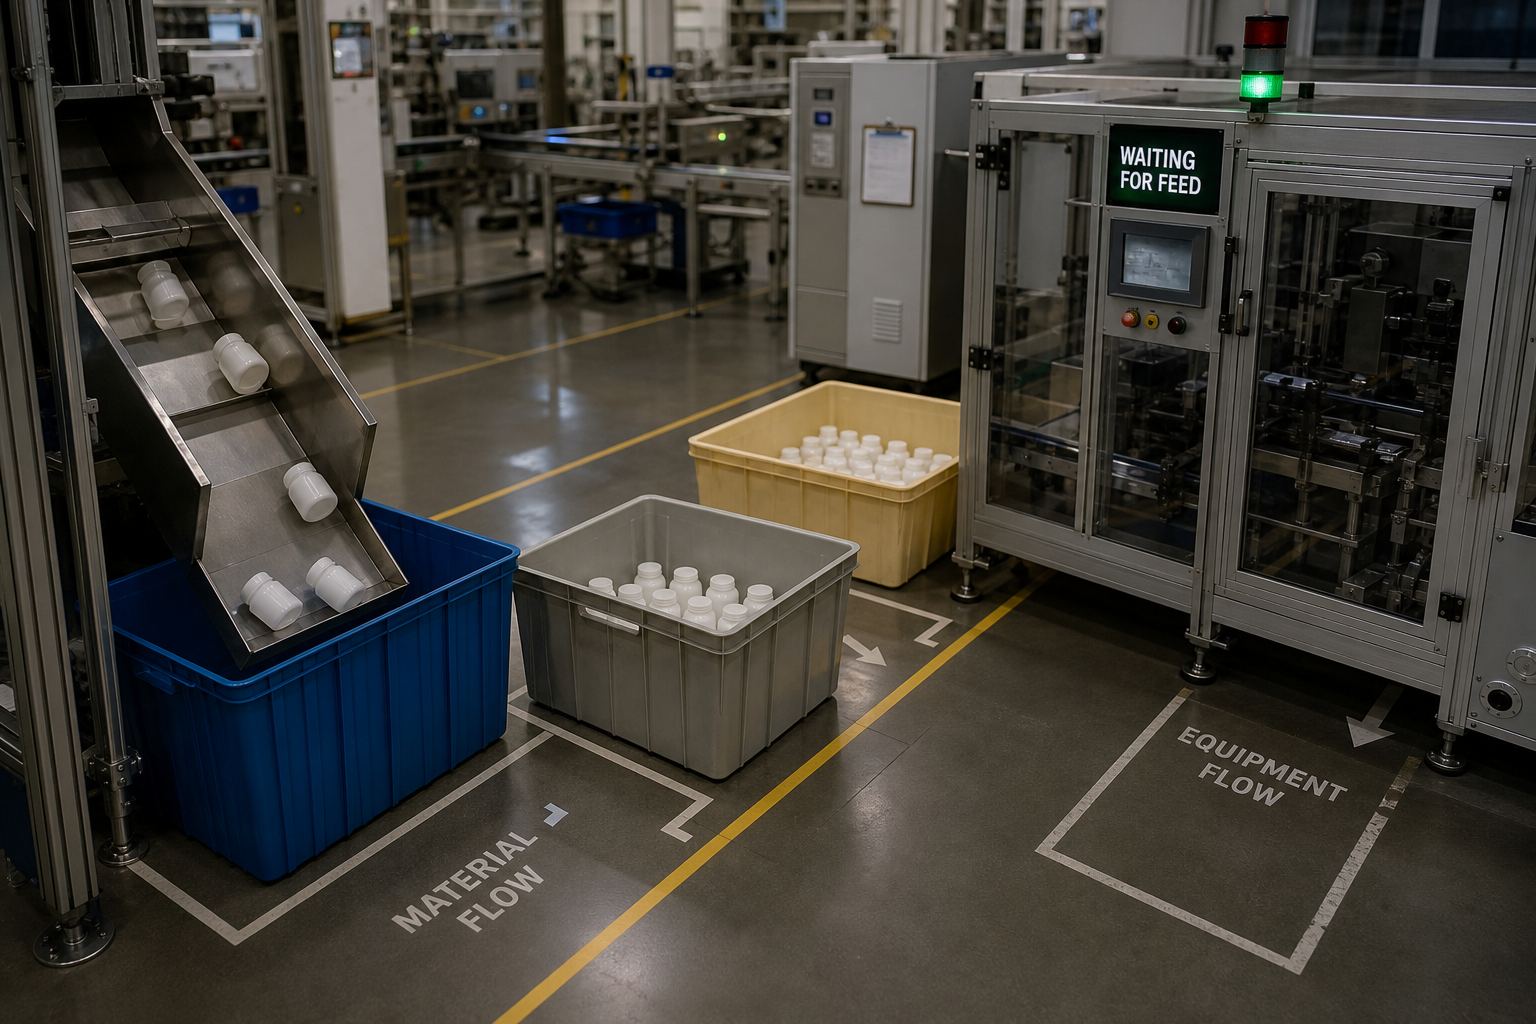
병목은 설비 이름이 아니라 흐름이 멈추는 지점에 있다
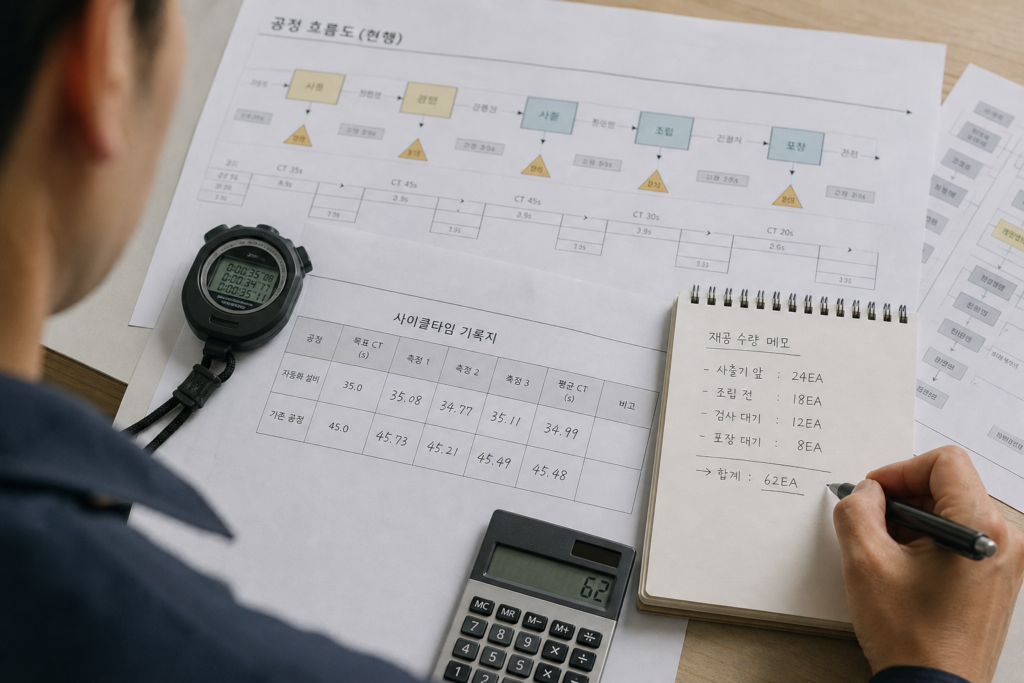
병목을 찾을 때는 평균 사이클타임만 비교해서는 부족하다. 예를 들어 추가 설비가 짧은 주기로 작업을 끝내더라도, 앞 공정이 일정 묶음 단위로만 공급하면 새 설비는 중간중간 기다린다. 반대로 뒤 공정이 정해진 수량이 모여야 작업을 시작하거나, 품질 확인 결과가 나와야 인수할 수 있다면 배출 속도 역시 제한된다.
특히 기존 라인에는 이미 눈에 보이지 않는 균형이 형성돼 있는 경우가 많다. 어느 구간의 작은 대기 공간, 교대 시 작업자 배치, 검사 결과를 기다리는 시간, 자재 용기 회수 주기 등이 그 균형의 일부다. 설비 한 대를 넣으면 처리능력만 바뀌는 것이 아니라 이 균형도 함께 바뀐다. 그래서 증설 전에는 “이 설비가 몇 개를 더 처리하는가”보다 “이 설비가 연속으로 처리한 물건을 앞 공정은 어떤 간격으로 공급하고, 뒤 공정은 어떤 조건에서 받아 갈 수 있는가”를 확인해야 한다.
투입과 배출은 연결돼 있어도 같은 조건이 아니다
새 설비의 투입부와 배출부는 기존 설비 사이에 물리적으로 들어갈 수만 있으면 되는 것이 아니다. 제품의 방향, 팔레트나 트레이 규격, 한 번에 넘기는 수량, 버퍼의 최대 적재량, 작업자가 개입하는 시점이 각각 맞아야 한다. 앞 공정은 낱개로 배출하는데 새 설비는 일정 수량을 모아야 안정적으로 운전되는 경우도 있고, 새 설비는 빠르게 배출하지만 뒤 공정의 인수 위치에는 한 번에 한 단위만 둘 수 있는 경우도 있다.
이 차이는 설치 도면에서는 작아 보인다. 그러나 실제 가동에서는 짧은 정지가 반복되고, 그 정지가 누적되면서 기대했던 증설분이 사라진다. 더구나 막힘이 발생했을 때 어느 설비가 멈춰야 하는지, 재공을 어디까지 쌓아 둘지, 이상품은 어느 흐름으로 빼낼지 정해지지 않으면 운영자는 매 교대마다 다른 방식으로 대응하게 된다. 설비가 추가된 뒤 표준작업이 오히려 흔들리는 이유다.
증설 판단은 처리능력의 합계가 아니라 산출의 변화로 봐야 한다
증설을 검토하는 시점에는 현재 라인의 시간대별 산출 흐름을 먼저 보는 편이 낫다. 특정 공정의 대기가 길다는 사실만으로 그곳을 병목으로 단정하기보다, 그 대기가 언제 생기고 어느 공정의 정지 뒤에 커지는지를 따라가야 한다. 품목별로 병목이 달라지는지도 함께 봐야 한다. 한 품목에서는 효과가 있던 추가 설비가 다른 품목에서는 단지 재공만 늘릴 수 있기 때문이다.
설비 한 대의 증설은 분명 필요한 선택일 수 있다. 다만 그 설비가 라인의 제한을 실제로 풀어 주는지, 아니면 제한을 한 칸 뒤로 옮겨 놓는지를 구분해야 한다. 추가 설비의 예상 처리량을 계산할 때 최종 공정에서 실제로 얼마나 더 나오는지까지 연결해 볼 수 있다면, 설치 뒤에 앞뒤가 동시에 막히는 상황은 상당 부분 피할 수 있다.
KEY INSIGHT 증설 효과는 새 설비의 단독 처리능력이 아니라 실제 병목 위치와 전후 공... 눌러서 전체 보기 접기
기존 생산라인 설비 증설, 생산라인 병목 위치 확인, 설비 추가 생산량 증가 안 되는 이유, 공정 간 투입 배출 조건, 라인 밸런싱 증설, 재공품 적체 원인, 생산설비 인터페이스 검토


추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.