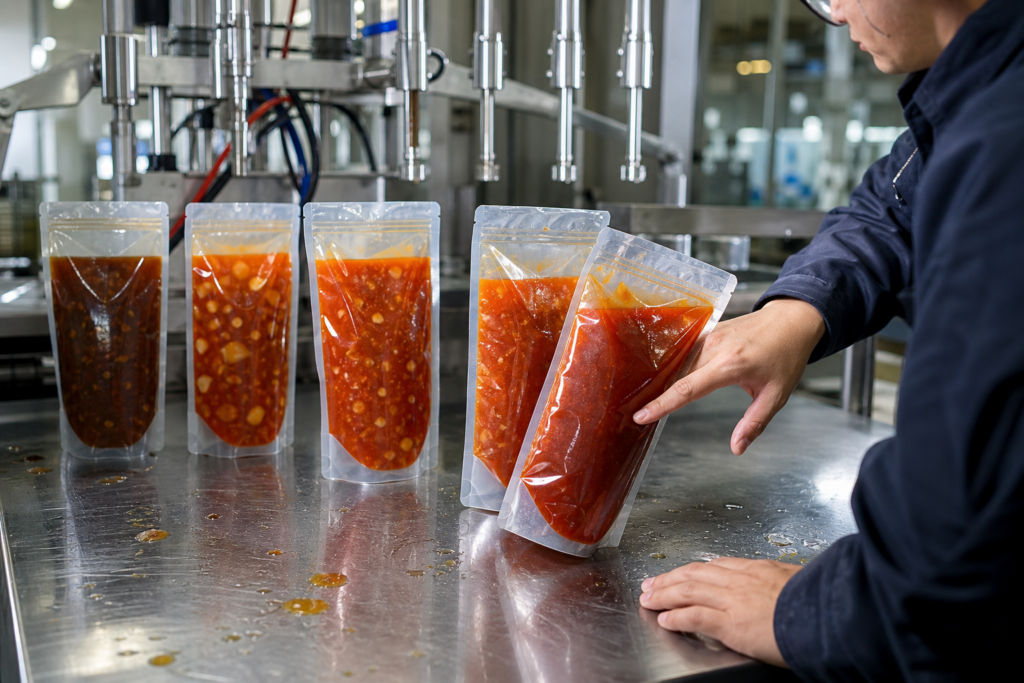
한 개를 빨리 만드는 속도보다, 앞뒤 공정의 흐름을 끊지 않고 반복할 수 있는 리듬이 더 중요하다.
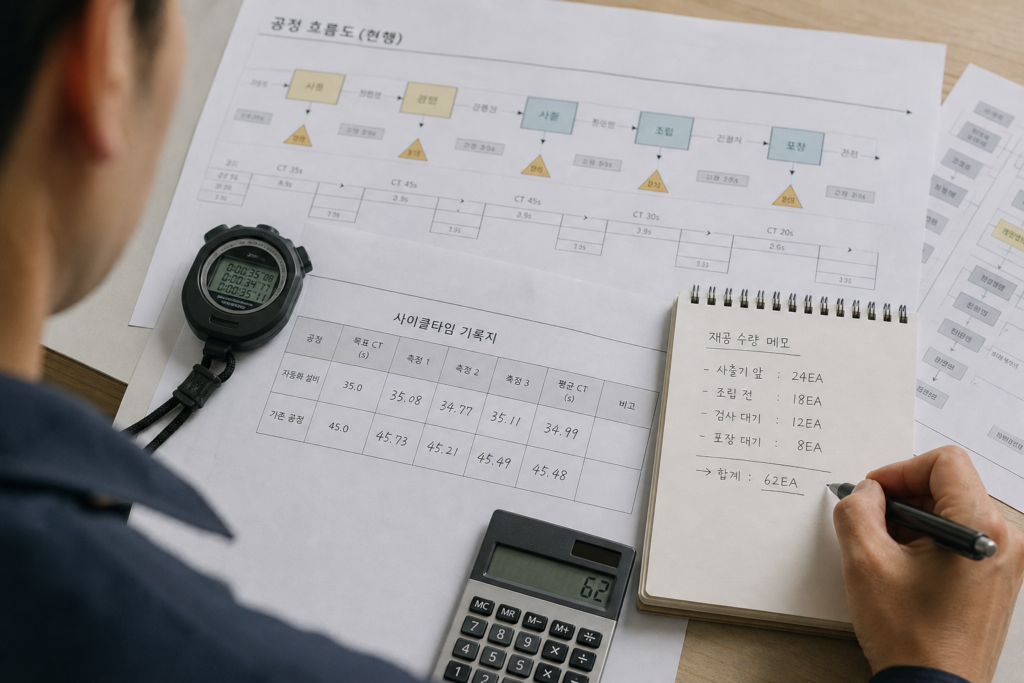
자동화 설비 검토에서 자주 듣는 설명이 있다. “설비 사이클타임은 42초이고, 현재 공정 택트타임은 50초이므로 여유가 있습니다.” 계산만 놓고 보면 맞는 말이다. 그런데 실제 양산을 시작하면 앞 공정에서 제품이 일정하게 들어오지 않거나, 배출 위치에서 작업자가 제품을 받아 가는 시간이 흔들리면서 설비가 기다리는 일이 생긴다. 반대로 설비가 잠깐 멈춘 뒤 한꺼번에 제품을 내보내면 뒤 공정은 순간적으로 밀리고, 완충재공은 예상보다 빠르게 쌓인다. 설비 한 대의 속도는 충분한데 라인 전체의 생산량은 기대만큼 오르지 않는 상황이 여기서 나온다.
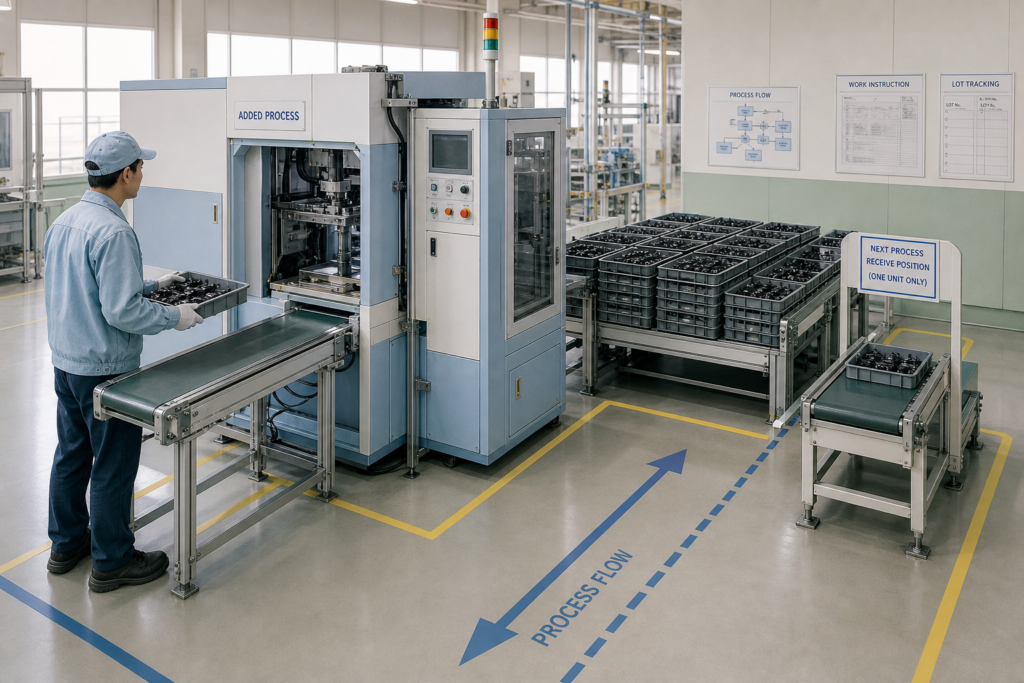
특히 기존 라인에 자동화 공정을 끼워 넣는 경우에는 ‘50초마다 한 개’라는 택트의 의미를 먼저 다시 봐야 한다. 현장의 택트타임은 단순한 가공 시간만 뜻하지 않는다. 작업자가 부품을 집어 위치를 맞추고, 이전 공정의 품질 확인 결과를 기다리고, 다음 공정에 안전하게 넘기는 시간까지 포함한 흐름의 약속에 가깝다. 반면 자동화 설비의 제안 사이클타임은 대개 부품이 정상 위치에 놓여 있고, 설비가 연속 운전하며, 재작업이나 알람이 없는 조건에서 측정된다. 두 숫자는 이름이 비슷해도 측정의 출발점과 끝점이 다를 수 있다.
빠른 설비와 맞는 설비는 다르다
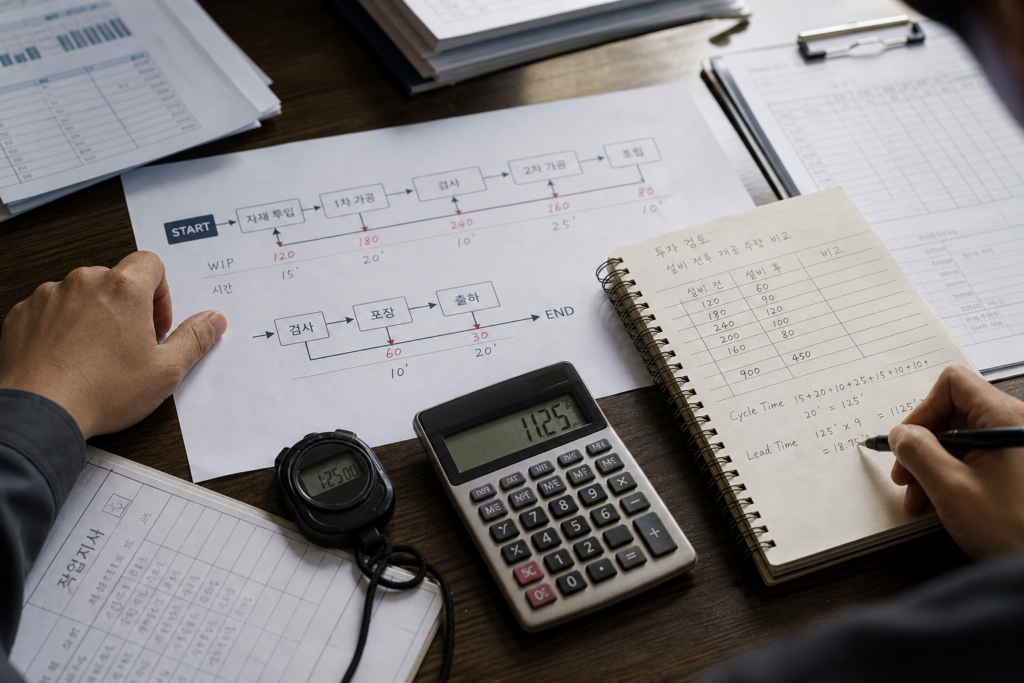
구매자가 확인할 것은 설비가 가장 빨리 움직인 순간의 시간보다, 한 사이클이 실제로 어디서 시작해 어디서 끝나는지다. 투입 전 대기, 지그 교체, 바코드 인식, 비전 검사 판정, 불량품 분리, 작업자 호출, 배출 후 다음 제품 인계까지를 포함하면 제안서의 42초는 현장에서는 48초나 55초가 될 수 있다. 이 차이가 택트보다 작다면 문제없을 수도 있지만, 택트와 거의 붙어 있다면 작은 흔들림이 곧바로 정체로 이어진다.
여기서 중요한 것은 평균값보다 분포다. 예를 들어 대부분의 제품을 42초에 처리하더라도, 위치 보정이 필요한 제품마다 65초가 걸리고 그 빈도가 일정하다면 라인은 주기적으로 리듬을 잃는다. 정상 제품 기준의 평균 사이클만으로는 이 현상을 알기 어렵다. 품목별 형상 차이, 자재 공급 위치의 편차, 검사 재촬영, 소모품 교체, 작업자 개입이 필요한 알람 이후의 복귀 시간처럼 실제 양산에서 반복될 요소를 넣어 봐야 한다.
완충재공을 두면 해결된다고 보는 경우도 많다. 완충은 필요한 장치지만, 택트 불일치를 없애 주는 것은 아니다. 앞 공정이 잠시 지연됐을 때 자동화 설비가 얼마나 버틸 수 있는지, 설비가 멈췄을 때 뒤 공정이 얼마나 오래 작업을 지속할 수 있는지를 정하는 수단일 뿐이다. 완충 수량이 지나치게 커져야만 흐름이 유지된다면, 그 설비는 라인 택트에 맞는 것이 아니라 재공으로 문제를 가리고 있을 가능성이 있다. 재공 증가는 공간, 추적성, 혼입 위험, 품질 판정 시점에도 영향을 준다.
정상 운전보다 복구 리듬을 봐야 한다
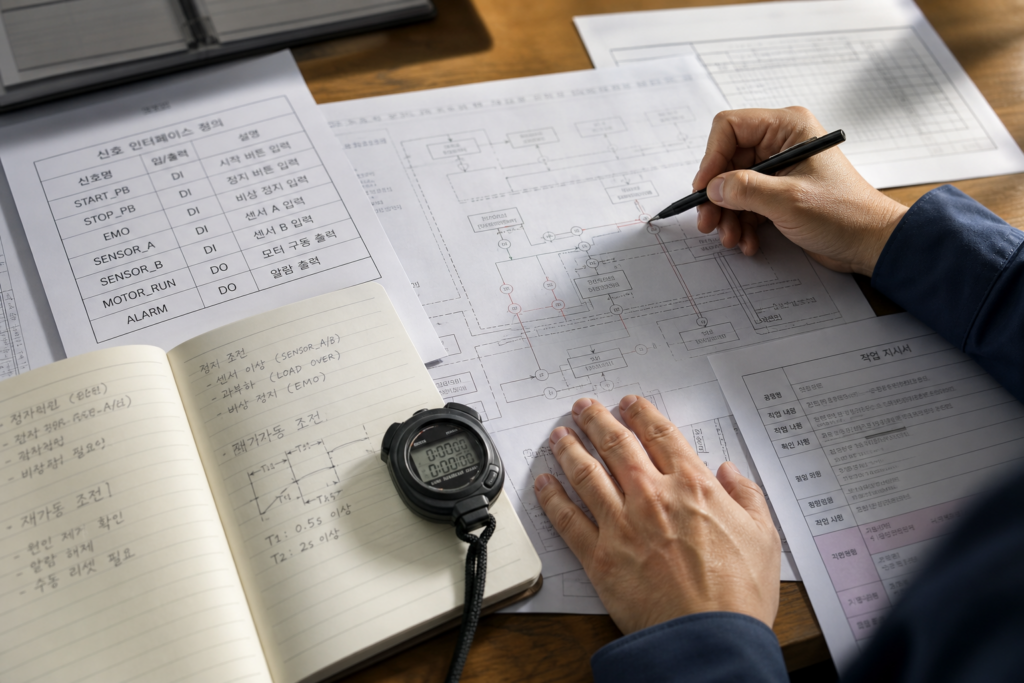
자동화 설비는 정지 자체보다 정지 후 원래 리듬으로 돌아오는 과정에서 생산성을 잃는 경우가 많다. 자재가 한 번 비정상 위치에 놓였을 때 누가 어떤 화면을 보고 조치하는지, 재가동 후 중간품을 폐기해야 하는지, 앞뒤 공정에 쌓인 재공을 어떤 순서로 처리하는지가 정리되어 있지 않으면 짧은 알람도 라인 전체에는 긴 공백이 된다. 설비 업체의 시험 조건에서 연속 가동률이 높았다는 사실과, 현장 교대조가 같은 리듬으로 복구할 수 있다는 사실은 별개다.
따라서 검토 단계에서는 기존 공정의 실제 택트 기록과 신규 설비의 실제 반복 주기를 같은 기준으로 겹쳐 보는 편이 낫다. 제품이 설비 앞에 도착한 시점부터 다음 공정이 안정적으로 받을 수 있는 시점까지 비교해야 한다. 그리고 정상 조건만이 아니라 투입 지연, 검사 재판정, 자재 보충, 짧은 알람이 발생한 날에도 어느 정도의 재공과 인력 개입으로 택트를 회복하는지 확인할 필요가 있다.
자동화 설비가 기존 작업보다 몇 초 빠른지는 출발점일 뿐이다. 그 여유 시간이 품목 편차와 현장 지연을 흡수할 만큼 충분한지, 아니면 정상 상태에서만 성립하는 숫자인지를 구분해야 한다. 이 질문에 답할 수 있어야 설비 한 대의 성능이 아니라 라인 전체의 흐름을 기준으로 투자 판단을 할 수 있다.
KEY INSIGHT 자동화 설비의 적합성은 최단 사이클타임이 아니라 투입·가공·검사·배출·복... 눌러서 전체 보기 접기
자동화 설비 사이클타임, 택트타임 동기화, 생산라인 자동화 검토, 사이클타임 측정 기준, 자동화 설비 병목, 완충재공 관리, 라인 밸런싱, 자동화 설비 투자 판단


추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.