자동화 설비를 기존 공정에 붙일 때 가장 먼저 논의되는 것은 대개 생산능력과 물류 흐름이다. 그러나 실제 시운전과 운영 안정성을 가르는 쪽은 두 설비가 서로의 운전 상태를 어디까지 알아야 하는지에 대한 합의인 경우가 많다.
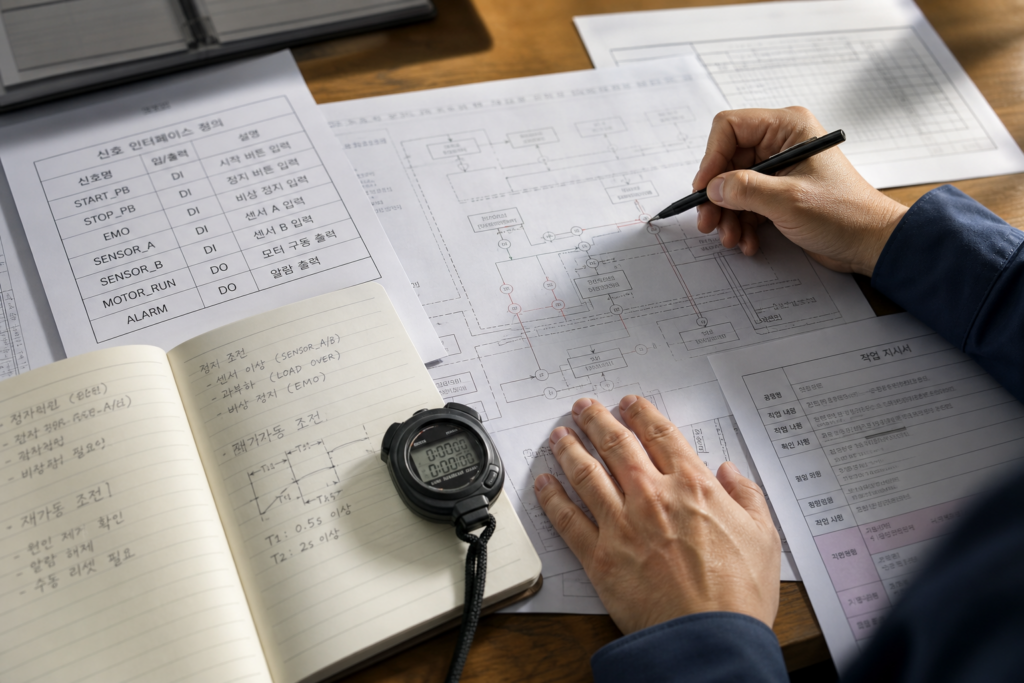
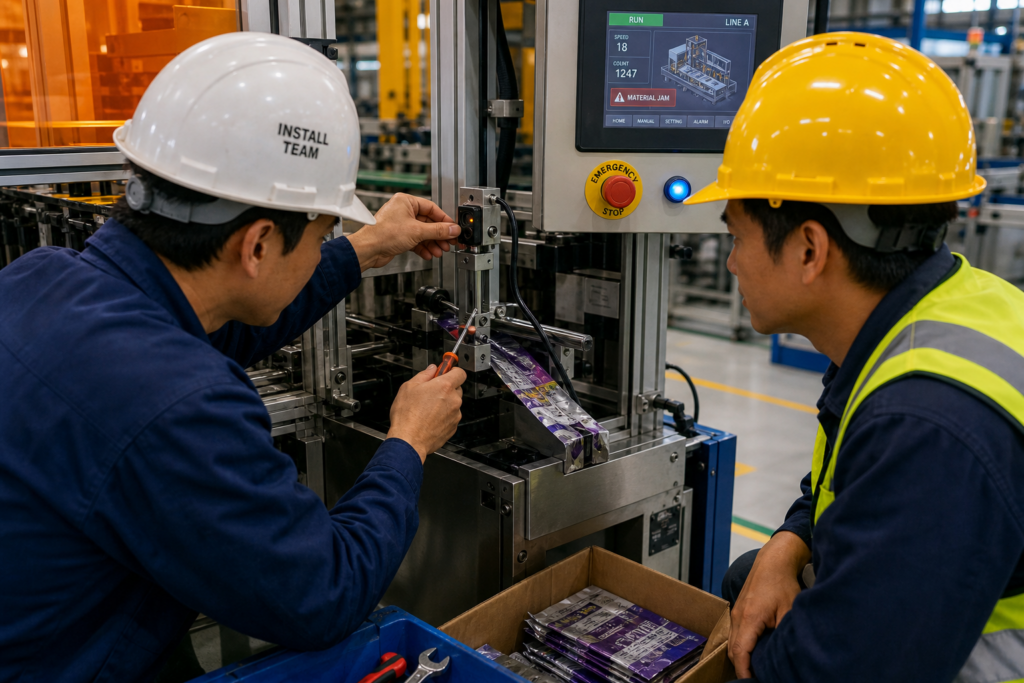
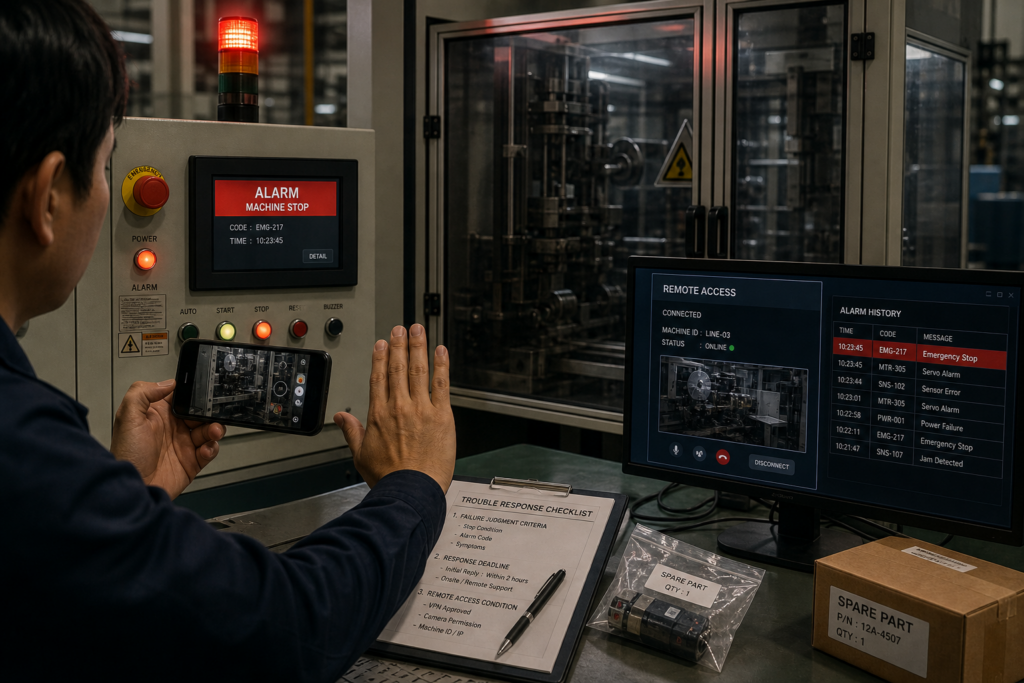
현장에서는 자동화 설비가 기존 설비 앞뒤에 설치된 뒤에도 예상보다 자주 멈춘다. 기존 설비가 작업자 조정 때문에 잠시 멈췄는데 자동화 설비는 이를 알지 못해 소재를 계속 공급한다. 반대로 자동화 설비의 작은 대기 상태를 기존 설비의 정지로 해석해 전체 공정이 멈추기도 한다. 알람이 발생했을 때도 문제다. 기존 설비의 경미한 경고를 자동화 설비가 비상정지로 받아들이면 복구 시간이 길어진다. 반대로 실제로 다음 공정으로 소재를 보내면 안 되는 이상인데 단순 운전 신호만 보고 계속 동작하면, 설비 손상이나 품질 혼입으로 이어질 수 있다.
이런 문제는 신호를 적게 연결해서만 생기지 않는다. 처음부터 “연동할 수 있는 것은 모두 연동하자”는 방식으로 접근해도 비슷한 결과가 난다. 가동, 자동운전, 수동운전, 준비완료, 일시정지, 정지, 경고, 중고장, 비상정지 등 상태 신호는 설비마다 정의가 조금씩 다르다. 어떤 설비에서 ‘정지’는 안전 상태에서 사이클을 마친 정상 정지일 수 있지만, 다른 설비에서는 즉시 동작을 끊어야 하는 비정상 상태일 수 있다. 제어 화면에 표시되는 명칭이 같다고 해서 현장에서의 의미까지 같은 것은 아니다.
연동은 상태 표시가 아니라 행동 약속이다
구매 단계에서 놓치기 쉬운 판단 기준은, 각 신호가 들어왔을 때 상대 설비가 무엇을 해야 하는지를 먼저 정하지 않는 것이다. 기존 설비가 시작 신호를 보낸다고 해서 자동화 설비가 즉시 소재를 투입해야 하는 것은 아니다. 금형 교환 뒤 첫 제품 확인, 작업자 승인, 안전문 확인처럼 실제 투입 전제조건이 남아 있을 수 있다. 이때 필요한 것은 단순한 ‘운전 중’ 신호가 아니라, 자동화 설비가 다음 동작을 해도 된다는 별도의 준비완료 상태일 수 있다.
정지 신호도 한 덩어리로 다루면 운영 방식이 꼬인다. 계획된 휴식이나 자재 교체처럼 잠시 멈추는 경우에는 자동화 설비가 현재 작업을 마무리하고 안전 위치에서 대기하는 편이 낫다. 기존 설비의 배출 불량, 치수 이상, 안전 인터록 해제처럼 즉시 투입을 막아야 하는 경우에는 공급 중단과 소재 격리가 우선이다. 비상정지는 더 다르다. 상대 설비의 비상정지를 그대로 받아 함께 정지해야 하는지, 또는 안전하게 독립 정지할 수 있는지는 기계 배치와 끼임 위험, 공정 내 소재 위치를 기준으로 판단해야 한다. 편의상 모든 비상정지를 일괄 연동하면 복구 권한과 원인 확인 범위가 불필요하게 넓어질 수 있다.
재가동 책임까지 설계되어 있는가
특히 중요한 것은 멈추는 논리보다 다시 시작하는 논리다. 한쪽 설비의 이상이 해제됐다고 자동으로 상대 설비까지 재기동되면, 현장의 작업자는 아직 소재 상태나 위치를 확인하지 못한 채 설비가 움직이는 상황을 맞을 수 있다. 반대로 모든 재가동을 양쪽 작업자가 각각 승인하도록 만들면, 사소한 일시정지에도 대기 시간이 누적된다. 어떤 정지는 자동 복귀가 가능한지, 어떤 정지는 현장 확인과 수동 승인이 필요한지, 그 승인 책임이 생산 담당자에게 있는지 보전 담당자에게 있는지를 제어 사양서에 분명히 담아야 한다.
신호 연동 범위를 검토할 때는 입출력 점수의 많고 적음보다 실제 정지 장면을 떠올려 보는 편이 낫다. 기존 설비가 자재 부족으로 멈춘 순간, 자동화 설비 안에 남은 소재는 어디에 있는지, 작업자는 무엇을 확인해야 하는지, 어느 신호가 복구를 허용하는지를 따라가 보면 필요한 연동과 불필요한 연동이 갈린다. 두 설비가 서로의 모든 상태를 알아야 안정적인 것은 아니다. 서로의 다음 행동을 안전하고 예측 가능하게 만들 정도로만 이해하는 것이, 운영 단계에서 더 다루기 쉬운 인터페이스가 된다.
KEY INSIGHT 신호 연동 범위는 가능한 신호를 모두 연결하는 방식이 아니라, 한쪽 설비... 눌러서 전체 보기 접기
기존 설비 자동화 설비 연동, 설비 시작 정지 신호 인터페이스, 자동화 설비 PLC 신호 연동, 설비 재가동 로직, 비상정지 연동 판단, 제어 사양서 운전 상태 신호

추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.