설비별 카탈로그 처리량을 더해도 라인의 실제 생산량은 나오지 않는다. 라인 택트는 가장 느린 설비의 명목 속도가 아니라, 같은 조건에서 끝까지 반복 생산할 수 있는 실제 처리 능력을 기준으로 잡아야 한다.
가동 첫날부터 제품이 한곳에만 쌓이는 이유
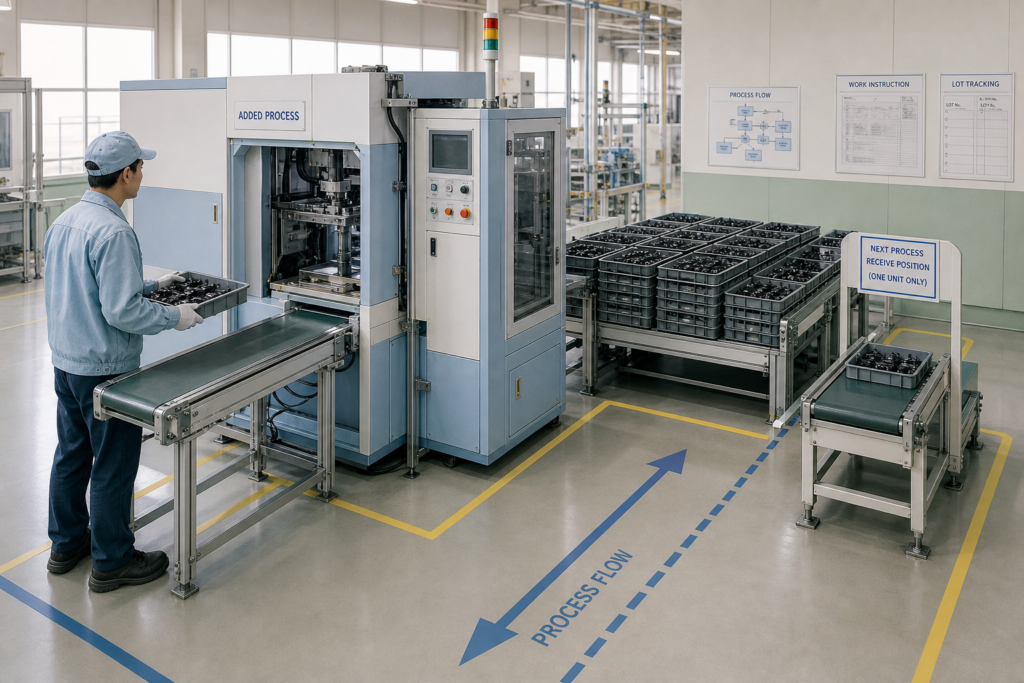
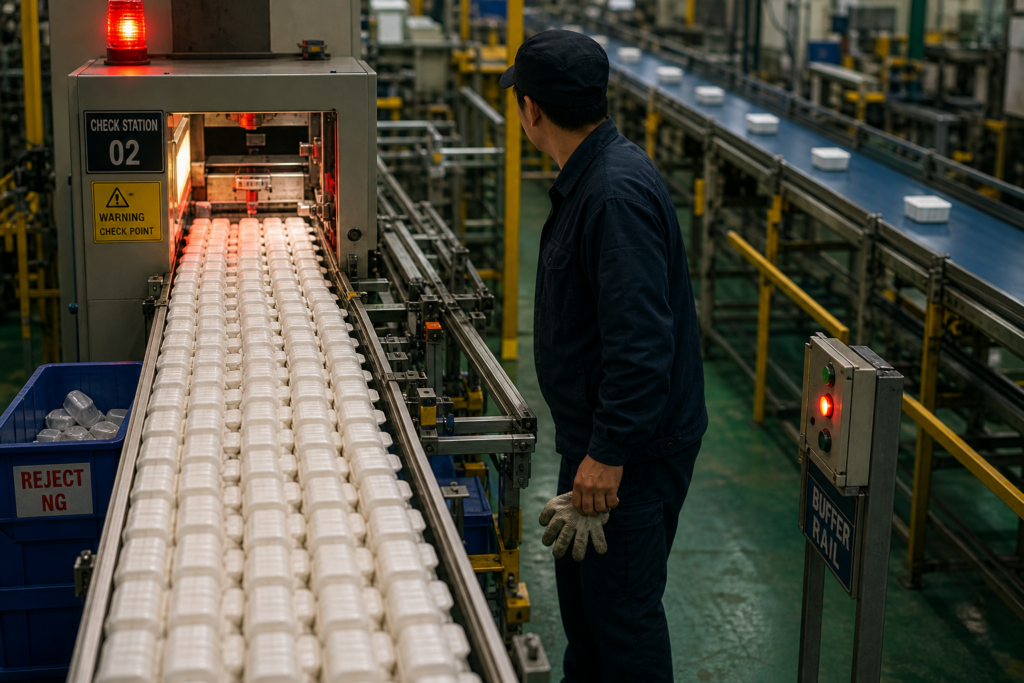
라인을 새로 구성할 때 흔히 보는 장면이 있다. 앞 공정은 설정 속도대로 계속 생산하는데, 중간 설비 앞에 반제품이 쌓인다. 뒤 공정은 제품을 기다리며 멈췄다가, 한꺼번에 들어온 물량을 처리하고 다시 멈춘다. 개별 설비를 따로 보면 모두 계약 사양을 충족한다. 그런데 라인 전체의 시간당 생산량은 계획보다 낮고, 작업자는 적체를 옮기거나 설비 사이를 오가느라 예상보다 바빠진다.
처음에는 중간 설비 하나의 성능 문제처럼 보이기 쉽다. 하지만 실제로는 라인의 택트를 어느 설비 기준으로 잡았는지, 그리고 그 기준이 실운전 조건을 반영했는지의 문제인 경우가 많다. 빠른 설비를 더 빠르게 돌린다고 라인 생산량이 늘지는 않는다. 오히려 버퍼가 빨리 차고, 정지와 재가동이 반복되면서 흐름이 더 불안정해질 수 있다.
카탈로그의 속도 단위는 서로 같은 의미가 아니다
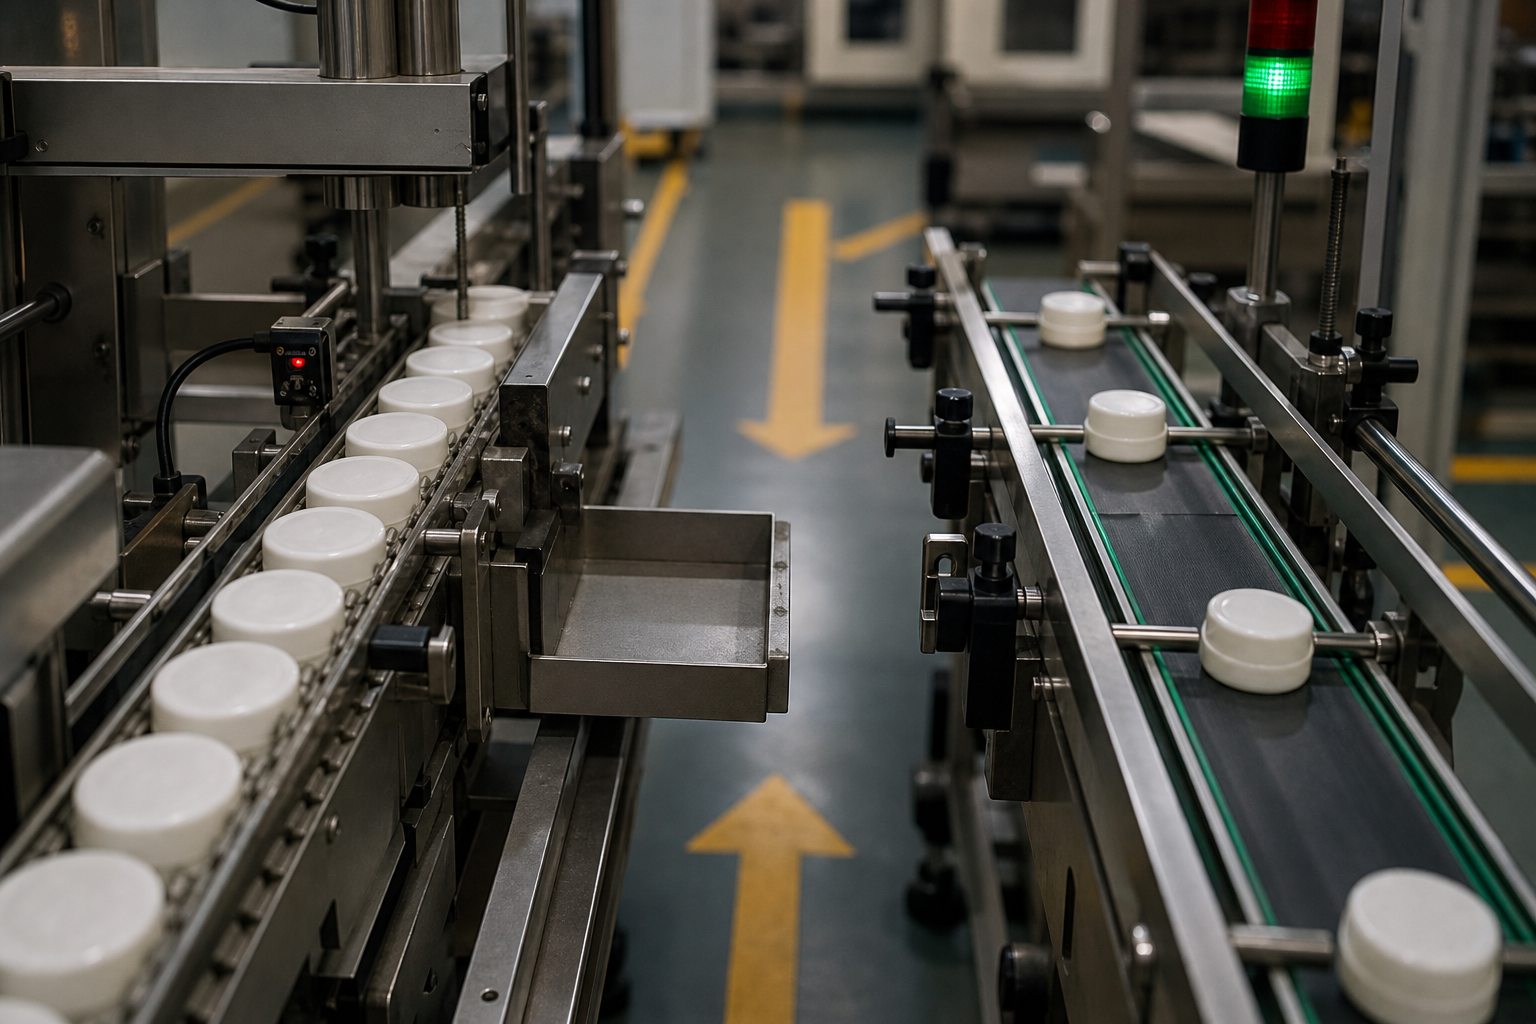
설비별 속도 표기는 얼핏 비교하기 쉽다. 분당 몇 개, 시간당 몇 장, 분당 몇 미터처럼 숫자가 제시되기 때문이다. 다만 그 숫자가 나온 조건은 설비마다 다르다. 한 설비는 연속 운전 기준으로 표시되고, 다른 설비는 투입부터 배출까지의 사이클 기준으로 표시될 수 있다. 검사 설비는 판정 시간을 제외한 이송 속도만 제시하는 경우도 있고, 포장 설비는 자재 교체 시간을 포함하지 않은 최대 능력일 수 있다.
같은 ‘시간당 처리량’으로 환산해도 끝나지 않는다. 제품 규격 전환, 정렬 불량 제거, 검사 NG 배출, 자재 보충, 작업자 확인처럼 반복적으로 발생하는 시간이 각 공정에 다르게 붙기 때문이다. 특히 앞 공정은 제품을 만들기만 하면 되지만, 뒤 공정은 방향을 맞추고 검사 결과를 받아 분기한 뒤 다음 공정으로 안정적으로 넘겨야 할 수 있다. 이 차이를 빼고 최대 속도만 비교하면, 실제 병목은 시운전 이후에야 모습을 드러낸다.
병목은 가장 느린 기계가 아니라 가장 낮게 지속되는 공정이다
라인 택트를 정할 때 구매자가 봐야 할 것은 단순한 최고 속도가 아니다. 동일 제품, 동일 품질 조건, 동일 인력 조건에서 일정 시간 계속 가동했을 때 각 공정이 실제로 다음 공정에 넘길 수 있는 양이다. 이 기준으로 보면 명목상 가장 느린 설비가 병목이 아닐 수도 있다. 속도는 낮아도 안정적으로 계속 배출하는 설비보다, 최고 속도는 높지만 자주 멈춰 정렬이나 배출을 확인해야 하는 설비가 전체 흐름을 더 제한하는 일이 현장에서는 적지 않다.
여기에 불량 처리 방식도 영향을 준다. 한 공정에서 불량품을 자동 배출한 뒤 라인이 계속 흐르는지, 불량 판정 때마다 전후 설비가 함께 감속하거나 멈추는지에 따라 유효 처리량은 달라진다. 완충 구간이 있다면 일시적인 속도 차이는 흡수할 수 있다. 그러나 버퍼가 단지 적체를 숨기는 역할만 한다면, 시간이 지나 결국 가장 낮은 실처리량의 공정에서 문제가 다시 나타난다.
발주 전에는 목표 생산량의 출발점을 바꿔야 한다
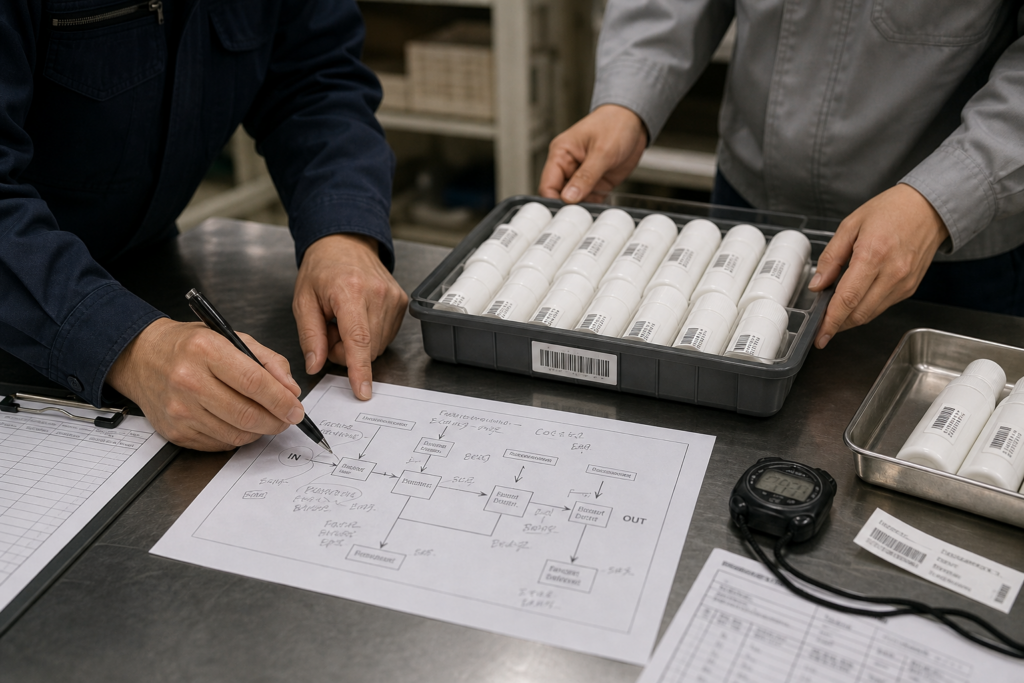
목표 수량이 먼저 정해지면 각 설비가 그 수량을 낼 수 있는지부터 확인하게 된다. 그 접근만으로는 부족하다. 먼저 제품 하나가 라인을 통과하면서 각 공정에서 실제로 소비하는 시간을 같은 기준으로 놓고, 어느 공정이 가장 긴 시간 동안 흐름을 붙잡는지 봐야 한다. 그 공정이 라인의 기본 택트가 된다.
그다음에야 앞 공정의 여유 속도, 뒤 공정의 회복 능력, 버퍼가 필요한 정도를 의미 있게 판단할 수 있다. 병목 공정을 기준으로 라인을 설계했다는 것은 가장 느린 설비에 무조건 맞춘다는 뜻이 아니다. 변동이 생겨도 목표 생산량과 품질을 유지할 수 있는 현실적인 기준점을 정했다는 뜻에 가깝다. 견적서에 적힌 개별 설비의 최대 속도보다, 그 속도가 어떤 조건에서 얼마 동안 유지되는지를 묻는 편이 라인 발주 전에는 더 중요한 질문이 된다.
KEY INSIGHT 라인 전체 택트는 각 설비의 카탈로그 속도를 비교해 정하는 값이 아니라,... 눌러서 전체 보기 접기
생산라인 택트 설정, 라인 병목공정 분석, 설비 처리속도 비교, 생산설비 속도 매칭, 라인 실처리량, 설비 발주 검토, 공정 간 버퍼 설계


추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.