기포 불량으로 재작업이 반복되면 탈포기 용량부터 키우자는 판단이 나오기 쉽다. 그러나 카탈로그의 처리량은 실제 배합 조건과 작업 흐름을 그대로 반영하지 않는 경우가 많다.
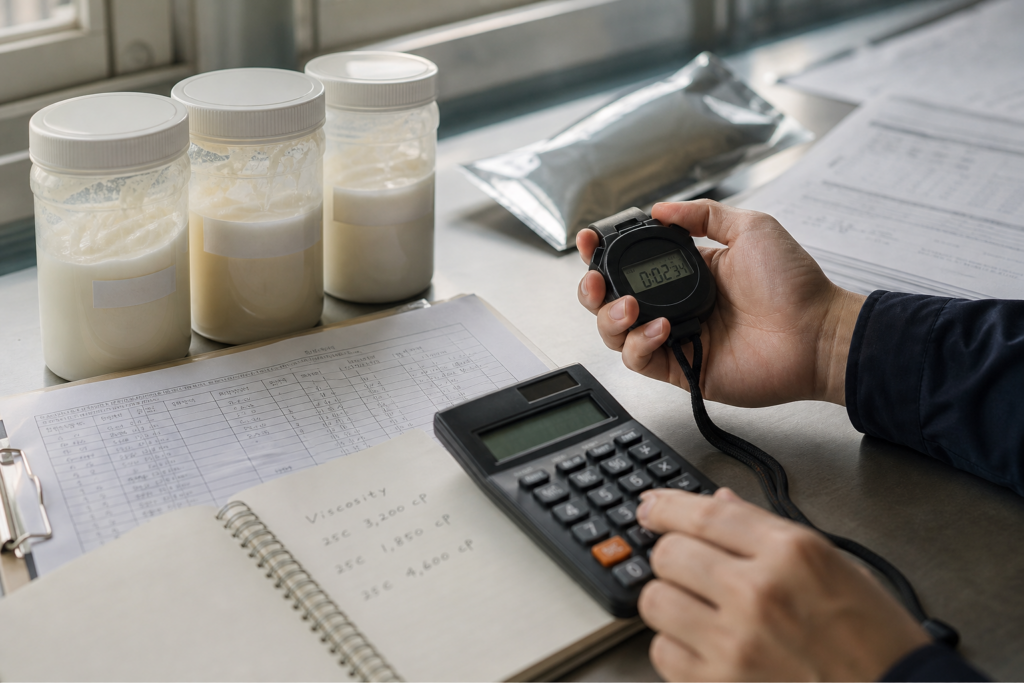
현장에서 자주 보는 장면은 이렇다. 혼합 직후에는 문제가 없어 보이던 원료가 충전이나 도포 공정에 들어간 뒤 미세 기포를 드러낸다. 표면 핀홀, 충전량 편차, 접착 불량처럼 결과는 제각각이지만, 작업자는 다시 회수해 탈포하거나 일정 시간 대기시킨다. 이 과정이 반복되면 생산량은 계획보다 떨어지고, 재작업 원료가 쌓이면서 LOT 관리도 복잡해진다. 결국 설비 검토 회의에서는 ‘현재보다 큰 용량의 진공 탈포기’를 찾게 된다.
문제는 카탈로그에 적힌 처리 용량이 이런 현장의 시간을 충분히 설명하지 못한다는 데 있다. 예를 들어 탱크 용적이 크더라도 실제로는 넘침, 비산, 진공 중 팽창을 고려해 정격만큼 채울 수 없다. 점도가 높은 원료나 공기 혼입이 많은 배합은 감압 직후 부피가 크게 올라가므로 유효 투입량은 더 줄어든다. 반대로 낮은 점도 원료는 비교적 빨리 기포가 빠질 수 있지만, 교반 후 원료가 안정되는 시간이나 이송 중 다시 유입되는 공기를 함께 봐야 한다.
‘시간당 처리량’에 빠지기 쉬운 이유
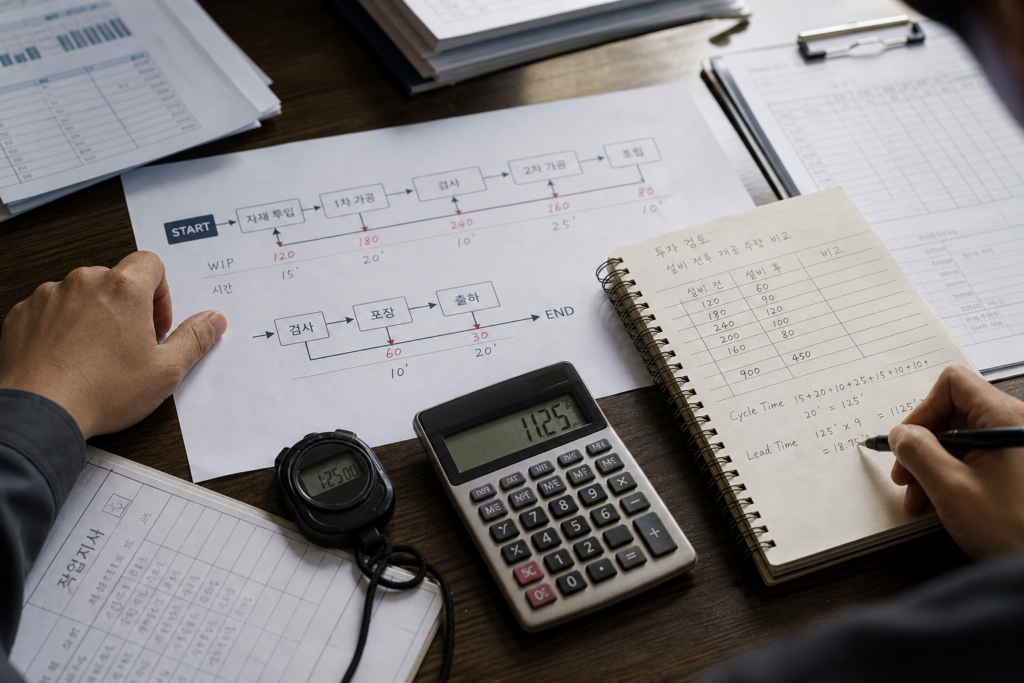
견적 비교를 할 때는 시간당 몇 kg, 몇 L라는 숫자가 가장 보기 편하다. 하지만 그 숫자가 어떤 원료를, 어느 초기 기포 상태에서, 어떤 진공도와 탈포 시간으로 시험한 것인지 확인하지 않으면 비교 기준이 흔들린다. 실제 생산에서는 원료 투입, 감압, 기포 팽창 관찰, 목표 진공 유지, 진공 해제, 배출, 탱크 세척 또는 다음 배치 준비까지 한 사이클로 끝난다. 장비 내부에서 진공을 거는 시간만 떼어 놓고 계산한 처리량은 생산계획에 바로 넣기 어렵다.
특히 재작업이 발생하는 공장이라면 평균 조건보다 불량이 집중되는 조건을 기준으로 봐야 한다. 여름철 점도 변화, 원료 보관 시간, 교반 속도 변경, 소량 다품종 전환, 작업자별 투입 편차가 겹치는 날에도 목표 수준까지 탈포할 수 있는지가 중요하다. 평상시 배치에서는 충분해 보이던 장비가 피크 물량이나 문제 배합에서 병목이 되면, 탈포기를 도입하고도 대기 탱크와 작업시간만 늘어날 수 있다.
또 하나 놓치기 쉬운 것은 탈포 후의 흐름이다. 탈포가 끝난 원료를 다음 공정으로 옮기는 동안 공기가 다시 섞이면 장비의 탈포 성능만으로 불량을 설명할 수 없다. 배출 방식이 원료 점도와 맞는지, 이송 배관과 밸브에 공기 포집 구간이 생기지 않는지, 탈포 완료를 작업자가 무엇으로 판단하는지까지 연결해서 봐야 한다. ‘기포가 육안으로 줄었다’는 판단과 실제 제품에서 허용되는 기포 수준은 다를 수 있다.
설비 도입 전에는 공급받을 원료 샘플로 시험하는 것이 가장 현실적이다. 다만 시험 결과를 볼 때도 한 번의 성공 여부보다, 실제 배치량에서 목표 품질까지 걸린 시간과 배출 후 공정에서의 결과를 기록해 두는 편이 낫다. 그 기록이 있어야 현재 재작업량을 얼마나 줄일 수 있는지, 필요한 장비 용량이 어느 정도인지 계산할 수 있다.
탈포기는 탱크가 큰 장비를 고르는 일이 아니라 공정의 대기시간을 줄이는 일에 가깝다. 지금 현장에서 한 배치가 투입부터 다음 공정 공급까지 실제로 몇 분이 걸리는지, 그리고 가장 까다로운 원료에서 그 시간이 얼마나 늘어나는지부터 확인해 보면 카탈로그 숫자를 보는 방식도 달라질 것이다.
KEY INSIGHT 진공 탈포기의 생산능력은 탱크 용적이나 시간당 표기량이 아니라, 실제 점... 눌러서 전체 보기 접기
진공 탈포기 생산능력, 진공 탈포기 처리용량 확인, 탈포기 카탈로그 스펙, 기포 불량 재작업, 점도별 탈포 시간, 탈포 공정 설비 투자
추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.