롤에는 여섯 줄인데 배출은 세 줄이다
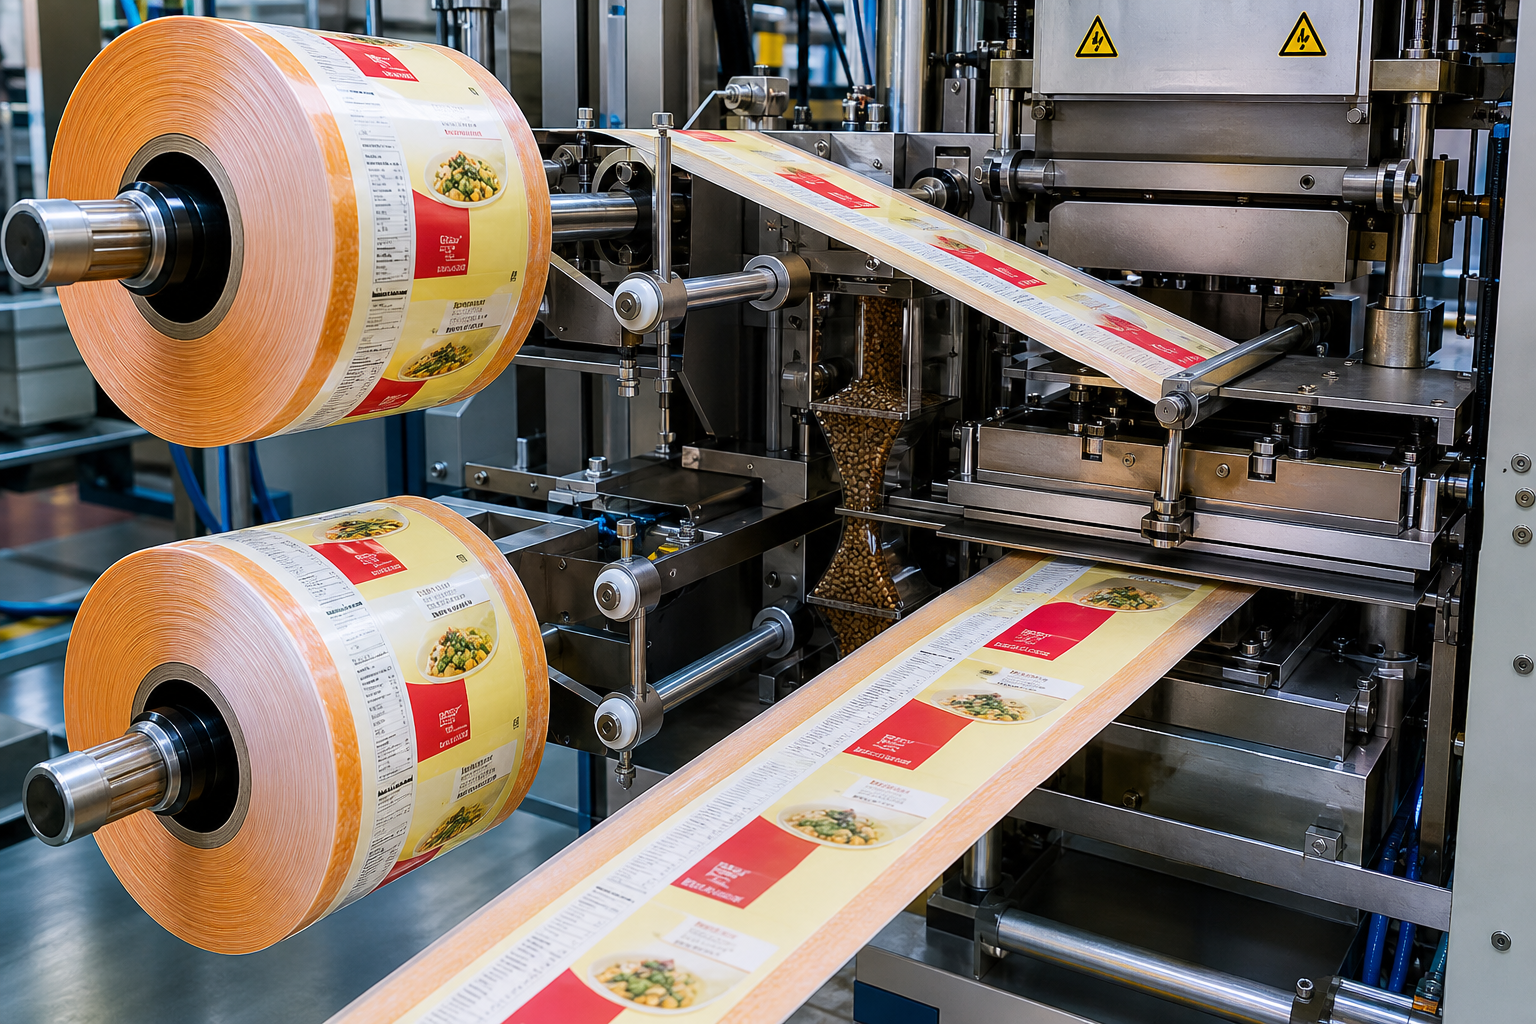
사셰포장기 앞에서 원단을 펼쳐 보면 같은 디자인이 폭 방향으로 여러 열 인쇄돼 있다. 여섯 열이라면 얼핏 여섯 줄의 파우치가 나올 것처럼 보이지만, 실제 배출부에서는 세 줄만 나온다. 완성 파우치의 수와 원단 위 인쇄 열 수가 맞지 않는 장면은 처음 보면 원단 손실이 큰 것처럼 느껴진다.
하지만 왼쪽 절반의 앞1·앞2·앞3은 각각 오른쪽 절반의 뒤1·뒤2·뒤3과 짝을 이룬다. 배열은 가운데를 기준으로 마주 보도록 잡히며, 뒤쪽 열은 접힌 뒤 앞쪽 열과 만나도록 순서가 배치된다. 여섯 개의 인쇄 열은 여섯 개의 파우치가 아니라 세 개 파우치의 앞면과 뒷면이다.
그래서 롤에서 사라진 것처럼 보이는 절반은 폐기되는 부분이 아니다. 내용물을 감싸는 반대쪽 면이 되는 부분이다. 이 구조를 놓치면 롤 하나에 기대한 파우치 수가 계산보다 적게 나왔을 때 포장기나 작업 조건을 먼저 의심하게 된다.
접힘은 위아래가 아니라 폭 방향에서 일어난다
원단은 진행 방향을 따라 길게 반으로 접히는 것이 아니라, 폭 방향의 좌우가 서로 마주 보도록 접힌다. 평평하게 지나가던 원단의 왼쪽 앞면 열과 오른쪽 뒷면 열이 이 동작을 거치며 한 쌍이 된다. 앞1과 뒤1, 앞2와 뒤2, 앞3과 뒤3이 서로 포개지는 이유가 여기에 있다.
접힘 자체는 파우치 한 변을 단순히 만들어 내는 동작이라기보다, 한 장의 롤에서 앞면과 뒷면을 동시에 확보하는 방식이다. 접힌 뒤에는 내용물이 들어갈 공간을 사이에 두고 실링과 절단이 이어진다. 접힌 자리에도 실링이 형성되고, 양쪽 절단부와 위아래 실링부가 더해져 배출된 파우치는 네 변이 모두 닫힌 형태가 된다.
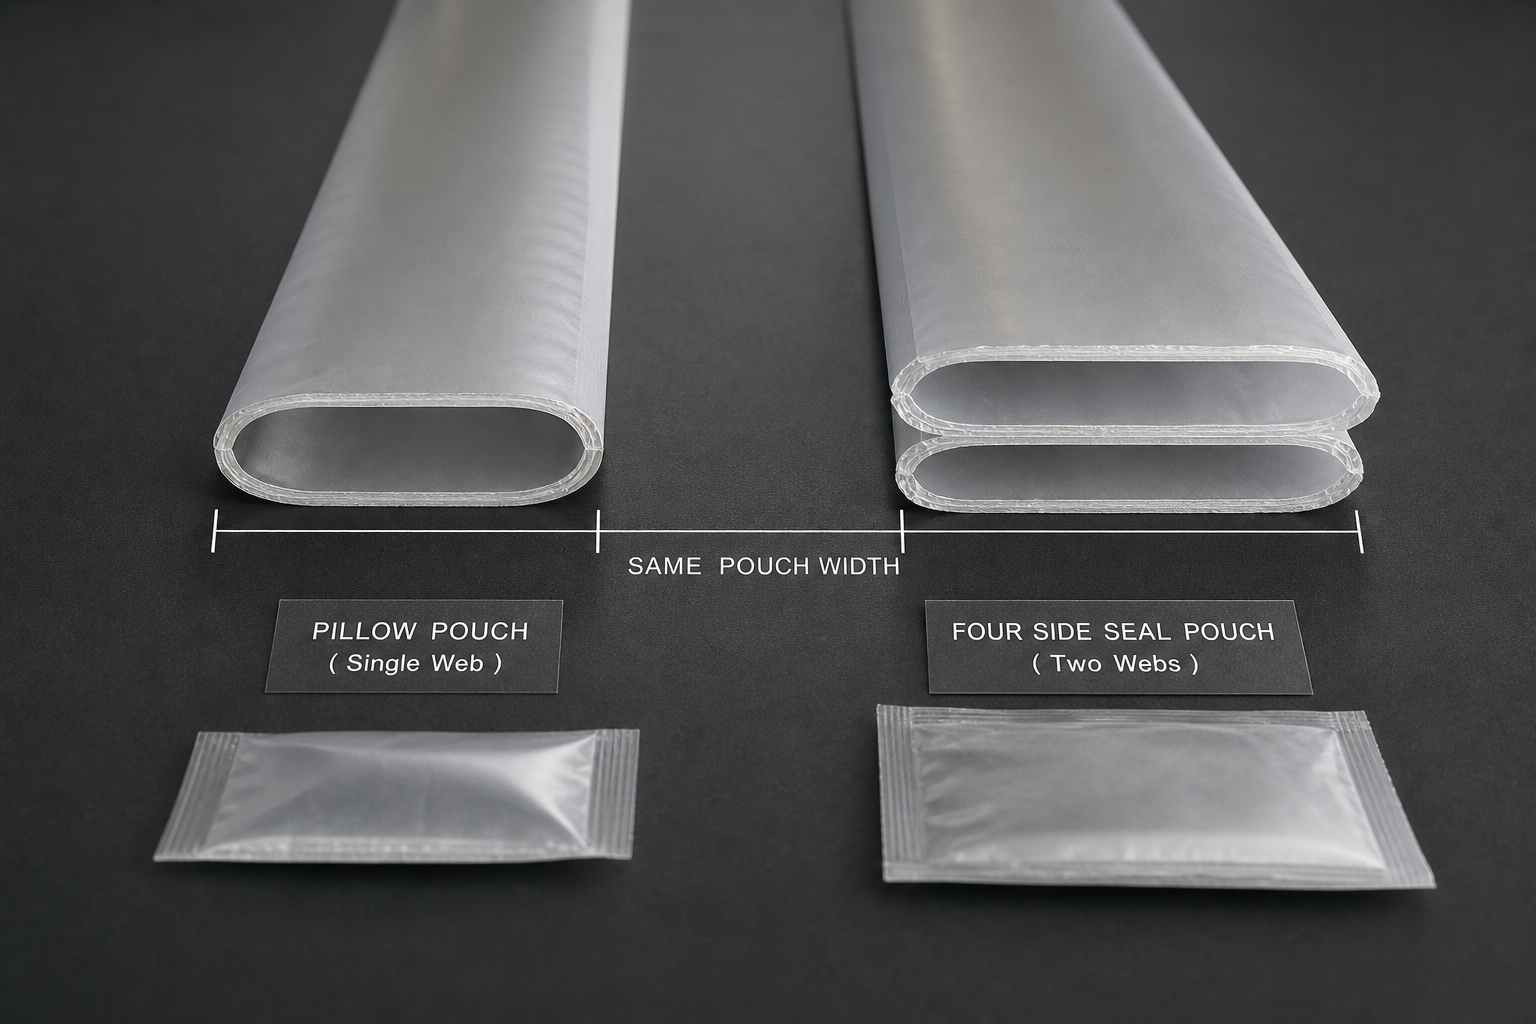
현장에서는 필름이 똑바로 내려오는지만 보다가, 접힌 뒤 서로 만나야 할 인쇄 면의 관계를 놓치기 쉽다. 그러나 이 공정에서 파우치의 폭은 평평한 원단 위에 한 번만 존재하지 않는다. 같은 폭 안에 앞면과 뒷면이 나란히 존재한 뒤, 접힘을 통해 하나의 파우치 폭으로 합쳐진다.
폭 안에는 그림 말고도 공정 자리가 들어간다
원단 폭을 볼 때 눈에 먼저 들어오는 것은 인쇄 디자인이다. 그러나 열과 열 사이에는 세로 실링이 형성될 자리, 파우치를 나눌 절단선, 설비가 위치를 읽는 아이마크의 영역도 함께 배정된다. 인쇄가 비어 보이는 띠도 실제로는 파우치를 만들기 위해 비워 둔 공정 구역이다.
따라서 완성 파우치 폭을 원단 폭에 단순히 나누면 몇 열이 들어갈지 맞지 않는다. 앞면 열과 뒷면 열이 각각 필요할 뿐 아니라, 그 사이에 실링과 절단이 안정적으로 작동할 여백이 있어야 한다. 디자인 면적만 촘촘히 채운 원단은 보기에는 효율적으로 보여도, 봉합선과 절단선이 들어설 자리를 지우는 셈이 된다.
인쇄 배열은 이 공정 구조를 그대로 품고 있다. 어느 앞면이 어느 뒷면과 만나는지, 봉합선이 디자인의 어느 가장자리를 지나는지는 롤이 만들어질 때 이미 정해진다. 뒷면 문구나 구성만 바뀌어도 한 칸의 수정으로 끝나지 않고, 짝을 이루는 열과 실링 구역의 관계가 다시 배열된다.
파우치 치수만 곱하면 앞면만 센 계산이 된다
완성 파우치의 가로와 세로를 기준으로 원단 사용량을 떠올리면, 눈에 보이는 앞면 한 장을 기준으로 계산하기 쉽다. 그러나 4면실링 사셰에서 폭 방향은 앞면 한 열로 끝나지 않는다. 같은 파우치를 닫기 위한 뒷면 한 열이 반대편에 같이 들어간다.
그래서 필요한 원단 폭은 완성 파우치 폭의 두 배를 기본 구조로 가진다. 진행 방향의 길이, 즉 피치는 두 배가 되는 것이 아니다. 폭에서 앞뒤 면을 함께 확보하기 때문에 폭이 두 배가 되며, 같은 길이의 롤을 걸었을 때 기대할 수 있는 파우치 장수도 앞면 열만 세었을 때의 절반으로 이해해야 한다.
‘원단을 두 배 먹는다’는 말은 재료가 비정상적으로 낭비된다는 뜻이 아니다. 포장재가 단순한 표면재가 아니라 앞뒤 면의 조합, 접힘, 실링, 절단, 인쇄 정합을 한 번에 수행하는 공정 부품이라는 뜻에 가깝다. 롤 폭 안에서 이미 결정된 앞뒤의 짝은, 배출구에서 세 줄의 완성 파우치로 모습을 바꾼다.