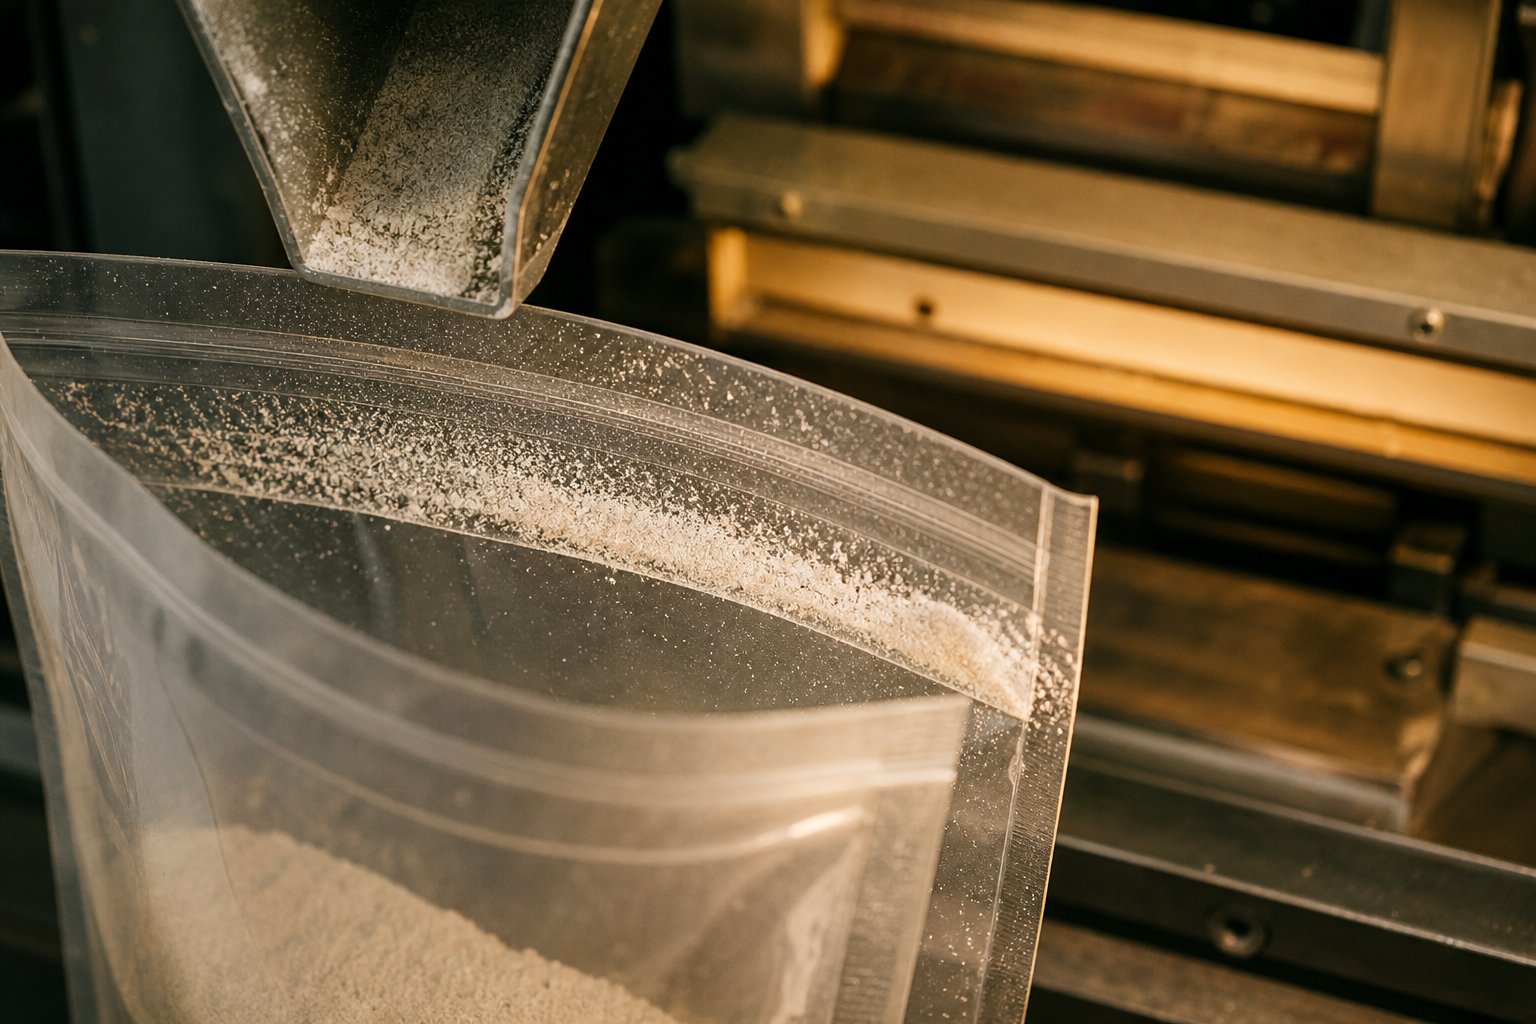
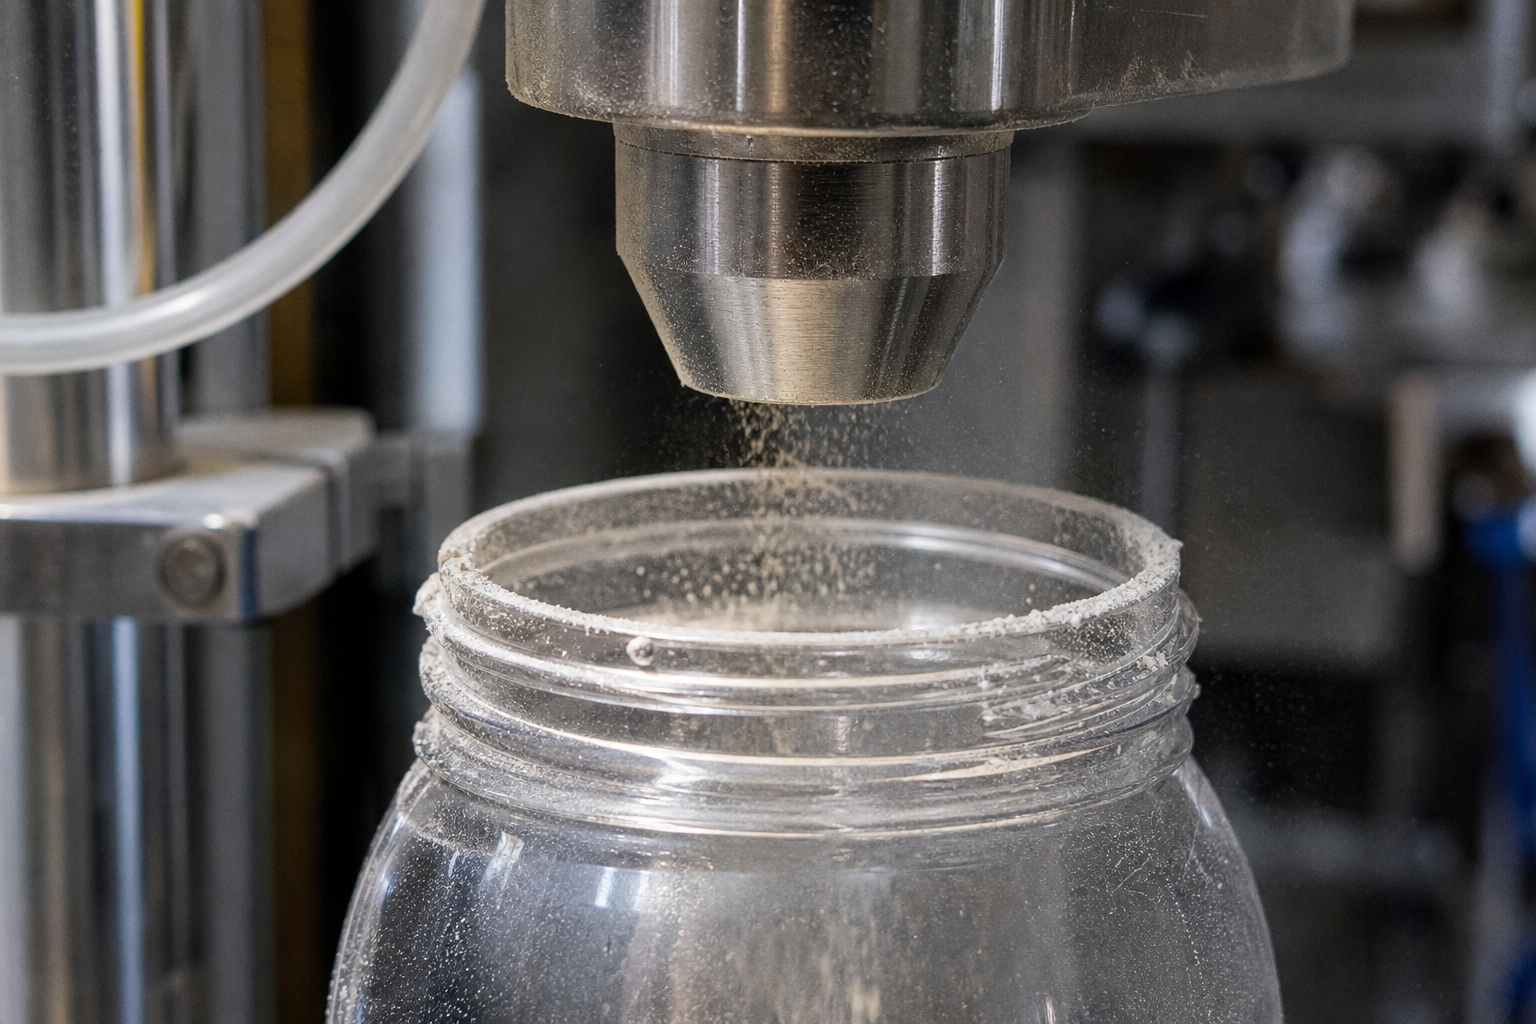
분체 제품을 충전하는 라인에서는 유난히 설명하기 어려운 불량이 생긴다. 충전 직후에는 문제가 없어 보이는데, 실링 직전 용기 입구나 파우치 접합부에 미세한 분말이 붙는다. 실링면에 남은 분체는 열을 고르게 전달받지 못하게 하고, 봉합선에는 미세한 채널이 생긴다. 누설 시험에서 간헐적으로 불량이 나오거나, 유통 중 내용물이 새는 형태로 뒤늦게 드러나기도 한다.
처음에는 필름 표면이 문제로 지목되기 쉽다. 그래서 대전방지 사양을 적용하지만, 현장에서는 분체 부착이 기대만큼 줄지 않는 경우가 있다. 필름을 바꿨는데도 같은 자리에 분말이 쌓인다면, 필름의 기능이 부족하다기보다 전하가 만들어지는 경로가 다른 곳에 남아 있다는 뜻에 가깝다.
분말은 이동하는 동안 전하를 얻는다
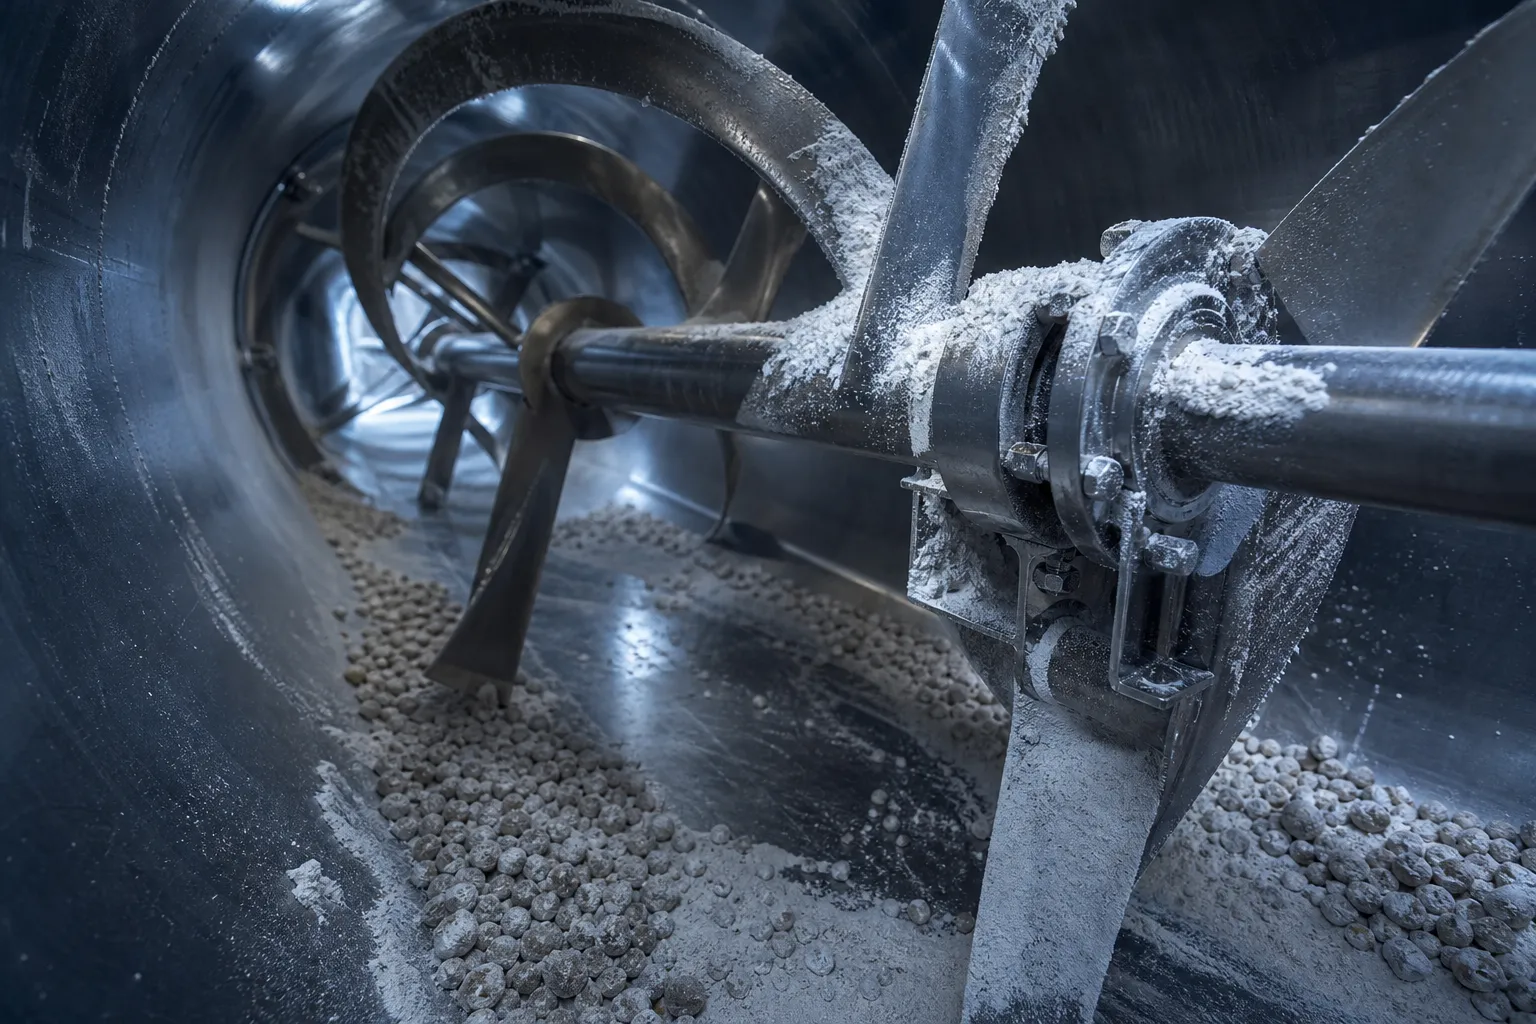
정전기는 물체가 원래 갖고 있던 성질만으로 생기지 않는다. 분체가 호퍼 벽을 타고 흐르고, 스크루와 충전관을 지나며, 공기 중에서 낙하하는 과정에서 입자끼리와 설비 표면이 반복해서 접촉하고 분리된다. 이때 입자 크기, 수분, 유동성, 지방이나 당 성분의 비율에 따라 전하를 띠는 양과 유지 시간이 달라진다.
특히 미세하고 건조한 분체는 질량에 비해 표면적이 커서 주변 표면에 쉽게 반응한다. 충전 노즐 끝에서 분체가 흩어지는 순간, 이미 대전된 입자는 가장 가까운 용기 림이나 필름 내면으로 끌려간다. 실링부 오염은 필름이 분말을 끌어당겼다기보다, 충전 과정에서 전하를 얻은 분말이 접합부라는 좁은 영역에 정착한 결과인 경우가 많다.
필름의 대전방지는 발생원을 지우지 못한다
대전방지 필름은 표면에 쌓인 전하가 오래 머물지 않도록 흘려 보내거나, 표면 저항을 낮춰 전하 축적을 완화하는 역할을 한다. 따라서 필름을 펼치거나 이송할 때 달라붙는 먼지, 롤에서 풀릴 때 생기는 정전기에는 의미 있는 차이를 만들 수 있다. 그러나 이미 대전된 분체가 충전 직후 실링면으로 날아드는 상황까지 단독으로 제어하는 장치는 아니다.
더구나 대전방지 기능은 접촉하는 면과 주변 습도의 영향을 받는다. 필름 외면의 전하 거동이 개선돼도, 내용물이 닿는 내면에서 분체가 부착하는 양상은 별개로 남을 수 있다. 건조한 계절에만 불량이 두드러지거나, 같은 필름인데 생산 속도와 충전 높이가 바뀐 뒤 문제가 커지는 이유도 여기에 있다. 포장재의 표면 특성과 분체의 대전 조건은 같은 이름의 정전기 문제 안에 있어도 작동 범위가 다르다.
실링부는 전하가 아니라 오염을 견딘다
실링 장비가 실제로 실패하는 직접 원인은 정전기 자체가 아니라, 접합돼야 할 두 표면 사이에 남은 분체다. 열판의 온도와 압력, 접촉 시간은 깨끗한 실링면을 전제로 정해진다. 그 사이에 분말층이 끼면 열은 필름끼리 결합하는 대신 입자를 데우는 데 분산되고, 압력도 균일하게 전달되지 않는다. 불량이 특정 봉합선 구간에만 반복되는 것은 노즐 방향, 낙하 궤적, 실링 전 대기 시간 같은 설비 조건이 함께 작용하기 때문이다.
이때 실링 온도만 올리면 일부 불량은 잠시 줄어들 수 있다. 하지만 내용물이 타거나, 필름이 과열 변형되거나, 접합부 외관이 거칠어지는 다른 문제가 뒤따를 수 있다. 실링 조건은 분체 부착을 보상하는 자리가 아니라, 정해진 접합을 재현하는 자리이기 때문이다.
정전기는 한 장의 필름에서 끝나지 않는다
정전기 불량을 필름의 좋고 나쁨으로만 보면, 바꾼 뒤에도 남은 불량이 설명되지 않는다. 분체가 전하를 얻는 구간, 그 전하가 유지되는 습도와 접지 상태, 입자가 실링부에 도달하는 충전 궤적, 그리고 오염된 면을 접합해야 하는 실링 조건이 하나의 연쇄를 이룬다.
그래서 대전방지 사양은 분명한 역할을 갖지만, 그 역할은 발생원을 대체하는 것이 아니라 필름 표면에서 전하가 축적되는 한 구간을 완화하는 데 있다. 포장재는 내용물과 설비가 만든 현상을 받아내는 막이면서, 동시에 그 현상이 최종 불량으로 이어지는지를 좌우하는 공정의 일부다.