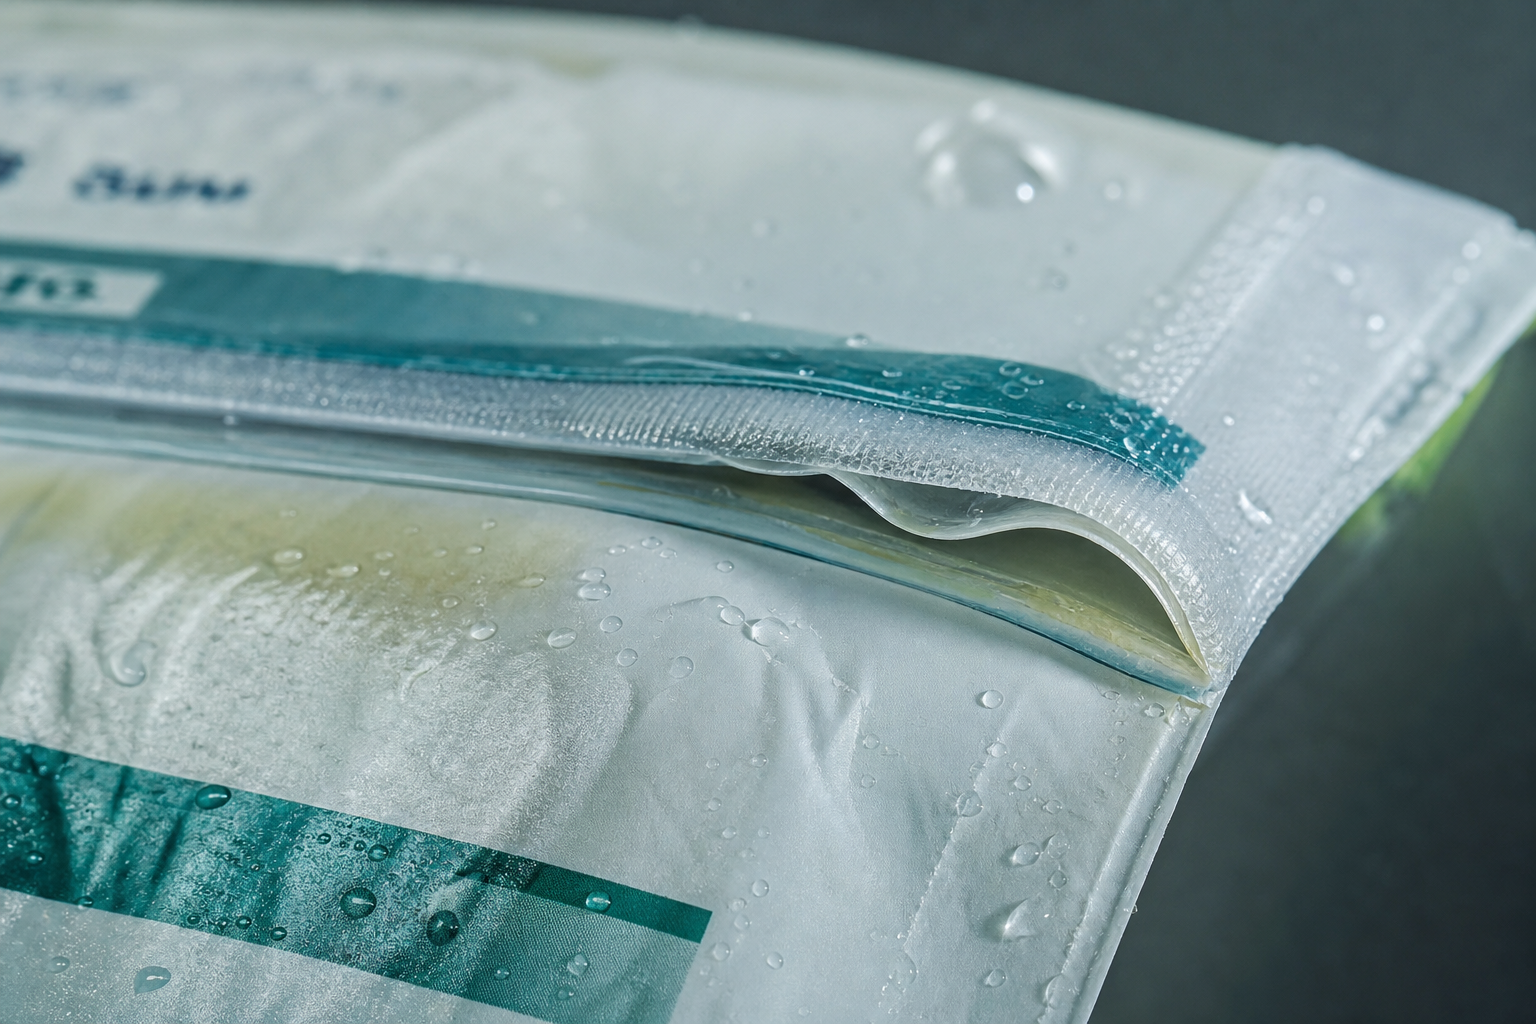
121℃ 살균으로 전환한 뒤, 생산 초반에는 봉합도 멀쩡하고 외관도 큰 문제가 없어 보이는 경우가 있다. 그런데 살균 후 냉각된 파우치에서 가장자리 층이 들뜨거나, 접힌 부위의 인쇄색이 탁해지고, 내용물과 닿지 않는 바깥 면에 미세한 주름이 남는다. 현장에서는 흔히 실런트 등급을 올렸는데도 왜 이런 문제가 생기느냐는 말이 나온다.
처음에는 필름이 약했거나 살균기가 과도하게 작동했다고 보기 쉽다. 하지만 121℃라는 조건은 실링층만 녹였다가 다시 굳히는 온도가 아니다. 포장재 전체가 고온의 수증기와 압력을 받고, 이어지는 냉각 과정에서 수축 속도가 다른 여러 층이 서로를 잡아당기는 조건이다.
실런트는 봉합을 만들지만, 포장재 전체를 붙들지는 못한다
실런트는 용기나 필름끼리 접하는 면에서 밀봉을 형성한다. 레토르트 조건에서는 살균 전 충전·실링 때의 접착력뿐 아니라, 고온에서 연화된 뒤에도 봉합부가 벌어지지 않는 성질이 중요해진다. 그래서 살균 온도가 높아지면 실런트 등급을 바꾸는 판단이 먼저 나온다.
그러나 파우치나 리드필름은 실런트 한 층으로 존재하지 않는다. 바깥층은 형태와 인쇄면을 지지하고, 중간층은 차단성과 강성을 만들며, 각 층 사이의 접착제가 적층 구조를 유지한다. 실런트가 121℃ 조건을 버텨도 접착제가 열과 수분에 의해 강도를 잃으면, 봉합은 남아 있는데 필름 내부가 갈라지는 층간 박리가 생길 수 있다. 밀봉 불량처럼 보이지만 실제로는 적층 구조의 결속이 무너진 결과인 셈이다.
고온보다 더 까다로운 것은 열을 받은 뒤의 변화다
살균기 안에서는 포장재가 팽창하고 연화된다. 내용물도 가열되며 내부 압력이 달라지고, 헤드스페이스와 포장 형상에 따라 봉합부와 모서리에 걸리는 힘이 달라진다. 이후 냉각수가 닿으면 각 소재는 같은 속도로 식지 않는다. 어느 층은 먼저 수축하고, 어느 층은 수분과 열의 영향을 더 오래 받는다.
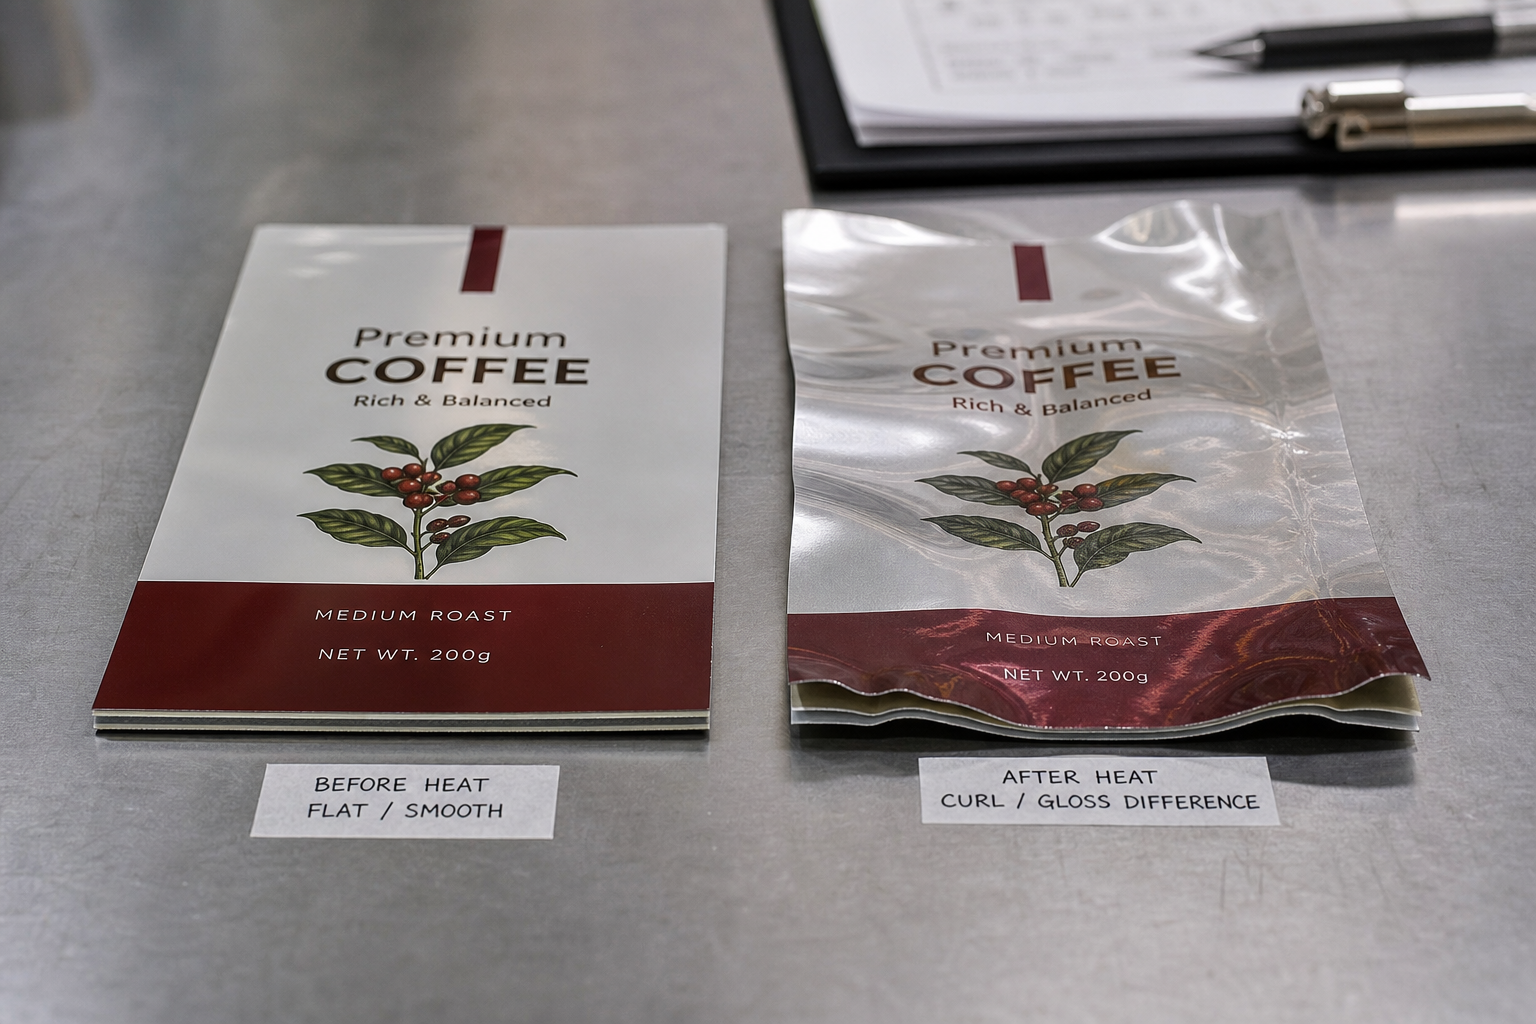
이 차이가 작아 보이는 주름, 컬, 모서리 들뜸으로 남는다. 특히 인쇄면은 내용물을 직접 막지는 않지만, 바니시·잉크·접착제와 맞닿은 상태로 열과 압력을 견딘다. 안료나 수지의 내열성이 충분하지 않으면 색이 누렇게 변하거나 광택이 달라질 수 있고, 인쇄층과 필름 사이의 결합이 약해지면 접힌 자리부터 손상이 드러난다. 살균 후 인쇄 외관이 달라지는 이유는 디자인 공정의 문제가 아니라 적층재가 받은 열 이력의 문제다.
실링 조건도 이전의 숫자를 그대로 쓰기 어렵다
레토르트용 실런트로 바뀌면 실링 창도 함께 달라질 수 있다. 같은 온도와 시간으로 실링했더라도, 새 실런트가 요구하는 용융 상태와 실제 봉합부의 열 이력이 다르면 초기 실링 강도는 충분해 보여도 살균 뒤 강도가 다르게 남는다. 과도한 열은 봉합부 주변을 얇게 만들거나 변형시키고, 부족한 열은 눈에 보이지 않는 미접합부를 남긴다.
여기에 내용물의 점도, 유분, 산도, 충전 온도도 겹친다. 봉합면에 내용물이 끼는 양, 살균 중 내부 압력의 변화, 냉각 시 포장재가 받는 응력이 달라지기 때문이다. 따라서 121℃ 조건은 포장재의 내열 표기 하나와 설비 온도 하나가 만나는 지점이 아니라, 내용물·봉합·적층 구조가 동시에 반응하는 지점이다.
레토르트 사양은 등급 교체가 아니라 균형의 재설정이다
121℃로 올라간 뒤 생기는 박리와 변색은 대개 한 가지 부품의 실패만을 뜻하지 않는다. 실런트가 견딜 수 있는지, 접착제가 열수분 환경에서 결속을 유지하는지, 인쇄층이 외관을 지키는지, 그리고 그 재료가 실제 실링 조건과 냉각 이력 속에서 어떻게 변하는지가 하나의 결과로 나타난다.
그래서 레토르트 포장재는 살균기를 통과한 뒤에도 같은 모양과 밀봉 상태로 돌아와야 하는 재료다. 포장재 사양은 필름의 등급표가 아니라, 고온 살균이라는 공정을 제품에 무리 없이 통과시키기 위해 층마다 역할을 나눠 가진 구조로 이해할 필요가 있다.