별 모양, 물방울 모양, 한쪽이 잘록한 형상 파우치는 진열대에서 눈에 잘 들어온다. 그런데 디자인대로 칼금형을 만든 뒤 양산에 들어가면, 꼭 곡선이 급해지는 지점에서 실링이 가늘게 잡히거나 미세 누설이 반복되는 일이 있다. 같은 필름인데 직선 구간은 멀쩡하고 모서리나 굴곡부만 약해지니, 처음에는 금형 정밀도나 실링 장비 압력이 원인으로 보이기 쉽다.
칼선은 보이지만 실링 폭은 제품 안쪽에 남는다
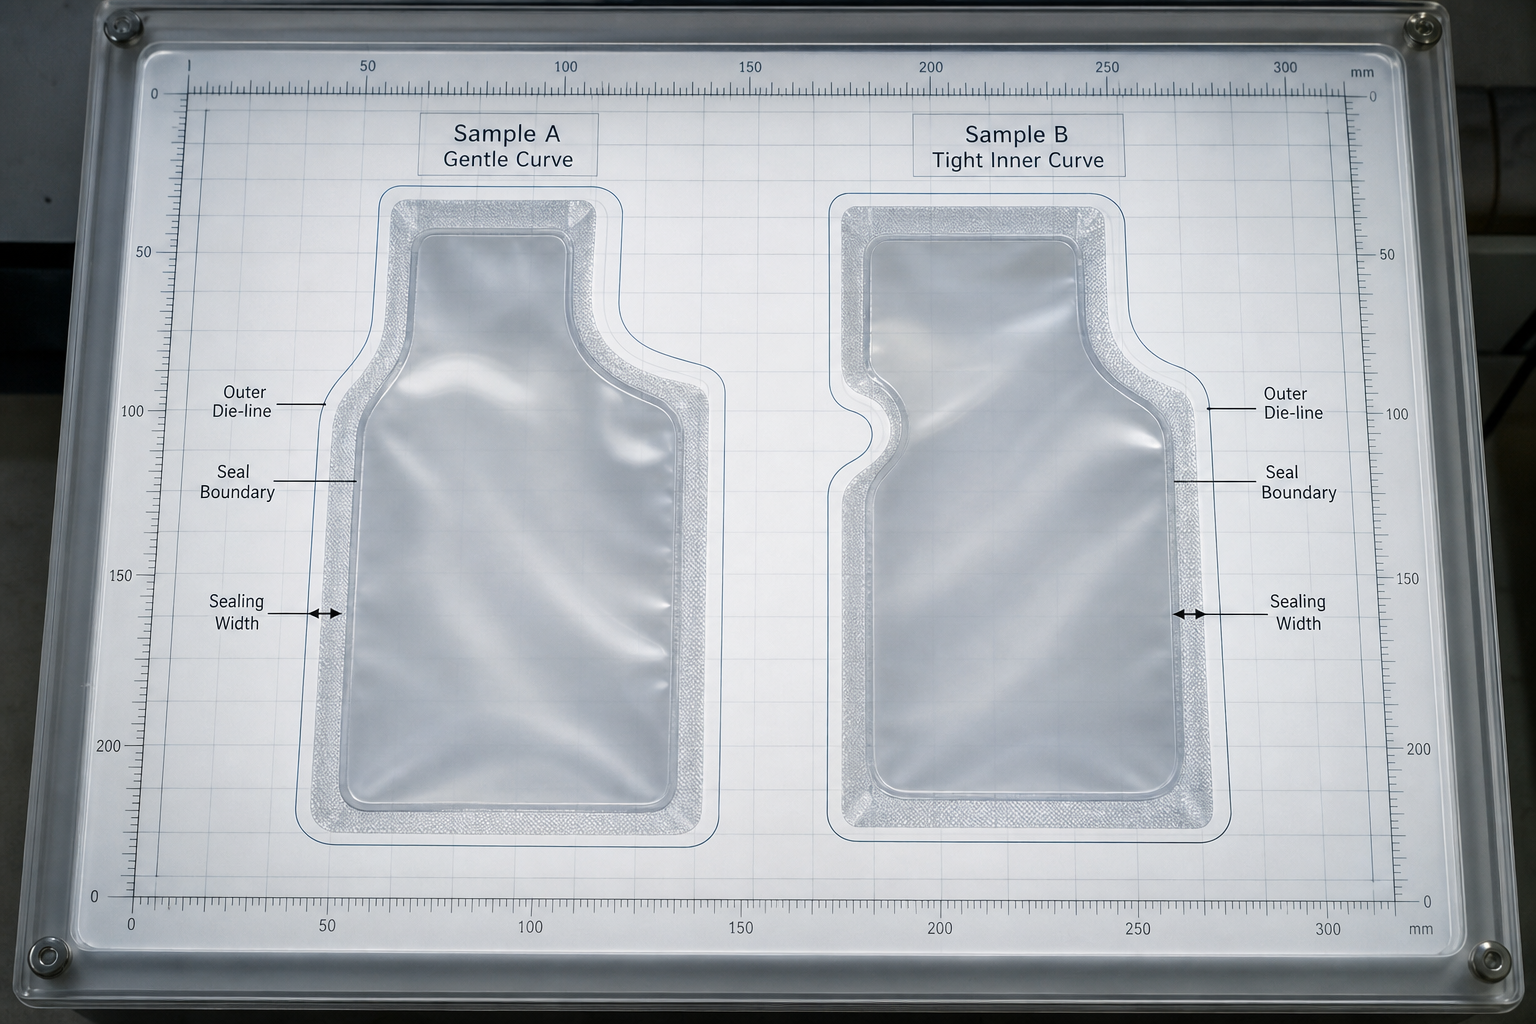
형상 파우치의 외곽 칼선은 완성품에서 보이는 선이다. 반면 실제 밀봉을 만드는 것은 그 칼선 안쪽에 남는 실링 폭이다. 필름 가장자리를 따라 일정한 폭으로 열과 압력이 전달되고, 그 폭 안에서 두 장의 필름이 충분히 맞닿아야 봉합선이 만들어진다. 곡선의 바깥쪽과 안쪽은 이 단순한 관계를 다르게 만든다.
완만한 곡선에서는 칼선과 실링선 사이 간격이 비교적 고르게 유지된다. 그러나 안으로 깊게 파인 곡선이나 반경이 작은 굴곡에서는, 동일한 실링 폭을 안쪽에 남기려 할수록 외곽 형상이 달라지거나 제품 면적이 줄어든다. 반대로 도안의 칼선을 우선하면 어떤 구간은 실링부가 좁아진다. 금형이 그 선을 잘라낼 수 있다는 사실과, 그 선 안쪽에 안정적인 봉합부가 남는다는 사실은 별개의 문제다.
급한 곡률에서는 필름도 직선처럼 들어오지 않는다
실링 금형이 닫히는 순간 필름은 평면 위에 완전히 고정된 종이처럼 있지 않다. 상하 필름의 장력, 이송 방향, 충전 후 남는 내용물의 두께가 함께 작용한다. 특히 곡선부에서는 필름이 늘어나거나 미세하게 주름지려는 방향과 실링면이 눌리는 방향이 겹친다. 직선 실링에서는 밖으로 빠져나갈 수 있던 장력 차이가 굴곡부에 모이는 셈이다.
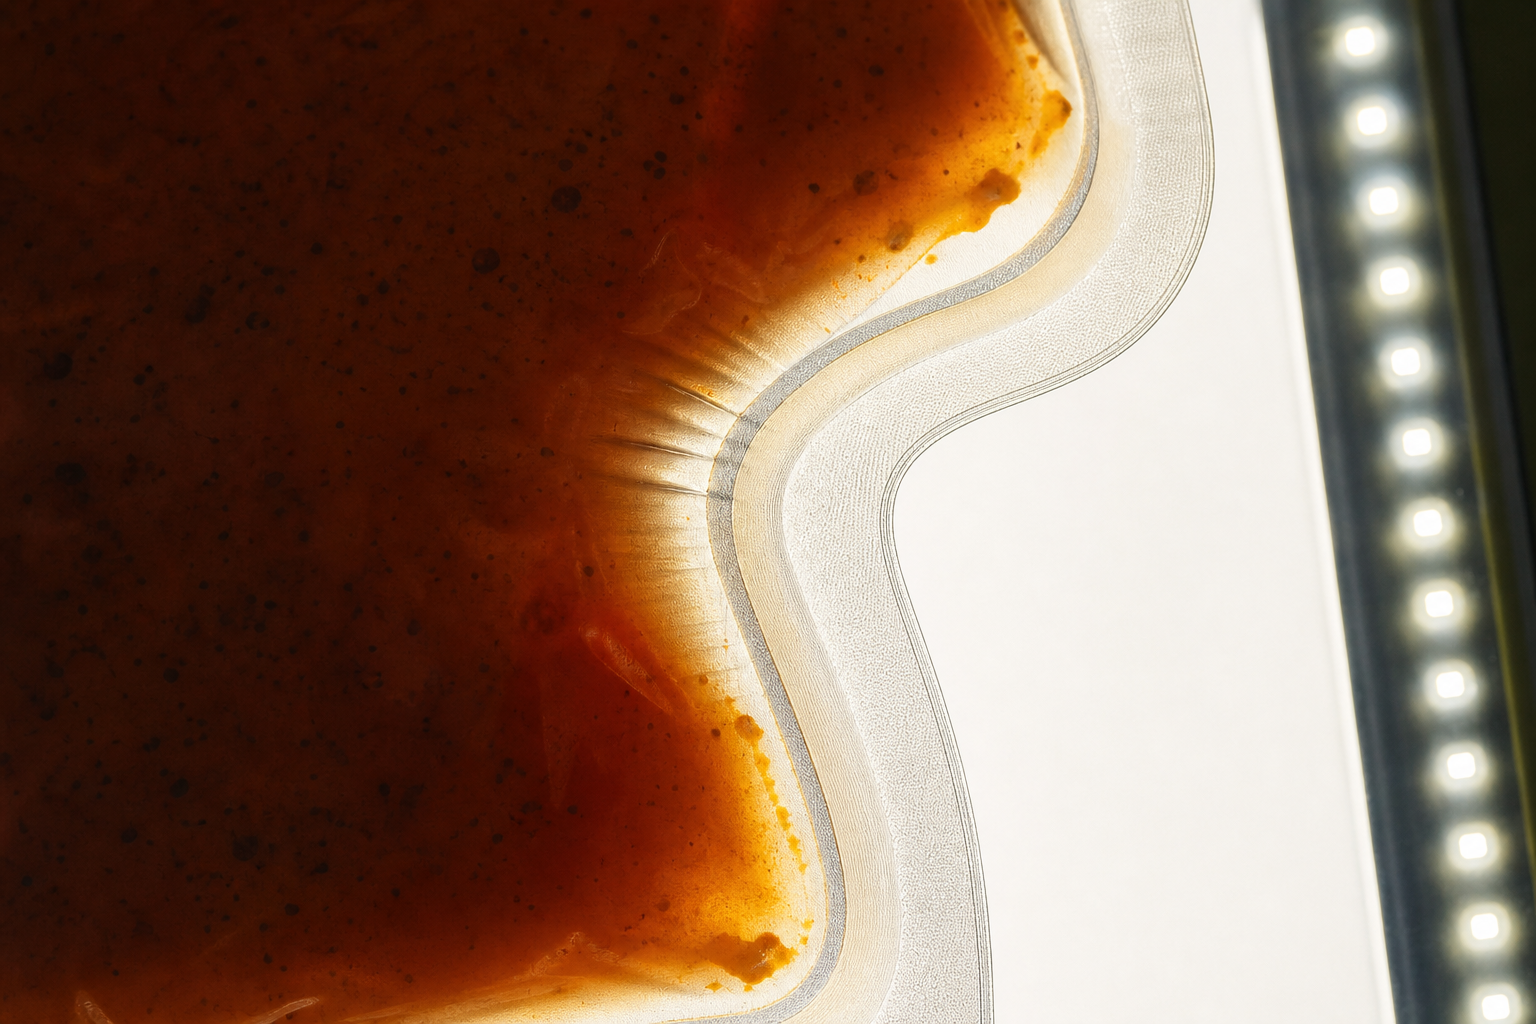
내용물이 점성이 있거나 충전량 변화가 있으면 이 차이는 더 선명해진다. 실링 가장자리 가까이 밀린 내용물, 충전 직후의 필름 부풀음, 이송 중 생긴 미세한 위치 차이가 좁은 곡선부에 집중된다. 실링 온도나 압력을 높였는데도 특정 굴곡만 계속 불안정한 이유가 여기에 있다. 부족한 것은 열량 하나가 아니라, 열과 압력이 작동할 수 있는 균일한 면적일 수 있다.
실링이 얇아진 자리는 외관보다 먼저 공정에서 드러난다
곡선부의 실링 폭이 좁으면 처음에는 외관상 큰 차이가 없어 보일 수 있다. 하지만 봉합부의 실제 폭이 들쭉날쭉하면 필름 층이 융착되는 시간과 압력도 구간마다 달라진다. 누설은 늘 가장 가는 지점에서만 일어나지 않는다. 그 주변에서 필름이 당겨진 흔적, 미세 주름, 내용물 오염이 겹친 곳이 약점이 되기도 한다.
그래서 형상 파우치의 불량은 일정한 비율로 고르게 나타나기보다, 특정 방향의 특정 곡선에서 몰려 보이는 경우가 많다. 작업자는 그 지점만 보고 금형이나 설비를 의심하게 되지만, 실제로는 도안의 곡률과 요구 실링 폭, 필름 이송 방향이 처음부터 한 공간 안에서 충돌한 결과일 수 있다. 양산 속도가 올라갈수록 이 작은 불균일은 더 쉽게 표면으로 나온다.
곡선은 장식선이 아니라 봉합선의 경계다
형상 파우치에서 디자인은 제품의 윤곽을 만들지만, 실링 폭은 그 윤곽이 포장으로 성립하는 범위를 만든다. 특히 잘록한 부분, 깊은 내측 곡선, 작은 반경의 모서리는 보기 좋은 선을 그리는 자리인 동시에 필름 두 장을 안정적으로 붙일 공간이 줄어드는 자리다.
따라서 곡선의 한계는 칼금형 제작 가능 여부로 끝나지 않는다. 그 선을 따라 남는 실링부가 충전된 내용물과 움직이는 필름을 견딜 수 있는가가 형상을 결정한다. 형상 파우치는 필름을 예쁘게 자른 결과가 아니라, 밀봉 가능한 면적을 남긴 뒤에 허용된 외곽선이라는 관점에서 보면 현장의 누설과 디자인의 관계가 다르게 보인다.