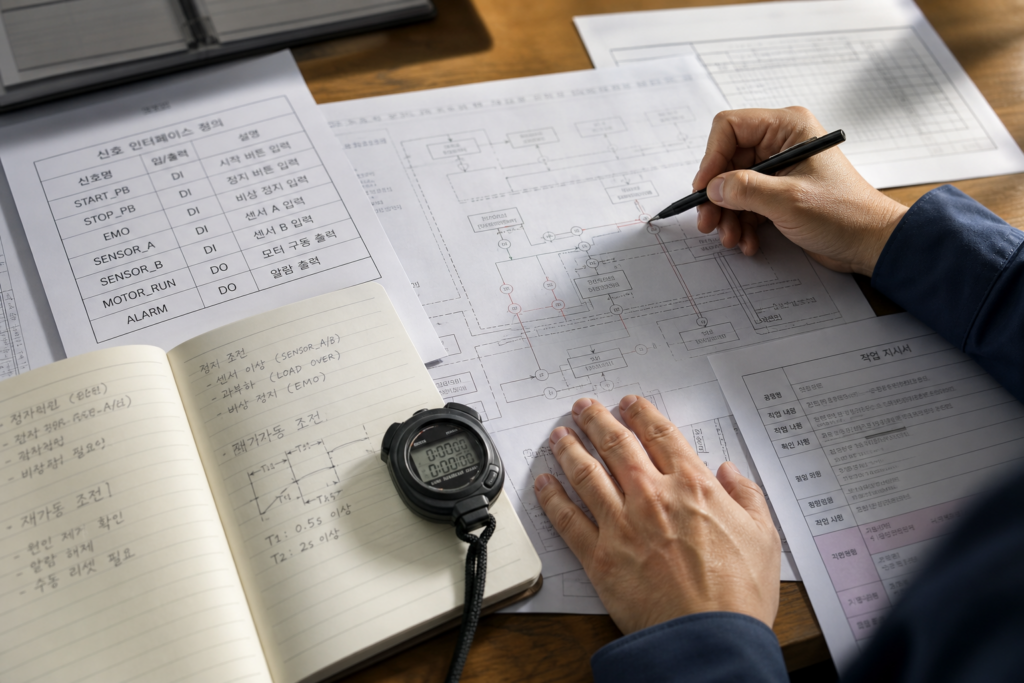
자동화 설비는 앞 공정에서 제품이 일정한 상태로 넘어온다는 가정 위에서 움직인다. 그런데 그 ‘일정한 상태’를 문서와 현장에서 같은 뜻으로 정의하지 않으면, 설비 성능 문제가 아니라 공정 사이의 인계 문제가 생산을 멈추게 한다.
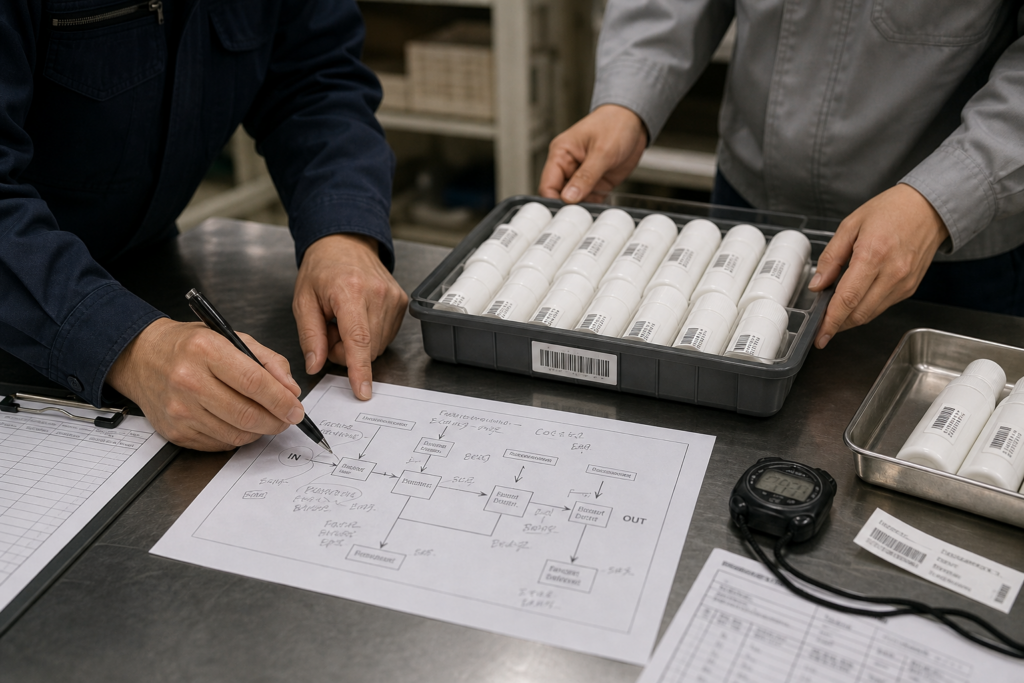
자동화 설비를 기존 공정 뒤에 붙인 뒤 예상보다 자주 멈추는 사례를 보면, 원인이 설비 고장인 경우만큼이나 제품 인계 상태가 불명확한 경우가 많다. 앞 공정 작업자는 제품을 ‘다 끝난 것’으로 보고 넘겼는데, 자동화 설비는 정해진 방향으로 놓여 있고, 한 번에 정해진 수량이 들어오며, 특정 위치에 식별 정보가 붙어 있는 상태를 전제로 동작하는 식이다. 작업자 입장에서는 제품이 작업대 위에 도착했으니 인계가 끝난 것이지만, 설비 입장에서는 아직 투입 가능한 제품이 아니다.
예를 들어 제품의 앞뒤 방향이 뒤집혀 있어도 사람이 다음 작업에서 바로잡을 수 있던 공정이라면, 기존 방식에서는 큰 문제가 아닐 수 있다. 하지만 자동화 설비가 방향을 기준으로 위치를 잡거나 검사 기준을 적용한다면, 그 작은 편차는 투입 불량이나 정지로 이어진다. 트레이 안에 제품 수량이 조금 모자라거나, 제품 간 간격이 일정하지 않거나, 바코드가 가려진 경우도 마찬가지다. 현장에서는 ‘이 정도는 사람이 보면 안다’고 여겼던 조건이 설비에는 판단할 수 없는 예외가 된다.
인계 지점은 설비 경계가 아니라 업무 경계다
구매 검토 단계에서 설비 사양서에는 보통 투입 높이, 제품 치수, 사이클 타임 같은 항목이 담긴다. 그러나 실제 가동을 좌우하는 것은 제품이 그 투입 지점에 도달하기 직전의 상태다. 제품이 낱개인지, 정해진 용기에 담긴 상태인지, 완전히 조립된 상태인지, 앞 공정의 임시 자재가 남아 있는지에 따라 자동화 범위가 달라진다. 설비의 시작점이 어디인지 정하는 일은 결국 앞 공정의 작업 종료 기준을 새로 정하는 일이기도 하다.
이때 놓치기 쉬운 부분은 방향, 자세, 수량, 식별 상태가 각각 따로 움직이지 않는다는 점이다. 제품을 일정 방향으로 정렬하려면 작업자가 추가로 확인하거나 지그를 사용해야 할 수 있다. 수량을 고정하려면 앞 공정의 배치 방식이 바뀔 수 있다. 식별 정보를 설비가 읽을 수 있게 하려면 라벨 부착 위치와 부착 시점도 조정해야 한다. 자동화 설비 한 대를 도입하는 문제처럼 보이지만, 실제로는 이전 공정의 작업표준과 다음 공정의 책임 범위를 함께 바꾸는 문제다.
인계 기준이 모호하면 정지 원인의 책임도 모호해진다. 설비는 제품이 규격 상태로 들어오지 않았다고 보고, 생산부서는 설비가 현실적인 변동을 받아주지 못한다고 느낀다. 그 사이에서 작업자는 제품을 다시 정렬하고, 수량을 맞추고, 라벨을 확인하는 보조 업무를 떠안는다. 이 시간이 작업표준에 반영되지 않으면, 자동화 이후에도 인력 절감 효과가 기대만큼 보이지 않는 이유를 찾기 어려워진다.
가동 조건이 아니라 인수 조건을 확인해야 한다
설비 검토 시에는 “이 제품을 처리할 수 있는가”보다 “어떤 상태의 제품까지 자동으로 인수할 수 있는가”를 구체적으로 물어볼 필요가 있다. 정상 제품만 기준으로 판단하면 대부분의 자동화는 가능해 보인다. 하지만 실제 현장에는 방향이 바뀐 제품, 부분 적재된 용기, 재작업품, 식별이 훼손된 제품, 교대 시간에 누적된 물량이 섞여 들어온다. 이런 제품을 누가 분리하고, 어느 지점에서 정상 흐름으로 되돌릴 것인지가 정해져야 설비의 역할도 선명해진다.
특히 기존 공정이 사람의 숙련으로 흡수해 온 변동이 무엇인지 살펴볼 필요가 있다. 작업자가 무의식적으로 방향을 고쳐 놓는지, 불량 가능성이 있는 제품을 옆으로 빼는지, 한 묶음의 수량을 눈으로 조절하는지에 따라 자동화 설비 앞단에 필요한 준비 작업이 달라진다. 이를 확인하지 않은 채 설비 처리속도만 비교하면, 도입 후에는 설비 앞에 사람이 상주하는 형태가 될 수 있다.
인계 기준을 지나치게 엄격하게 정하면 앞 공정의 부담이 커질 수 있고, 너무 느슨하게 두면 자동화 설비의 정지와 예외 처리가 늘어난다. 따라서 중요한 것은 가장 이상적인 제품 상태를 선언하는 일이 아니라, 현장에서 지속적으로 만들 수 있는 제품 상태와 설비가 안정적으로 받아들일 수 있는 범위를 맞추는 일이다. 구매 결정 전에 제품이 어느 순간부터 설비의 책임이 되고, 어느 상태면 사람이 다시 개입해야 하는지까지 그려 본다면, 설비의 견적과 예상 효과를 훨씬 현실적으로 읽을 수 있다.
KEY INSIGHT 자동화 설비의 실제 가동률은 설비 자체의 처리능력보다 제품이 어떤 상태로... 눌러서 전체 보기 접기
자동화 설비 공정 간 인계 기준, 제품 인수 조건 정의, 자동화 설비 투입 조건, 제조 공정 인터페이스, 작업표준 자동화, 자동화 설비 예외 처리, 설비 도입 검토 기준

추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.