설비를 한 대 더 들인 뒤에도 일일 생산량이 기대만큼 오르지 않는 현장은 낯설지 않다. 화면에는 설비가 여러 대이고, 각 설비의 정격 처리속도도 부족해 보이지 않는다. 그런데 현장을 보면 한쪽에서는 금형을 풀고 있고, 다른 쪽에서는 자재를 비우며, 또 다른 쪽에서는 조건값을 다시 맞추고 있다. 설비가 늘어난 만큼 동시에 가공하는 장면도 생기지만, 동시에 ‘다음 품목을 만들 준비’를 해야 하는 장면도 늘어난다.
처음에는 새 설비의 속도가 충분하지 않거나 작업자가 설비를 제대로 활용하지 못한다고 생각하기 쉽다. 그래서 가동 중인 순간의 처리량을 본다. 하지만 이 설명은 품목이 바뀌는 순간 사라지는 시간을 빼놓는다. 한 품목을 길게 연속 생산할 때의 속도와, 여러 품목을 짧게 반복하는 날의 산출량은 같은 기준으로 볼 수 없다. 전환이 잦은 라인에서 중요한 것은 설비가 가동 중일 때 얼마나 빠른가만이 아니라, 가공 상태가 아닌 시간이 하루를 얼마나 잘게 나누는가다.
늘어난 것은 가공 설비만이 아니다
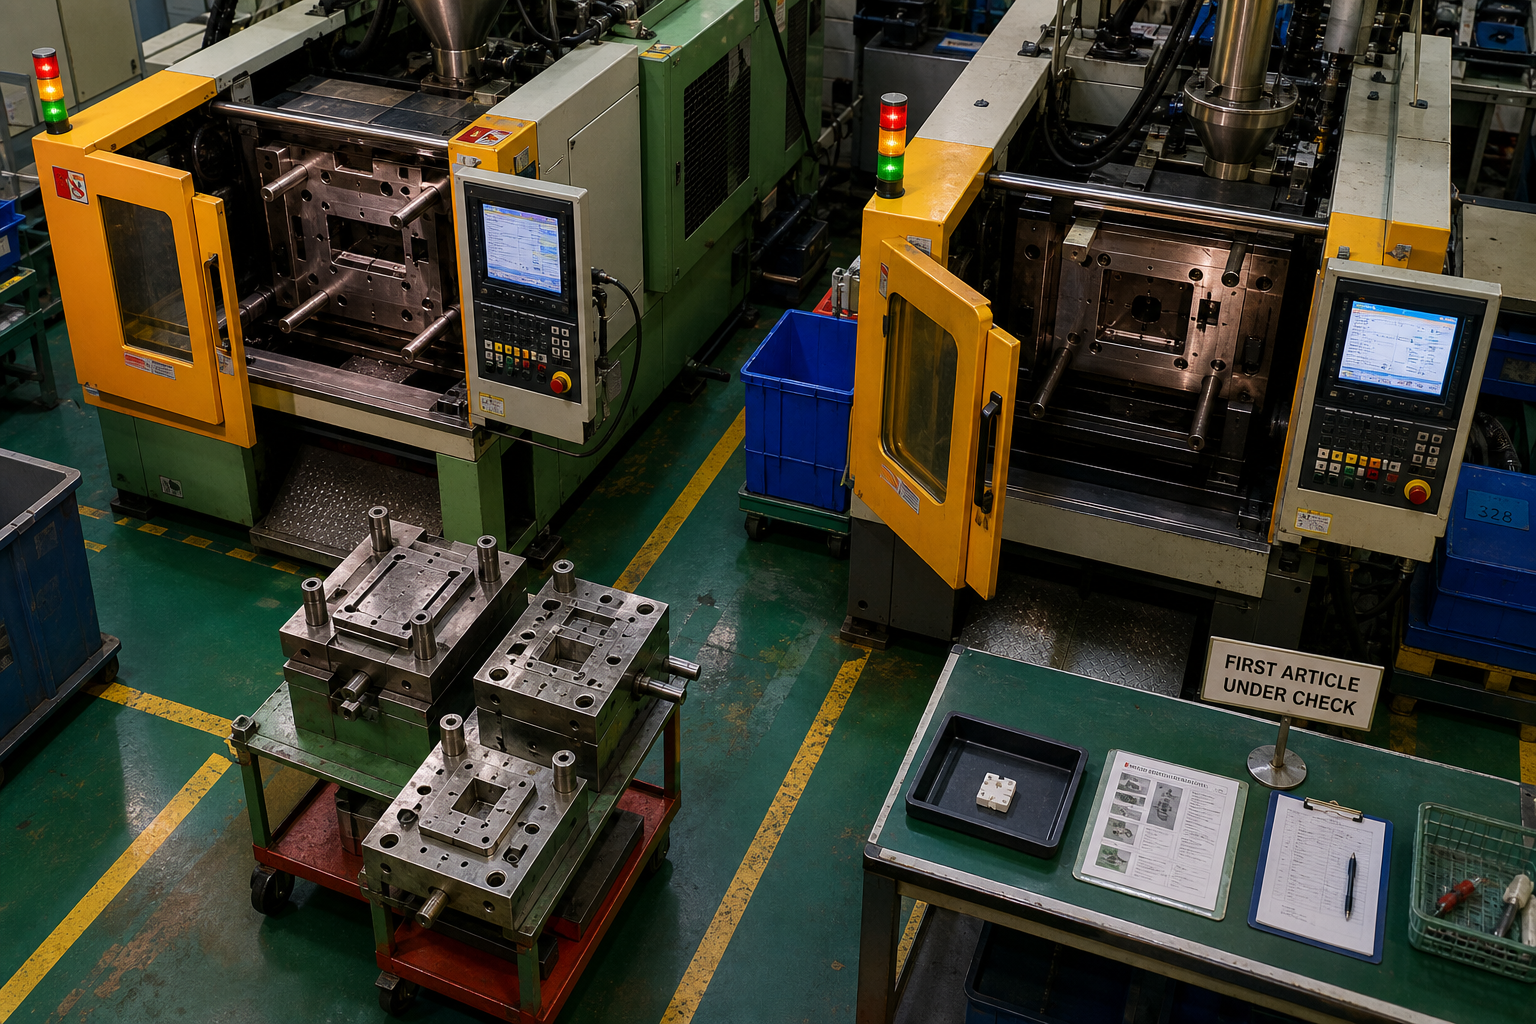
병렬 설비를 추가하면 이론상 같은 작업을 나누어 처리할 수 있다. 다만 실제 생산계획은 품목별 수량과 납기 순서에 따라 계속 바뀐다. 어떤 품목은 두 대에서 함께 생산해야 하고, 어떤 품목은 한 대에서만 짧게 끝난다. 이때 설비 한 대가 늘었다는 것은 새로운 가공 여유가 생겼다는 뜻인 동시에, 금형·치공구·프로그램·조건·초품 확인을 관리해야 할 자리가 하나 더 생겼다는 뜻이기도 하다.
특히 한 품목의 물량이 각 설비를 오래 붙잡아 둘 만큼 크지 않으면, 설비는 가공보다 전환을 더 자주 반복한다. 한 대였을 때는 순서대로 한 번씩 일어나던 교체가 두 대에서는 비슷한 시간대에 겹치기도 한다. 전환 작업을 맡는 사람, 사용할 금형, 승인 대기, 시험 가공을 위한 자재처럼 설비 밖에 있는 요소는 설비 대수만큼 자연스럽게 늘어나지 않는다. 그 결과 한 설비는 교체를 끝냈지만 확인을 기다리고, 다른 설비는 다음 금형을 기다리며 멈춘다. 추가된 설비는 가공을 분담하기 전에 전환 과정의 대기와 조율을 더 선명하게 드러낸다.
여기서 교체시간은 단순히 금형을 바꾸는 몇 분이 아니다. 이전 품목을 안정적으로 끝내고, 남은 자재와 조건을 정리하고, 다음 품목이 규격 안에서 지속 생산될 때까지의 전 과정이다. 이 시간이 짧아 보이는 단위로 여러 번 반복되면, 설비의 하루는 긴 가공 구간이 아니라 짧은 가동 구간들 사이에 전환이 끼어든 형태가 된다. 정격 속도는 각 가동 구간 안에서만 의미를 갖고, 그 구간 자체가 자주 끊기면 높은 속도가 전체 흐름으로 이어지기 어렵다.
대수 증가와 가공 가능 시간은 같은 말이 아니다
설비가 늘었는데 생산량이 제한되는 현상은 추가 설비가 무의미하다는 뜻은 아니다. 다만 설비 대수와 실제 가공 가능 시간을 같은 것으로 놓으면 이유를 놓치게 된다. 다품종 소량 생산의 생산능력은 설비가 몇 대인가보다, 그 설비들이 하루 동안 몇 번 안정된 가공 상태에 들어가고 얼마나 오래 그 상태를 유지하는가에 의해 달라진다.
그래서 현장에서 봐야 할 장면은 최고속도로 돌아가는 한 순간보다, 품목 전환 전후에 설비들이 어떤 리듬으로 멈추고 다시 시작하는가다. 여러 대의 설비가 있어도 전환이 하루의 시간을 잘게 쪼개면, 늘어난 것은 생산의 폭이 아니라 교체해야 할 표면적일 수 있다. 생산성은 가장 빠른 순간의 기록이 아니라, 전환 때문에 잃지 않고 이어진 가공 시간이 얼마나 남아 있는지에서 만들어진다.