사양서를 나란히 놓으면 혼란스러운 경우가 있다. 한쪽도 PET 12 / AL 7 / PE 86이고, 다른 한쪽도 같다. 평량은 모두 114.82 g/㎡, 두께도 모두 105㎛로 적혀 있다. 차단 구조와 외형 치수로는 차이가 보이지 않는데, 왜 기본형과 정전기방지형이 따로 존재하는지 의문이 생긴다.
현장에서는 이 차이를 필름의 강도나 알루미늄층의 성능 차이로 해석하기 쉽다. 충전 중 분체가 날리거나 봉합부에서 누설이 나오면 포장재 자체가 불안정하다고도 말한다. 하지만 같은 구조의 필름이 어떤 제품에서는 문제없이 돌아가고, 다른 제품에서는 실링부를 계속 어지럽힌다면 원인은 층 구성만으로 설명되지 않는다.
숫자는 같아도 PE 면이 만나는 조건은 다릅니다
PET와 알루미늄, PE가 맡는 기본 역할은 두 사양에서 같다. PET는 필름의 형태를 지지하고 인쇄면의 기반이 되며, 알루미늄은 외부 환경을 막는 구조에 들어간다. PE는 충전된 내용물과 가장 가까운 안쪽 면이면서, 열을 받아 서로 접합되는 실링면이다. 정전기방지형에서 달라지는 지점은 이 PE 쪽 표면에 적용되는 후처리다.
따라서 정전기방지는 독립된 기능층이 추가됐다는 뜻과는 다르다. 필름 단면의 숫자, 평량, 두께가 그대로인 상태에서도 표면이 전하를 다루는 방식은 달라질 수 있다. 사양서의 숫자가 같다는 사실은 두 필름이 같은 일을 한다는 뜻이 아니라, 구조 밖의 조건이 따로 있다는 뜻에 가깝다.
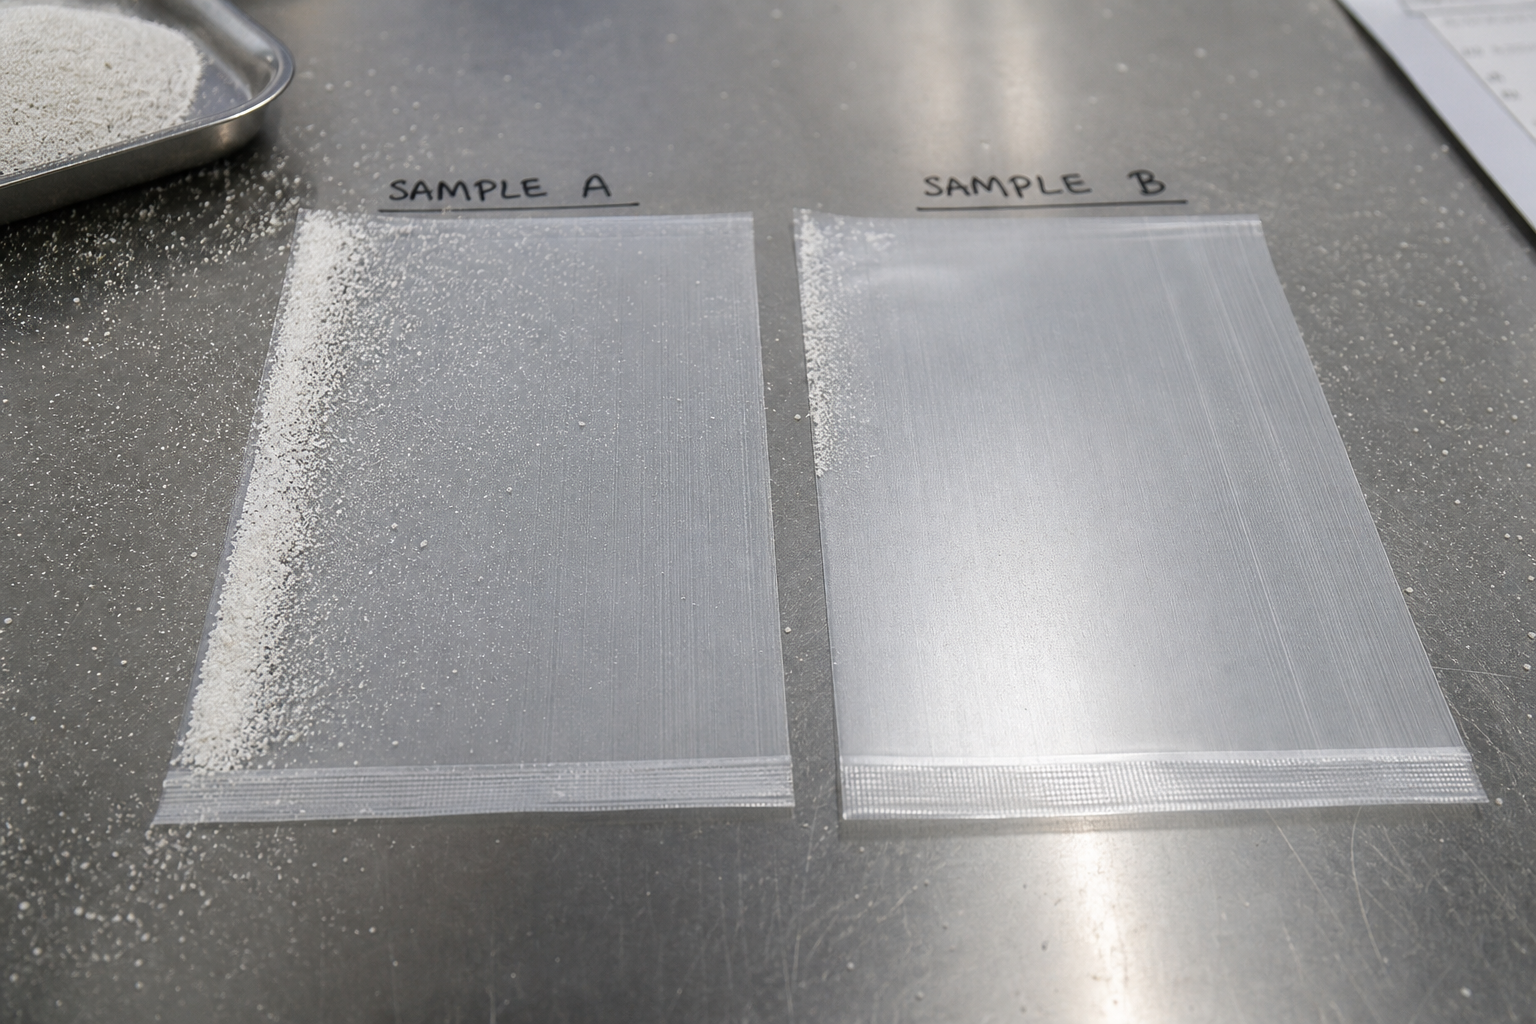
분체는 충전되는 동안 필름과 서로 영향을 줍니다
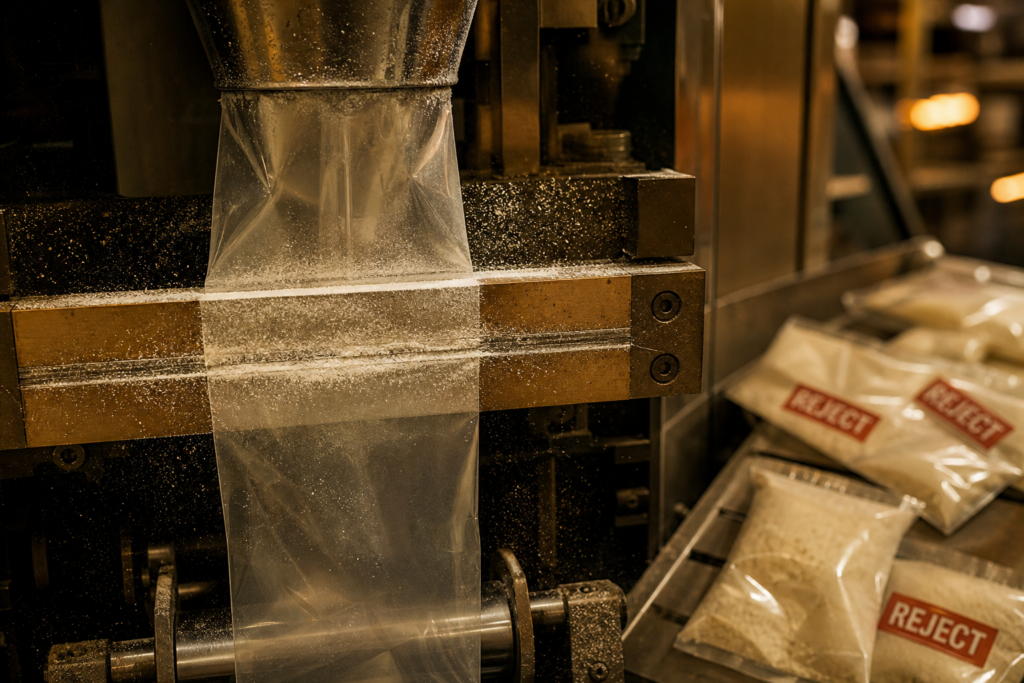
분체는 호퍼와 슈트, 충전관을 지나며 벽면 및 입자끼리 마찰한다. 이 과정에서 전하가 생기면 가벼운 입자는 본래 떨어져야 할 방향과 다르게 움직이기도 한다. 충전구 주변이나 파우치 입구에 분체가 머무르고, 안쪽 필름 면에도 가루가 달라붙는다. 흐름이 멈춘 뒤에도 깔끔하게 정리되지 않는 이유가 여기에 있다.
이때 문제는 충전량의 모습만이 아니다. 입구 주변에 남은 분체가 실링 위치까지 이동하면, 서로 녹아 접합되어야 할 PE 면 사이에 미세한 이물이 끼게 된다. 열과 압력이 충분히 작동하는 것처럼 보여도 접합면 전체가 같은 상태로 닿지 않는다. 봉합선은 만들어졌지만 일부 구간의 접합이 약해지는 장면은, 충전과 실링을 별개의 공정으로 보면 놓치기 쉽다.
실링 불량은 열만의 문제가 아닐 수 있습니다
실링부에 분체가 끼는 현상은 설비 온도를 높이거나 압력을 바꾸는 일만으로 풀리지 않을 때가 있다. 조건을 바꾸면 봉합부의 외관은 달라질 수 있지만, 대전된 분체가 실링면으로 모이는 흐름 자체가 남아 있으면 공정은 계속 흔들린다. 특히 같은 설비에서 제품만 바뀌었는데 실링부 오염 양상이 달라진다면, 필름과 설비 사이에 내용물의 거동이 끼어 있다는 뜻이다.
정전기방지 후처리는 바로 그 접점에서 작동한다. 분체가 필름 내면에 과도하게 머무르거나 실링부에 붙는 경향을 완화해, 실링면이 본래 만나야 하는 상태로 닫히도록 돕는다. 이것은 봉합력을 대신 만들어 주는 기능이라기보다, 봉합이 가능한 표면 상태를 지키는 조건에 가깝다.
필름의 구분은 결국 내용물의 움직임에서 생깁니다
액체처럼 흐르는 내용물이나 정제처럼 개별 형상이 유지되는 내용물에서는 대전에 따른 부착이 충전 공정을 크게 흔들지 않을 수 있다. 반대로 입자가 작고 가벼워 마찰 뒤의 거동이 달라지는 분체에서는 같은 필름 구조라도 후처리의 의미가 생긴다. 두 사양이 나뉘는 기준은 어느 쪽이 더 많은 층을 가졌는지가 아니라, 무엇이 그 안쪽 면을 지나 실링부까지 접근하는가에 있다.
포장재는 내용물을 담는 막으로 끝나지 않는다. 충전되는 순간에는 분체의 흐름을 받아내고, 실링되는 순간에는 깨끗한 접합면을 만들어야 한다. PET 12 / AL 7 / PE 86이라는 같은 단면 안에서도 후처리가 달라지는 이유는, 필름 사양이 설비와 내용물의 움직임까지 포함해 만들어지기 때문이다.
누르면 유튜브에서 재생됩니다. 누르기 전에는 아무것도 불러오지 않습니다.
추천 인사이트
현재 주제와 함께 보면 좋은 글입니다.